Preço do fluido de corte: como calcular o custo real por peça produzida
Fluido de corte preço: entenda por que olhar apenas o valor do litro esconde gastos com ferramentas e paradas, e aprenda a calcular o custo por peça.
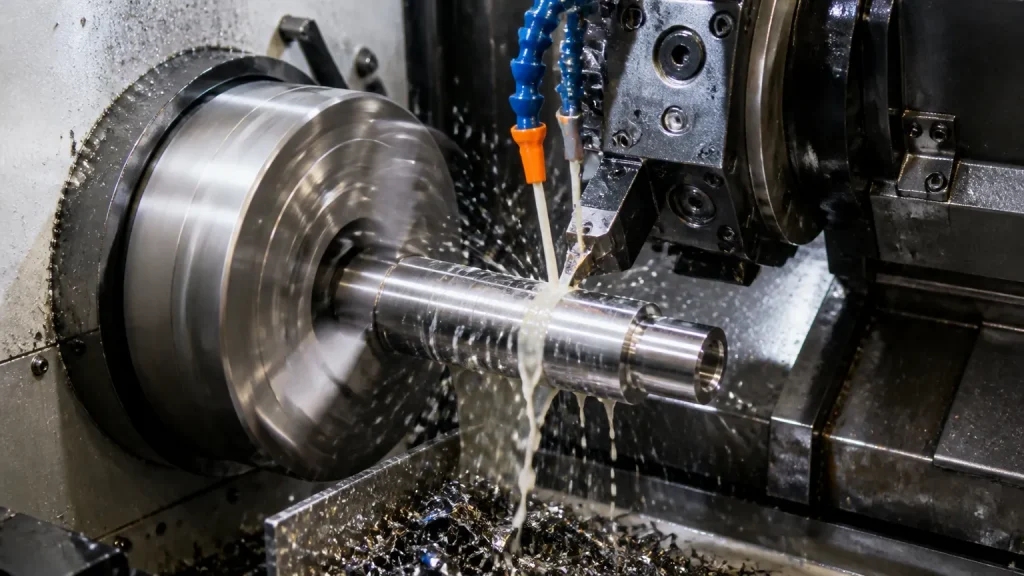
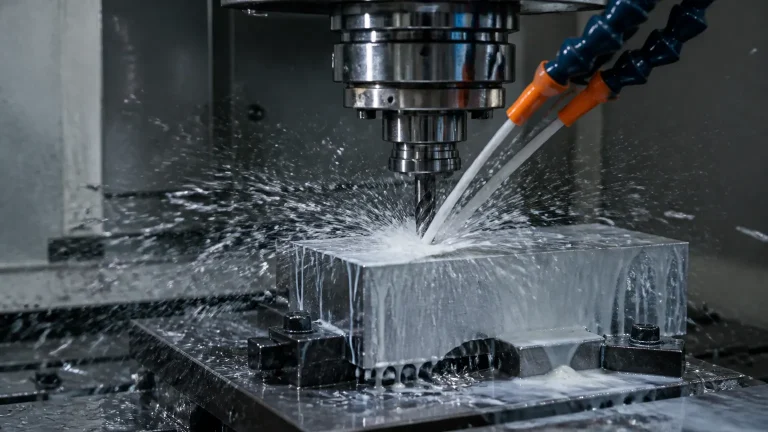
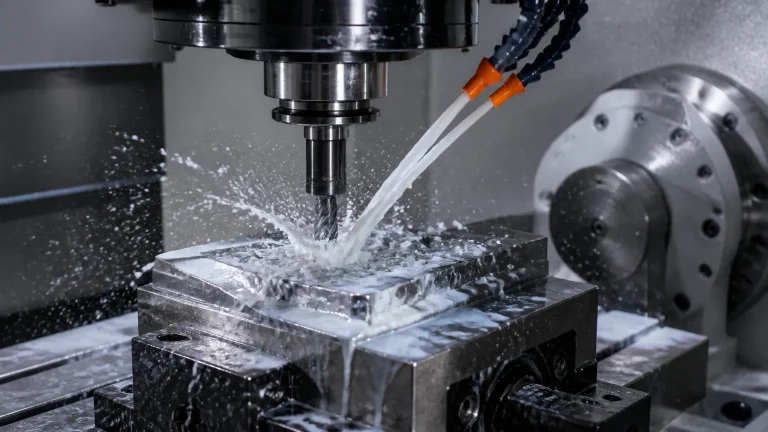
Calcular o custo de usinagem exige olhar além do valor de compra na nota fiscal. Muitas indústrias tomam decisões baseadas exclusivamente no fluido de corte preço por litro, ignorando o desgaste acelerado de pastilhas, a taxa de refugo e o tempo de máquina parada para higienização de reservatórios.
O custo real é determinado pelo rendimento efetivo por peça usinada e pela estabilidade físico-química da emulsão no centro de usinagem. Compreender as variáveis que compõem o custo total de propriedade (TCO) permite identificar desperdícios invisíveis e proteger a rentabilidade da sua fábrica.
Em seguida, entenda como calcular os impactos da reposição, vida útil de ferramentas e descarte para otimizar sua operação de forma técnica e previsível. Esse controle favorece maior competitividade para o seu negócio.
Sumário
- Por que avaliar o fluido de corte pelo preço do litro gera custos ocultos
- Variáveis essenciais: vida útil da ferramenta, índice Brix e paradas de máquina
- Comparativo de impacto no TCO: emulsão solúvel versus óleo integral
- Passo a passo para calcular o custo real por peça e validar via teste in loco
- Conclusão
- Perguntas Frequentes
Este artigo faz parte do tema Fluido de corte: o que é, tipos e como escolher para a sua usinagem.
Por que avaliar o fluido de corte pelo preço do litro gera custos ocultos
Na rotina da usinagem, focar apenas no valor nominal por litro mascara despesas operacionais severas. O custo inicial da embalagem representa apenas uma fração mínima do gasto total de fabricação. Quando uma emulsão perde estabilidade precocemente, o impacto financeiro recai sobre a produtividade do centro de usinagem e o desgaste prematuro de pastilhas e brocas.
Por essa razão, a análise técnica precisa considerar o custo total de propriedade (TCO) para revelar os gargalos da operação. Formulações de baixa performance demandam reposições frequentes para manter a concentração e índice Brix adequados, elevando o consumo real. A contaminação por óleo tramp (tramp oil) também acelera a degradação biológica, forçando paradas não programadas para limpeza de reservatórios e substituição precoce da carga.
“CUSTO TOTAL DE PROPRIEDADE (TCO): UMA FERRAMENTA AUXILIAR NA GESTÃO DE CUSTOS … preços de compra, os custos que a empresa terá com o processo de aquisição” ( Anais do Congresso Brasileiro de Custos, 2014 )
Os custos invisíveis gerados pela escolha baseada apenas na cotação inicial incluem:
- Redução da vida útil da ferramenta de corte: a perda de lubricidade e refrigeração na zona de cisalhamento gera desgaste acelerado de insertos de metal duro.
- Aumento na taxa de refugo e acabamento superficial inadequado: variações térmicas causam desvios dimensionais nas peças usinadas e rugosidade acima do especificado em projeto.
- Gastos com máquina parada e setup: tempo excessivo dedicado ao esgotamento de tanques, higienização e preparação de novas cargas em vez de produção ativa.
- Sobrecarga no descarte e tratamento de efluentes: trocas constantes geram maior volume residual, encarecendo a destinação ambiental exigida por normas industriais.
Portanto, avaliar a performance por peça produzida, em vez do custo unitário do tambor, permite identificar desperdícios em tornos CNC e fresadoras. A escolha correta entre emulsão solúvel e óleo integral deve ser orientada por parâmetros operacionais, severidade do corte e compatibilidade metalúrgica, contribuindo para estabilidade ao processo fabril ao consultar a linha de Produtos industriais adequados para cada aplicação.
Variáveis essenciais: vida útil da ferramenta, índice Brix e paradas de máquina
Avaliar a aquisição considerando unicamente a fatura de entrada desconsidera o comportamento da usinagem na rotina da fábrica. A rentabilidade real depende diretamente da estabilidade operacional observada no torno CNC ou no centro de usinagem. Pequenas variações físico-químicas no reservatório provocam impactos severos no ferramental e no tempo de ciclo.
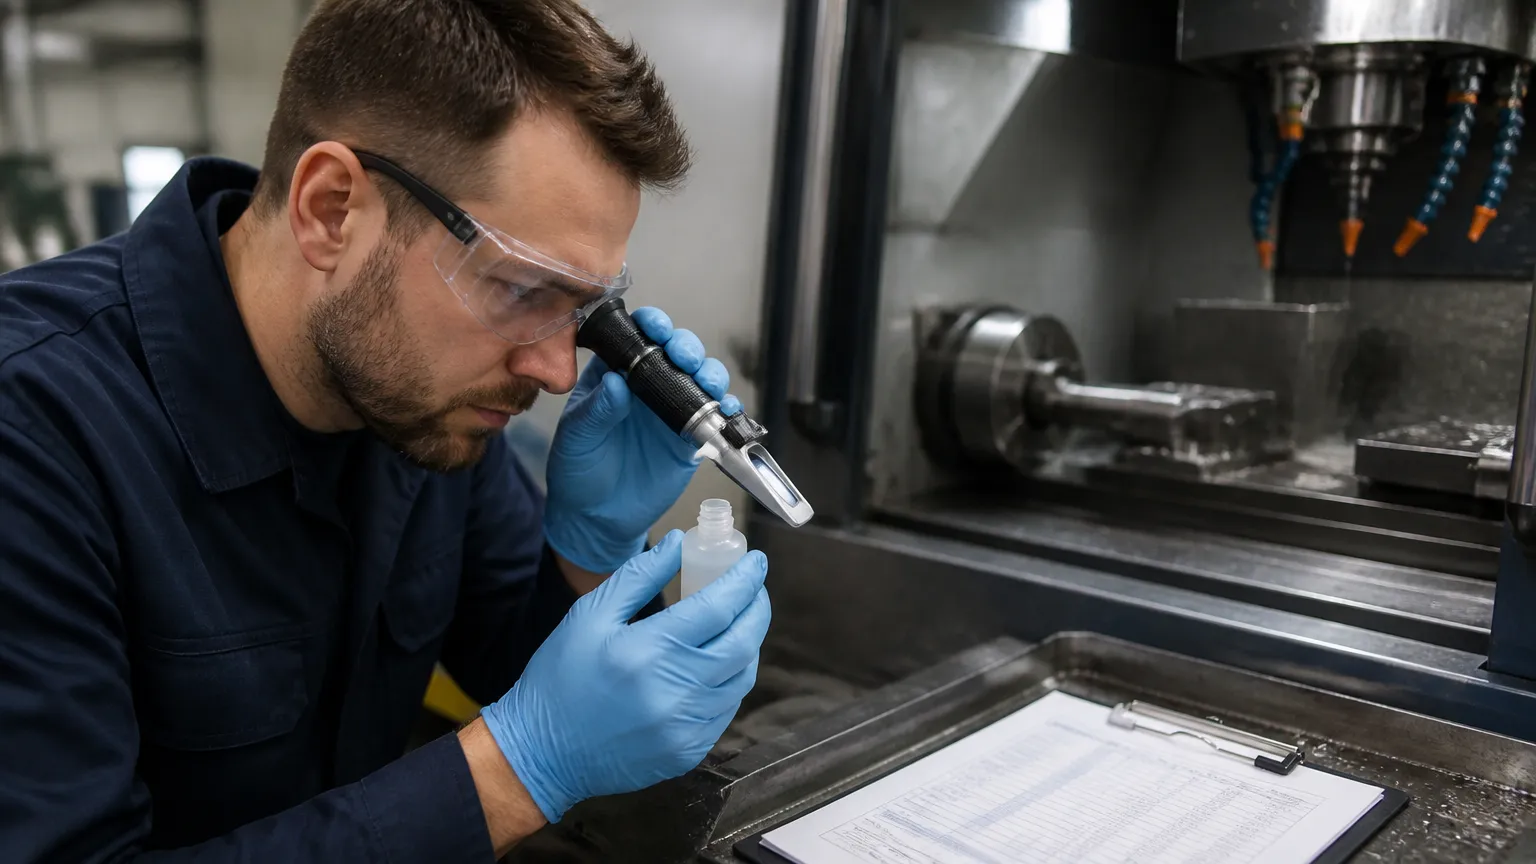
Nesse sentido, o controle diário de concentração e índice Brix com refratômetro óptico ou digital é o primeiro parâmetro crítico. Quando a emulsão opera fora da faixa recomendada, o processo sofre com perda de lubricidade ou excesso de consumo na reposição. Manter esse controle rigoroso previne desgastes prematuros e protege o investimento da sua empresa.
Três variáveis diretas demonstram como a química do processo interfere no custo operacional:
- Vida útil da ferramenta de corte: uma lubrificação deficiente acelera o desgaste de flanco e craterização em insertos de metal duro. Isso eleva a frequência de trocas e encarece o custo por aresta cortante.
- Taxa de refugo e acabamento superficial: fluidos instáveis geram perda de tolerância dimensional, rugosidade excessiva e queima de peças. O resultado é o aumento imediato do índice de não conformidades.
- Máquina parada e setup: paradas não programadas para substituição de pastilhas ou limpeza de tanques contaminados por óleo tramp (tramp oil) reduzem a disponibilidade do equipamento e elevam o custo da hora-máquina.
“E, por último, para a formação do custo da peça, inclui-se o custo da ferramenta delimitado pelo número de peças usinadas na vida útil da ferramenta.” ( UNESP, 2012 )
A contaminação por óleos de barramento e sistemas hidráulicos deteriora a emulsão solúvel e óleo integral, servindo de alimento para bactérias e gerando odores desagradáveis. Isso antecipa o descarte e multiplica as intervenções de manutenção. Para evitar essas perdas, a Motriz Química oferece Consultoria Química e aplicação de testes, diagnosticando o comportamento do fluido diretamente no chão de fábrica para estabilizar o processo produtivo.
Quer saber como está o fluido da sua máquina?
O consultor da Motriz mede a concentração, o pH e a condição da emulsão na sua fábrica e indica o ajuste. A avaliação e o teste na sua máquina não têm custo adicional.
Comparativo de impacto no TCO: emulsão solúvel versus óleo integral
A análise técnica para aquisição de insumos de usinagem exige avaliar o comportamento operacional de cada formulação. Quando o foco recai apenas sobre a despesa inicial de compra, a indústria ignora variáveis críticas que oneram o custo total de propriedade (TCO). A escolha entre uma emulsão solúvel e um óleo integral altera diretamente o consumo por arraste, a refrigeração na zona de corte e a frequência de reposição.
“Como este fluido de corte é uma emulsão composta por água e óleo foi preciso.” ( Universidade Federal Rural do Semi-Árido, 2018 )
Para mensurar o impacto financeiro real na linha de produção, considere as diferenças operacionais de cada tecnologia frente ao suporte técnico especializado:
| Eixo de comparação | Emulsão solúvel convencional | Óleo integral genérico | Abordagem Motriz Química (Consultoria e Análise) |
|---|---|---|---|
| Rendimento e taxa de reposição (reabastecimento) | Alto consumo por evaporação e arraste contínuo sem padronização. | Menor evaporação, porém perda expressiva por arraste nas peças e cavacos. | Monitoramento de concentração e índice Brix para reposições precisas e econômicas. |
| Impacto na vida útil de pastilhas e ferramentas | Depende do controle de diluição; variações causam desgaste térmico acelerado. | Excelente lubricidade, mas menor capacidade de refrigeração em altas velocidades. | Ajuste sob medida via Desenvolvimento de Produtos Químicos e testes in loco. |
| Estabilidade da emulsão e intervalo entre trocas de tanque | Instabilidade frequente por contaminação com óleo tramp (tramp oil). | Alta estabilidade química, porém propensa à oxidação sob calor extremo. | Controle biológico e físico por Análise e Testes Laboratoriais periódicos. |
| Custos agregados de descarte e tratamento de efluente | Volume elevado de descarte e necessidade constante de quebra ácida. | Processo de descarte oneroso, exigindo incineração ou rerrefino. | Tratamentos customizados e Treinamentos e Capacitações para estender a vida útil do banho. |
A definição correta da tecnologia química favorece estabilidade ao processo fabril. Ao integrar o acompanhamento laboratorial e a escolha adequada da linha de produtos à rotina do setor de usinagem, sua fábrica atinge benefícios diretos:
- Preservação da vida útil da ferramenta de corte em operações severas.
- Redução de descarte e tratamento de efluentes por degradação prematura.
- Menor incidência de máquina parada e setup excessivo gerados por trocas emergenciais de fluido.
Passo a passo para calcular o custo real por peça e validar via teste in loco
Para determinar o custo real da usinagem, a fábrica precisa mapear variáveis que vão além do valor de aquisição do galão ou tambor. Ao analisar o insumo de forma isolada, desconsideram-se fatores operacionais que impactam diretamente a rentabilidade do lote produzido.
O cálculo assertivo do TCO exige o levantamento metódico das seguintes etapas na sua linha de produção:
- Mapeamento de insumos e reposição: calcule o consumo real considerando a taxa de reabastecimento diária e o controle de concentração e índice Brix, em vez de focar apenas no volume inicial do reservatório.
- Vida útil da ferramenta de corte: contabilize o gasto periódico com insertos e pastilhas gastas prematuramente por falta de lubricidade ou refrigeração adequada.
- Produtividade e perdas: registre o tempo de máquina parada e setup para limpezas de tanque, além da taxa de refugo e acabamento superficial fora de tolerância dimensional.
- Custos de descarte: some os valores pagos para o descarte e tratamento de efluentes, assim como o impacto da contaminação por óleo tramp (tramp oil) na durabilidade da carga.
Dessa forma, a divisão da soma desses custos pelo volume total de peças conformadas entregará o custo unitário verdadeiro da sua fábrica. Essa métrica oferece clareza contábil para o planejamento técnico do setor.
Antes de implementar qualquer alteração definitiva no chão de fábrica, a validação técnica em ambiente produtivo é indispensável. A realização de um teste in loco em máquina piloto permite mensurar o desempenho prático da emulsão solúvel e óleo integral sem comprometer a rotina fabril. Esse procedimento reduz a percepção de risco e permite validar tecnicamente a solução diretamente no seu torno CNC ou centro de usinagem.
A equipe da Motriz Química oferece Consultoria Química, Análise e Testes Laboratoriais e Treinamentos e Capacitações para estruturar esse comparativo na sua planta. Descreva sua operação para o consultor técnico e agende uma visita de avaliação para otimizar seus custos de usinagem.
Conclusão: otimize a usinagem com foco no custo total
A gestão eficiente na usinagem mostra que o desempenho operacional supera a economia na compra. Considerar a vida útil da ferramenta de corte, o controle de concentração e índice Brix e menos paradas reduz refugos e melhora o acabamento das peças.
Analisar o custo total de propriedade (TCO) identifica gargalos e amplia o intervalo entre trocas. Os serviços de Consultoria Química, Análise e Testes Laboratoriais e Treinamentos e Capacitações da Motriz Química auxiliam na busca por máxima eficiência em tornos CNC e centros de usinagem.
Avaliar o processo evita focar apenas no fluido de corte preço por litro. Fale com a Motriz Química e agende um teste in loco na sua fábrica.
Perguntas Frequentes
Como o índice Brix influencia o custo da usinagem?
O índice Brix avalia a concentração da emulsão em tempo real. Operar abaixo da faixa indicada acelera o desgaste de brocas e pastilhas de metal duro por falta de lubricidade. Acima da faixa, gera consumo desnecessário de produto na reposição, elevando o custo unitário por peça usinada no centro de usinagem.
Por que o óleo tramp encarece o processo de corte?
O óleo tramp forma uma camada na superfície do reservatório, bloqueando a oxigenação da emulsão e favorecendo a proliferação bacteriana. Isso provoca quebra prematura do fluido, mau odor, paradas de máquina não programadas para higienização e gastos recorrentes com descarte e tratamento de efluentes industriais.
Qual é a importância prática de realizar um teste in loco?
O teste in loco em máquina piloto permite avaliar o rendimento real da emulsão solúvel e óleo integral sob as condições exatas de operação da sua fábrica. Esse procedimento reduz a percepção de risco e permite validar tecnicamente a solução antes da conversão completa dos tanques da linha.
Como a Consultoria Química auxilia na redução de custos da usinagem?
A equipe técnica analisa parâmetros físico-químicos, realiza Análise e Testes Laboratoriais periódicos e aplica Treinamentos e Capacitações aos operadores. Isso estabiliza a concentração no reservatório, protege a vida útil da ferramenta de corte e estende os intervalos entre trocas de carga nos equipamentos.