Injeção plástica: o que é, como funciona o processo e o que influencia a qualidade da peça
Conheça o processo de injeção plástica, como funciona o ciclo de moldagem e quais fatores influenciam a qualidade da peça na sua linha de produção.
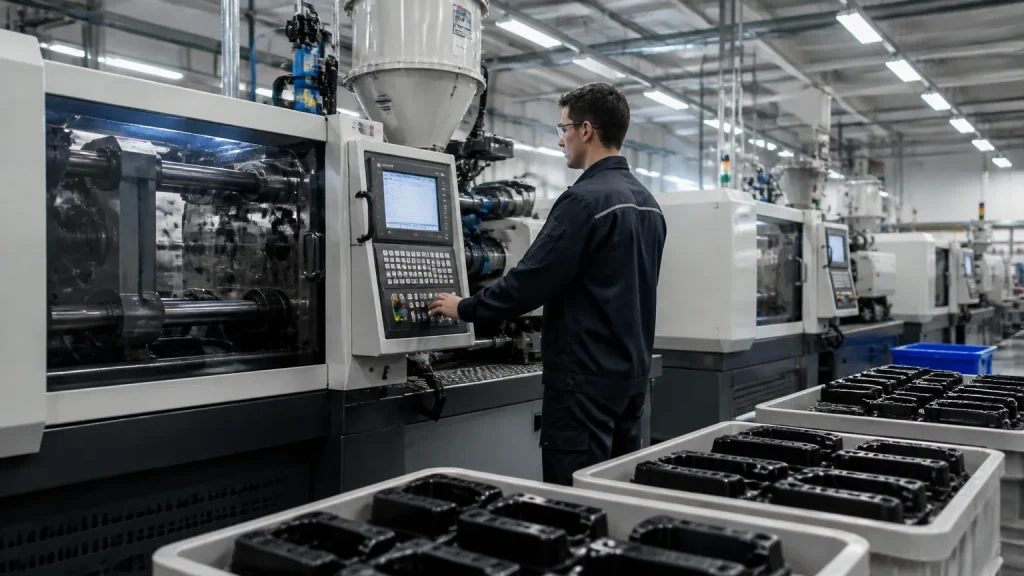
A injeção plástica é o método central para a produção seriada de peças termoplásticas na indústria moderna. No dia a dia fabril, oscilações no ciclo de moldagem geram refugo excessivo, atrasos em setups e paradas imprevistas de máquina.
Dominar o funcionamento de cada etapa operacional e monitorar as variáveis térmicas e mecânicas do equipamento é indispensável para assegurar estabilidade dimensional e acabamento uniforme em cada lote.
A seguir, compreenda detalhadamente as etapas do ciclo produtivo, a função dos componentes mecânicos e o impacto dos químicos de apoio no controle de custos e na conservação do ferramental.
Sumário
O que é injeção plástica e como funciona o ciclo de moldagem
Esse método de moldagem destaca-se pela alta eficiência na fabricação seriada de peças técnicas, permitindo obter geometrias complexas com excelente precisão dimensional e repetibilidade industrial. O princípio baseia-se na fusão de polímeros granulados e em seu preenchimento sob alta pressão no interior das cavidades usinadas de uma ferramenta fechada.
O processo de moldagem por injeção plástica é um dos métodos de transformação mais versáteis para o processamento de polímeros em escala industrial. — senairs.org.br
Para manter a estabilidade operacional e evitar variações dimensionais na linha, as fases sequenciais ocorrem sob controle rigoroso:
- Dosagem e plastificação: o material polimérico desce pelo funil, é transportado pela rotação da rosca plastificadora dentro do cilindro aquecido e atinge a temperatura de fusão adequada, acumulando a massa necessária na ponta do fuso.
- Injeção: a rosca atua como um pistão, avançando rapidamente para preencher as cavidades do ferramental com o polímero fundido antes do início da solidificação.
- Recalque (pressurização): mantém-se uma pressão constante para compensar a contração volumétrica natural da resina durante a transição de fase, prevenindo defeitos como rechupos e vazios internos.
- Resfriamento: a peça permanece no ferramental enquanto o circuito de refrigeração dissipa o calor até que a estrutura atinja rigidez mecânica suficiente para suportar a desmoldagem.
- Abertura e extração: a placa móvel recua e os pinos ejetores desmoldam o componente finalizado, liberando o conjunto para o fechamento imediato e o início de uma nova repetição.
Compreender a dinâmica térmica e mecânica de cada fase permite identificar pontos de oscilação que geram refugo, auxiliando o setor de engenharia a determinar parâmetros ideais de tempo e pressão para cada tipo de polímero.
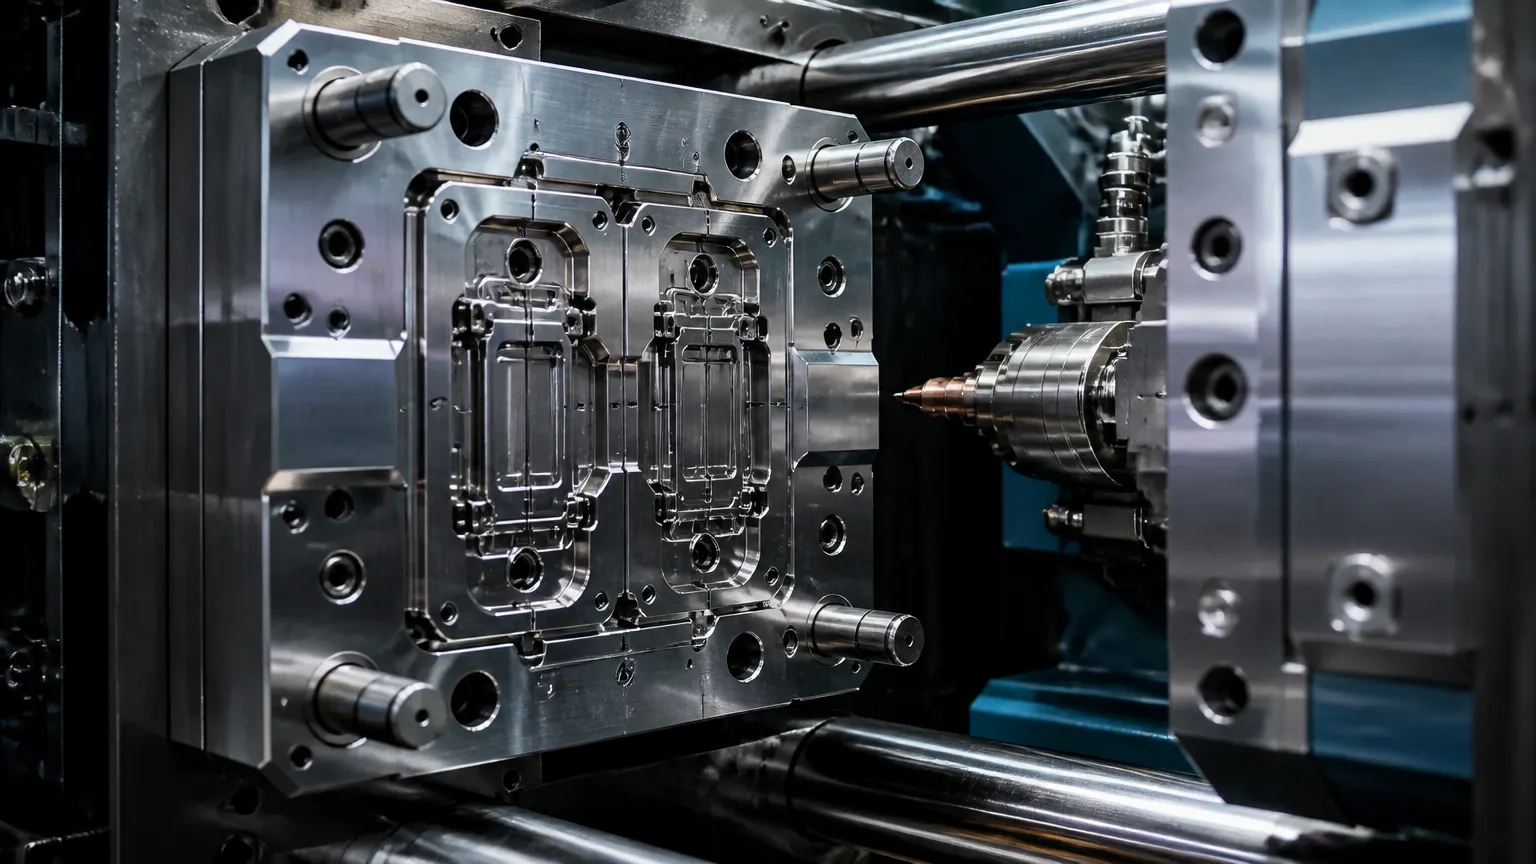
Componentes principais da injetora e dos moldes
O funcionamento estável da máquina depende da integração precisa entre a mecânica do equipamento e o ferramental instalado. Cada conjunto desempenha uma função direta na plastificação da resina, no fechamento seguro e na conformação final do produto.
Por conseguinte, a estrutura de uma máquina padrão divide-se em três sistemas fundamentais:
- Unidade de injeção e rosca plastificadora: responsável por receber o polímero sólido no funil, dosar o material, fundir os grânulos por meio de atrito mecânico somado às resistências elétricas do cilindro e injetar a massa sob alta pressão.
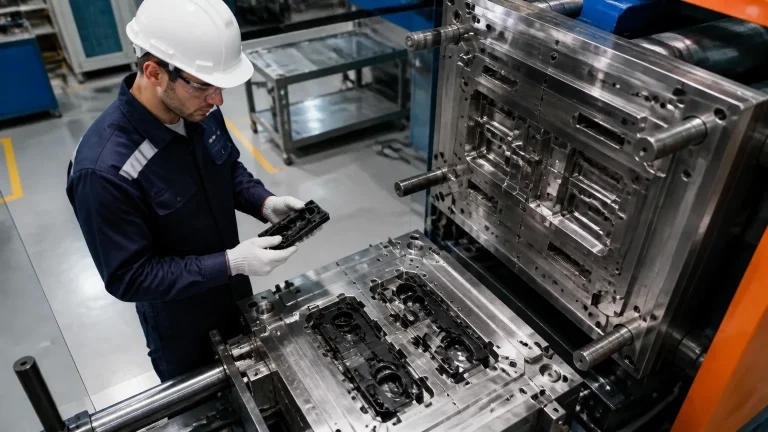
- Unidade de fechamento: composta por placas fixas, placas móveis e sistema hidráulico ou mecânico articulado. Esse conjunto mantém as duas metades do ferramental travadas contra a força gerada pela pressão interna do fundido.
- Unidade de controle: gerencia as variáveis críticas da operação, incluindo perfis de temperatura nas zonas de aquecimento, tempos de ciclo, velocidades de avanço e pressões hidráulicas aplicadas.
Os elementos da unidade de injeção incluem funil de alimentação, cilindro, válvula de retenção na extremidade da rosca e bico injetor. — Polímeros
No centro do processo produtivo estão os moldes industriais, que determinam a geometria e o acabamento superficial da peça técnica. Essa ferramenta precisa de elementos internos bem dimensionados para evitar defeitos estruturais:
- Câmara e canais de alimentação: guiam o polímero fundido desde o bico até a cavidade por meio de canais frios ou de um sistema de câmara quente balanceado.
- Molde e sistema de refrigeração: circuitos internos por onde circula fluido térmico ou água gelada, fundamentais para a troca de calor homogênea e para controlar o tempo de solidificação da resina.
- Mecanismo de extração: placas e pinos acionados mecanicamente que empurram o item moldado para fora do núcleo logo após a abertura da placa móvel.
A conservação mecânica desses componentes reduz tempos de setup e previne o desgaste prematuro de guias, colunas e gavetas móveis.
Fatores operacionais que determinam a qualidade final da peça
A estabilidade dimensional e a integridade visual dos componentes dependem do controle rigoroso das grandezas termodinâmicas e mecânicas da máquina. Pequenas oscilações nos parâmetros de processo podem gerar desvios severos no produto acabado.
Durante a rotina de fabricação, o operador e a engenharia de processos precisam monitorar variáveis críticas que atuam diretamente no comportamento reológico da resina:
- Temperatura de fusão e perfil térmico: o aquecimento uniforme no canhão evita a degradação térmica do material e previne falhas de preenchimento na cavidade.
- Pressão de recalque e tempo de aplicação: a compactação correta compensa a contração volumétrica natural, reduzindo o risco de rechupos e vazios internos.
- Tempo de resfriamento e vazão térmica: a extração de calor controlada pelo sistema de refrigeração minimiza tensões residuais que causam empenamento estrutural após a extração.
- Velocidade de injeção e força de fechamento: taxas de cisalhamento inadequadas ou travamento insuficiente das placas provocam a formação de rebarba nas linhas de partição.
Além disso, o estado do ferramental exerce papel determinante. O acúmulo de resíduos na superfície do aço, a presença de oxidação ou canais de ventilação obstruídos prejudicam o acabamento superficial e aumentam o índice de refugo na fábrica.
Para obter repetibilidade na moldagem de termoplásticos, a equipe técnica deve padronizar a folha de processo e realizar a manutenção preventiva periódica do ferramental. Esse controle conjunto de parâmetros e conservação mecânica reduz o custo operacional total e evita paradas não planejadas da linha de produção.
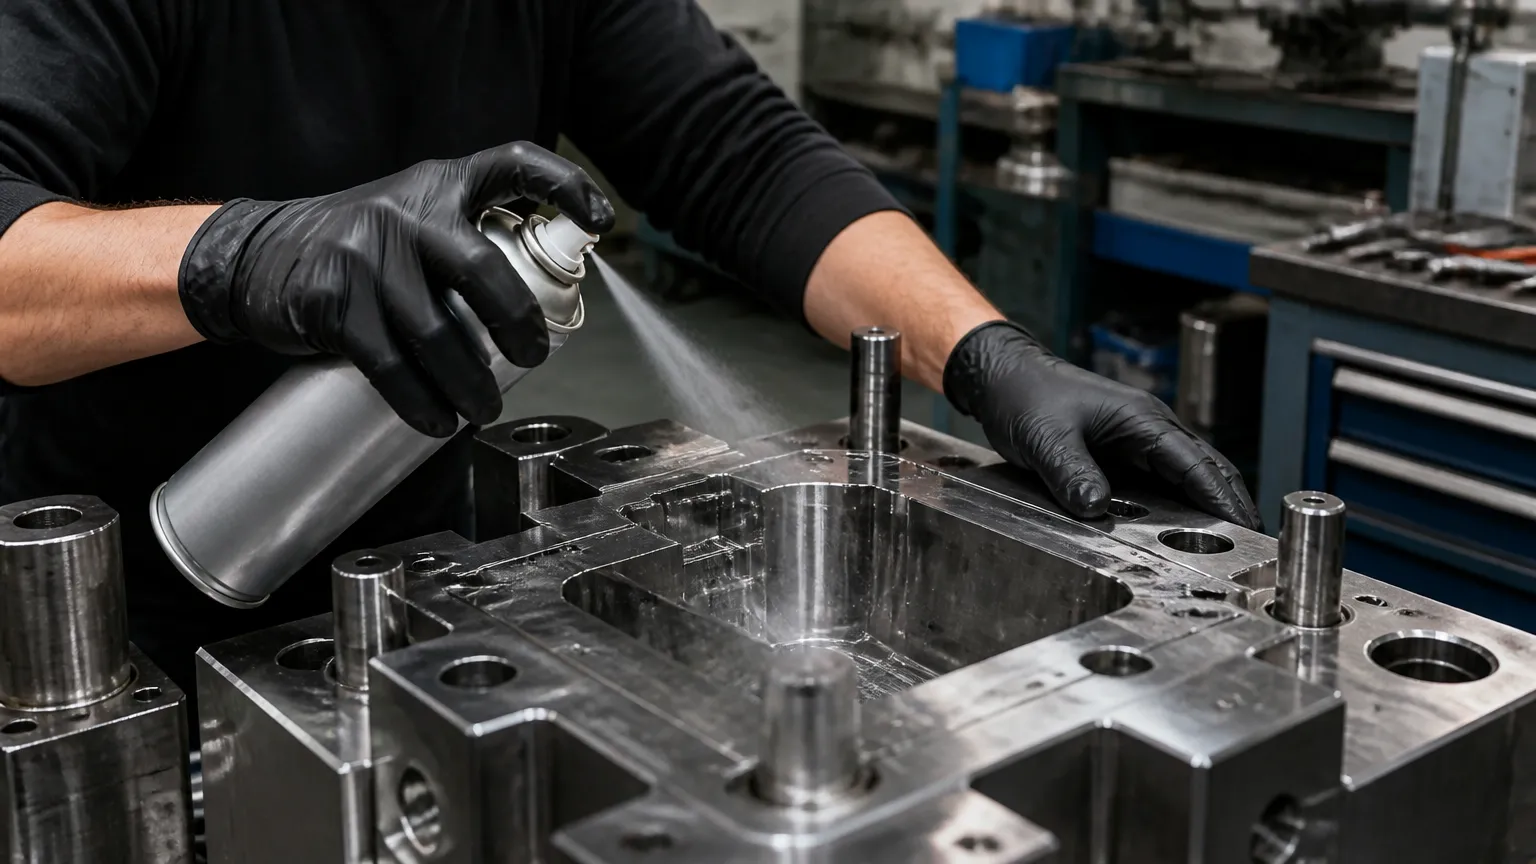
Tipos de químicos de apoio e impacto no setup de produção
A regularidade no processamento termoplástico depende diretamente da conservação do ferramental e da limpeza interna da rosca plastificadora. Insumos químicos adequados auxiliam a reduzir paradas não programadas e facilitam a rotina operacional no chão de fábrica.
O uso correto de cada categoria técnica atua em pontos críticos da linha:
- Composto de purga mecânico ou químico: facilita a transição entre resinas e pigmentos, removendo incrustações sem danificar o fuso plastificador.
- Desmoldante para termoplásticos: versões com ou sem silicone auxiliam na extração de peças com geometrias complexas, minimizando marcas e deformações no ciclo. Saiba mais sobre as diferenças no artigo sobre desmoldante com ou sem silicone: qual usar na injeção plástica.
- Protetivo de molde contra corrosão: películas protetivas temporárias que preservam as cavidades polidas contra oxidação durante paradas e armazenamento no setor de matrizaria.
A escolha correta dos métodos de apoio operacional altera sensivelmente os indicadores de processo:
| Eixo de Avaliação | Operação com Purga Manual (Resina Moída) | Operação com Composto de Purga Especializado |
|---|---|---|
| Tempo de parada de máquina em setup e trocas de cor | Elevado, exigindo múltiplas passagens de material virgem ou moído | Reduzido, com limpeza direcionada da rosca plastificadora |
| Taxa de refugo e acabamento superficial | Maior incidência de pontos pretos e contaminação cruzada | Auxilia na rápida estabilização visual da peça moldada |
| Tempo de ciclo e produtividade | Comprometido por atrasos frequentes nas trocas de molde e cor | Favorece a retomada ágil do ritmo nominal de trabalho |
| Custo operacional total versus custo isolado do insumo | Preço baixo por quilo de resina, mas alto custo de máquina parada | Maior valor inicial por quilo, compensado pelo menor refugo geral |
Dessa forma, a avaliação técnica de cada aplicação ajuda a dimensionar a formulação adequada para a resina processada, protegendo o molde e otimizando o setup.
Como prevenir defeitos de moldagem e paradas não programadas
A estabilidade no processo de conformação depende do controle rigoroso sobre as variáveis térmicas e mecânicas. Falhas de ajuste ou deficiências na manutenção preventiva refletem diretamente no aumento do índice de refugo e no desgaste prematuro do ferramental. Para mitigar paradas não programadas, a equipe técnica deve monitorar desvios dimensionais e visuais logo nas primeiras peças de cada lote.
Os defeitos mais recorrentes na rotina fabril costumam ter origens operacionais bem definidas:
- Rechupos e vazios internos: causados frequentemente por pressão de recalque insuficiente, tempo de dosagem inadequado ou resfriamento desigual nas paredes mais espessas da peça.
- Rebarbas: geradas por força de fechamento abaixo do necessário, desbalanceamento térmico na cavidade ou folgas excessivas nas faces de partição do molde.
- Empenamento (warpage): decorrente de tensões residuais internas e gradientes térmicos desiguais entre os lados fixo e móvel do ferramental.
- Marcas de queima (efeito diesel): provocadas pelo aprisionamento de gases no final do preenchimento da cavidade, demandando limpeza e desobstrução das saídas de ar.
A conservação ativa dos moldes e a padronização das trocas de resina são indispensáveis para manter a repetibilidade dimensional. Uma distribuição técnica com suporte especializado auxilia na identificação de gargalos operacionais, recomendando rotinas de testes de validação in loco e orientações focadas na redução de paradas de máquina. Avaliar o custo operacional total, em vez de focar apenas no valor pontual de cada insumo, permite identificar oportunidades reais de ganho de eficiência no chão de fábrica.
Conclusão
O domínio técnico sobre as etapas de dosagem, injeção, recalque, resfriamento e extração constitui a base para alcançar alta estabilidade na manufatura seriada. O alinhamento rigoroso entre os parâmetros de máquina, o perfil térmico e a conservação do sistema de refrigeração do ferramental reduz a incidência de falhas como rebarbas, empenamentos e marcas de queima.
A integração de insumos técnicos adequados, como compostos de purga e protetivos de cavidade, desempenha papel determinante na redução de paradas de máquina durante setups e trocas de cor. Ao avaliar o custo operacional total em vez de focar apenas no valor pontual dos insumos, a indústria assegura maior rendimento e preserva o ferramental por longos períodos.
A busca contínua pela padronização dos parâmetros operacionais e a realização de manutenções preventivas garantem precisão no processamento de termoplásticos. Compreender cada detalhe envolvido na injeção plástica é o caminho mais seguro para elevar os índices de produtividade e manter a conformidade dimensional em todas as entregas.