O que é corrosão: tipos, causas e como proteger peças metálicas na indústria
Entenda o que é corrosão, seus tipos e causas na indústria. Descubra como proteger peças metálicas e evitar prejuízos na sua fábrica.
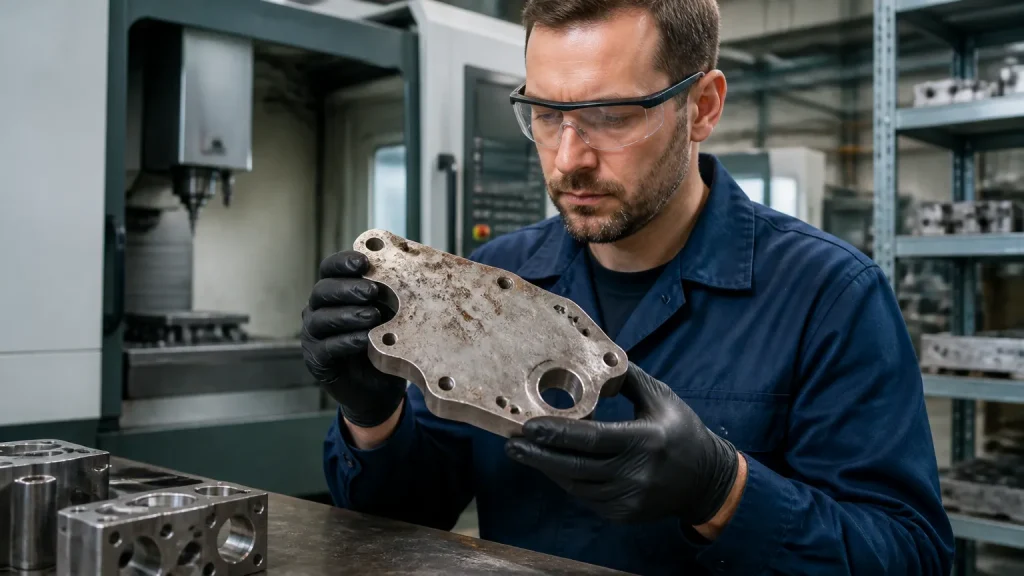
Peças usinadas com manchas avermelhadas, perda de tolerância dimensional e lotes reprovados no controle de qualidade são dores frequentes na rotina fabril. Compreender o que é corrosão e como esse processo eletroquímico afeta a integridade dos materiais metálicos é o primeiro passo para conter paradas de máquina e retrabalhos onerosos na sua fábrica.
A deterioração de ligas ferrosas e não ferrosas ocorre pela interação direta entre o metal e o ambiente operacional. Fatores como umidade relativa, resíduos de usinagem e falhas no armazenamento aceleram esse desgaste contínuo, elevando o custo total de fabricação.
Neste guia, você verá os principais tipos de ataque no chão de fábrica, suas causas raízes e os métodos de proteção temporária para preservar seus componentes. Essas práticas ajudam a evitar perdas prematuras de material e garantem maior estabilidade dimensional aos lotes produzidos.
Sumário
- O mecanismo eletroquímico no chão de fábrica
- Tipos de corrosão industrial: comparativo de mecanismos e impactos na usinagem
- Principais causas da degradação metálica no ambiente produtivo
- Como proteger peças: métodos de barreira temporária e controle de processos
- Diagnóstico e consultoria técnica para reduzir perdas por oxidação
O mecanismo eletroquímico no chão de fábrica
No ambiente produtivo, analisar a oxidação destrutiva vai muito além de observar uma mancha avermelhada em um lote usinado. Esse fenômeno representa a deterioração de um material metálico por meio de uma reação eletroquímica espontânea com o meio ambiente. Na prática, o metal busca retornar ao seu estado termodinâmico mais estável de óxido ou hidróxido.
Essa degradação contínua causa perda de tolerância dimensional, falhas prematuras de ferramentas e paradas não programadas em centros de usinagem. Para que essa reação ocorra no chão de fábrica, quatro elementos fundamentais precisam coexistir simultaneamente no sistema:
- Área anódica: região do metal onde ocorre a oxidação, com perda contínua de elétrons e dissolução da massa metálica;
- Área catódica: superfície condutora onde ocorre a reação de redução, consumindo os elétrons liberados pelo ânodo;
- Eletrólito: meio condutor aquoso, como a umidade relativa do ar, condensação ou uma emulsão de corte instável, que transporta os íons;
- Circuito elétrico metálico: contato físico contínuo que permite o fluxo direto de elétrons entre o ânodo e o cátodo.
A velocidade desse circuito afeta diretamente o custo total de manufatura, aumentando o refugo e exigindo retrabalhos onerosos. Fatores operacionais cotidianos aceleram esse processo, tais como o acúmulo de sais higroscópicos, variações térmicas que causam condensação no estoque e fluidos com reserva alcalina exaurida. Portanto, controlar essas variáveis físico-químicas é essencial para manter a integridade das peças entre as etapas de produção e preservar a rentabilidade da operação industrial.
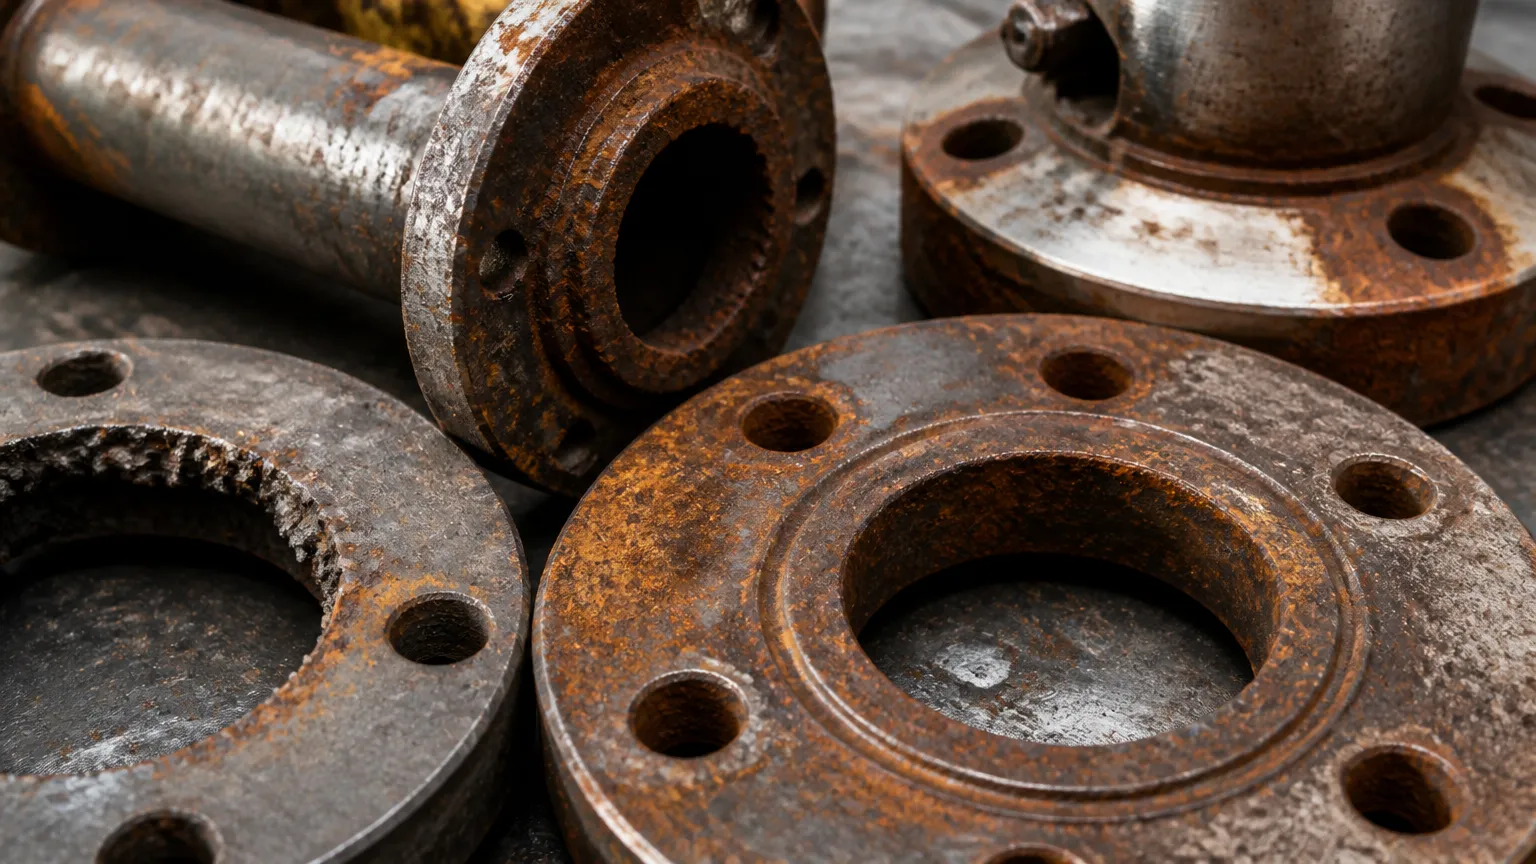
Tipos de corrosão industrial: comparativo de mecanismos e impactos na usinagem
No ambiente fabril, a deterioração dos metais assume diferentes formas dependendo da geometria da peça, dos materiais em contato e do ambiente químico. Conhecer as manifestações mais frequentes na usinagem permite identificar a causa-raiz de falhas antes que lotes inteiros sejam comprometidos no estoque ou na expedição.
As formas mais críticas no chão de fábrica incluem:
- Corrosão uniforme: perda homogênea de material por toda a superfície exposta, comum sob alta umidade relativa e névoa ácida.
- Corrosão por pite: ataque altamente localizado que perfura a camada passiva do metal, criando cavidades profundas e difíceis de detectar visualmente.
- Corrosão galvânica: ocorre no contato elétrico entre dois metais com potenciais eletroquímicos distintos na presença de um eletrólito.
- Corrosão por frestas: microambientes confinados sob juntas, fixadores ou cavidades de peças usinadas onde há estagnação de fluidos e gradiente de oxigênio.
A tabela abaixo compara as principais categorias de ataque e suas consequências operacionais na produção mecânica:
| Tipo de Ataque | Mecanismo Predominante | Tempo e Condição Crítica | Impacto no Custo Total |
|---|---|---|---|
| Uniforme (Atmosférico) | Ataque generalizado superficial | Estoque interno sem protetivo e alta umidade | Retrabalho por lixamento superficial |
| Por Pite (Localizado) | Ruptura pontual de filme passivo | Processo de usinagem com fluido contaminado | Refugo direto de peças técnicas e eixos |
| Galvânica (Bimetálica) | Diferença de potencial eletroquímico | Montagem de conjuntos e transporte úmido | Falha estrutural prematura e perda de tolerância |
| Por Frestas (Confinamento) | Depleção de oxigênio em microfissuras | Armazenagem de peças empilhadas com resíduos | Inutilização de roscas, sedes e alojamentos |
Compreender o comportamento de cada desgaste ajuda a definir métodos de limpeza adequados, controle de processo e aplicação de protetivos específicos para cada estágio produtivo. Consequentemente, esse conhecimento direciona as tomadas de decisão na escolha dos insumos mais compatíveis com o ferramental e as ligas usinadas.
Principais causas da degradação metálica no ambiente produtivo
No chão de fábrica, o ataque precoce a ligas ferrosas e não ferrosas ocorre pela interação direta do metal com o meio operacional. Essa degradação raramente surge de forma isolada, sendo quase sempre o resultado de desvios térmicos, químicos ou mecânicos acumulados ao longo das etapas de fabricação.
Compreender os vetores que aceleram o desgaste permite identificar a causa-raiz dos refugos antes que lotes inteiros fiquem comprometidos. Entre os principais fatores causais observados nas linhas de produção, destacam-se:
- Umidade relativa e condensação: oscilações de temperatura entre turnos provocam o ponto de orvalho sobre peças estocadas. A água condensada atua como condutor elétrico, acelerando a reação química superficial.
- Resíduos de fluidos de corte e sais: emulsões degradadas com excesso de cloretos ou sulfatos deixam depósitos higroscópicos. Esses resíduos retêm umidade e atacam a camada passiva das peças usinadas.
- Contaminação por partículas sólidas: poeiras metálicas suspensas depositam-se sobre os componentes. Esse contato gera pilhas de aeração diferencial que perfuram a estrutura metálica.
- Mistura inadequada de metais: o contato físico entre peças de potenciais eletroquímicos distintos, como aço carbono e bronze, favorece a degradação galvânica na presença de umidade.
- Manuseio sem proteção adequada: o contato manual direto transfere suor com cloreto de sódio e ácidos graxos para a superfície usinada, desencadeando pontos de oxidação localizada.
O monitoramento contínuo das etapas de processo reduz o retrabalho e protege a integridade dimensional dos itens usinados. Paralelamente, avaliar a compatibilidade dos fluidos e isolar componentes metálicos distintos são práticas essenciais para manter a estabilidade operacional da sua fábrica.
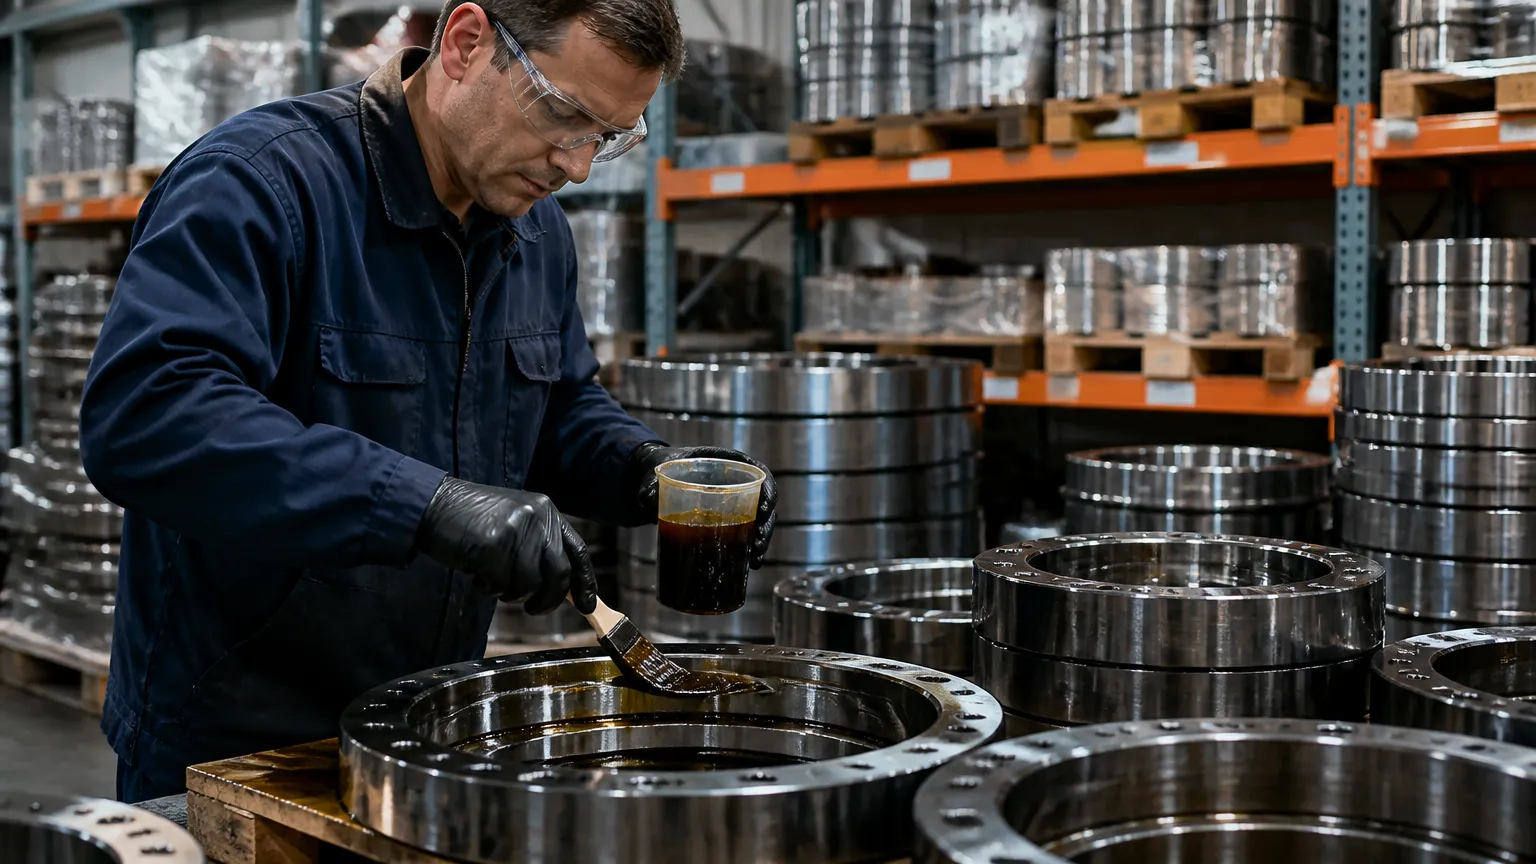
Como proteger peças: métodos de barreira temporária e controle de processos
Evitar o ataque superficial exige atuar nas variáveis operacionais que alimentam a reação eletroquímica. No chão de fábrica, a prevenção eficaz combina o controle rigoroso dos fluidos de corte, a higienização de superfícies e a aplicação correta de óleo anticorrosivo para proteger peças usinadas no estoque e no transporte.
A primeira linha de defesa ocorre durante a própria usinagem. O monitoramento contínuo de parâmetros físico-químicos impede que a emulsão se torne um meio agressivo para os componentes usinados e para os barramentos das máquinas CNC.
Existem práticas fundamentais para preservar a integridade dos materiais no processo fabril. A implementação dessas rotinas deve seguir critérios rigorosos de acompanhamento:
- Controle de pH e concentração em fluidos: manter a faixa recomendada de pH e o índice de refração (escala Brix) evita a proliferação bacteriana e a perda de aditivos inibidores de oxidação.
- Limpeza e desengraxe adequados: a remoção completa de cavacos, sais residuais e oleosidades prévias impede a formação de pilhas de aeração diferencial sob os resíduos.
- Aplicação de protetivos anticorrosivos temporários: películas cerosas, oleosas ou secas criam barreiras físicas contra o oxigênio e a umidade em estoques internos e transporte.
- Manejo do ambiente de armazenagem: controlar a umidade relativa do ar e isolar componentes de variações térmicas bruscas minimiza a condensação de vapor sobre o metal.
A seleção do método protetivo deve considerar o tempo de estocagem, as condições de transporte marítimo ou rodoviário e a facilidade de remoção posterior. Uma camada inadequada pode elevar o custo total ao exigir etapas extras de lavagem ou gerar refugo por oxidação localizada.
Em operações críticas, recorrer a serviços de consultoria química e análise laboratorial auxilia na identificação da causa-raiz de falhas. Uma distribuidora especializada com suporte em campo permite validar formulações na própria máquina, ajustando a proteção sem elevar o consumo desnecessário de insumos.
Diagnóstico e consultoria técnica para reduzir perdas por oxidação
Identificar a causa-raiz da perda metálica no chão de fábrica exige uma avaliação criteriosa de cada etapa produtiva. Quando manchas ou pontos de ataque aparecem em lotes prontos, o problema raramente está em um único fator isolado. Uma investigação técnica especializada avalia desde a qualidade da água utilizada na emulsão de corte até a compatibilidade química dos protetivos temporários aplicados antes do transporte.
A atuação de uma distribuidora focada em consultoria técnica permite analisar o processo produtivo diretamente na beira da máquina. Em vez de apenas fornecer insumos, o suporte consultivo realiza diagnósticos operacionais, testes laboratoriais de fluidos e ensaios comparativos de campo para mapear variáveis críticas que elevam o refugo e o retrabalho.
Um programa estruturado de prevenção e controle de perdas deve contemplar ações contínuas de monitoramento:
- Análise e testes laboratoriais: medição periódica de parâmetros como condutividade, teor de cloretos, controle de pH e concentração em fluidos de corte para evitar ataques químicos não planejados.
- Auditoria de manuseio e embalagem: avaliação do tempo de secagem pós-lavagem, uso de barreiras plásticas e métodos de estocagem sob alta umidade relativa.
- Validação técnica em campo: realização de testes in loco em centros de usinagem e tornos CNC para definir a película protetiva adequada à duração do transporte ou armazenagem.
- Treinamentos operacionais: capacitação da equipe interna para identificar os primeiros indícios de degradação antes que peças inteiras sejam comprometidas.
O foco dessa abordagem reside na redução do custo total da operação. A combinação entre insumos corretos e acompanhamento técnico minimiza paradas de linha, preserva o acabamento dimensional das peças usinadas e traz previsibilidade ao fluxo de entrega do setor industrial.
Conclusão
A preservação de componentes usinados exige uma visão técnica integrada de todo o fluxo produtivo. Desde a formação da pilha eletroquímica até a estocagem final, cada detalhe operacional interfere diretamente na vida útil das peças e no índice de refugo da fábrica.
O controle de parâmetros em fluidos de corte, a limpeza criteriosa de cavacos e sais residuais e o uso de protetivos adequados para cada tempo de armazenagem formam a base da prevenção industrial. Tratar a proteção anticorrosiva como parte do processo de usinagem, e não apenas como uma etapa de embalagem, evita retrabalhos custosos e desgastes prematuros em ferramentais.
Dominar os mecanismos de ataque, as variáveis de umidade e os métodos preventivos permite manter a estabilidade dimensional e a qualidade superficial dos lotes. Ao analisar a fundo o que é corrosão e monitorar suas causas no chão de fábrica, sua operação ganha eficiência, reduz o custo total de manufatura e assegura entregas com alto padrão técnico.