O que é usinagem: principais processos e o papel do fluido de corte em cada um
Entenda o que é usinagem, conheça os principais processos de remoção de cavaco e descubra como o fluido de corte impacta os custos.
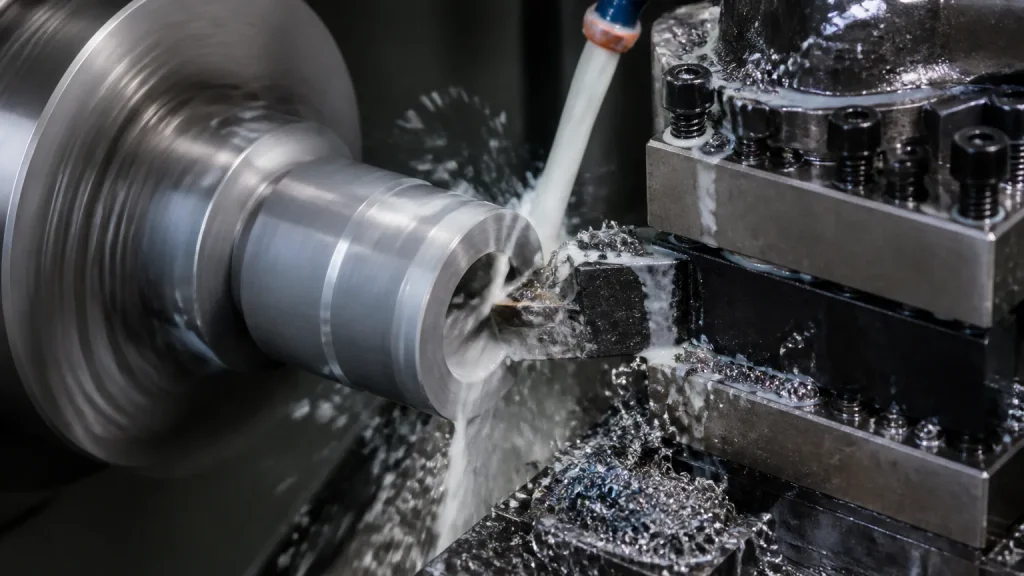
Compreender o que é usinagem na prática do chão de fábrica é essencial para quem busca controlar custos, reduzir o refugo e aumentar a produtividade. Trata-se de um método de fabricação mecânica baseado na retirada progressiva de sobremetal em formato de cavacos para atingir dimensões exatas.
Peças com tolerâncias rigorosas e acabamentos de qualidade dependem não apenas de máquinas rígidas e parâmetros de corte adequados, mas também do controle térmico e da lubrificação correta no ponto de contato.
A seguir, veja os principais processos mecânicos industriais e como o fluido de corte atua para preservar o ferramental e garantir a estabilidade do processo.
Sumário
- O que é usinagem e como funciona a remoção de cavaco
- Tipos de operações tradicionais no chão de fábrica
- Processos especiais: brochamento e eletroerosão
- Óleo solúvel versus óleo integral: o papel do fluido de corte em cada operação
- Como a escolha do fluido impacta a vida útil da ferramenta e o custo total de operação
- Conclusão
O que é usinagem e como funciona a remoção de cavaco
No ambiente industrial, compreender esse conceito envolve analisar a transformação mecânica de um bloco bruto em uma peça com geometria e tolerâncias rigorosas. Esse trabalho ocorre por meio da remoção de cavaco, processo no qual uma ferramenta de corte com dureza superior penetra a matéria-prima, provocando deformação plástica e cisalhamento do material excedente.
“Aplica-se a todos os processos de fabricação onde ocorre a remoção de material sob a forma de cavaco (DIN 8580).”
Durante a operação mecânica, a cunha cortante da ferramenta avança contra a peça sob esforços severos. Essa ação contínua gera atrito intenso e elevação drástica de temperatura na zona de corte primária e secundária. Para manter a estabilidade dimensional e evitar o desgaste prematuro dos insertos, a dinâmica de corte exige controle sobre variáveis operacionais fundamentais:
- Velocidade de corte e avanço: determinam o volume de cavaco gerado por minuto e influenciam diretamente a carga térmica transferida ao ferramental.
- Ação dos fluidos de corte: refrigeram a interface peça-ferramenta, lubrificam as superfícies em contato e auxiliam no arraste mecânico dos resíduos metálicos.
- Integridade da superfície usinada: o escoamento contínuo do cavaco evita reusinagem e preserva a rugosidade superficial exigida pelo projeto.
A correta dissipação térmica e a lubrificação no ponto exato de contato protegem a aresta cortante contra fenômenos como microlascamento e aresta postiça de corte. Por conseguinte, em equipamentos computadorizados CNC, a evacuação rápida do cavaco impede que o calor residual modifique as dimensões finais da peça, preservando o acabamento especificado pela engenharia.
Tipos de operações tradicionais no chão de fábrica
A produção industrial moderna depende de diferentes métodos mecânicos para transformar matéria-prima em componentes de alta precisão. Os principais métodos convencionais e computadorizados utilizam ferramentas de corte com geometria definida para desbaste e acabamento em metais ferrosos e não ferrosos.
No torneamento, a peça executa o movimento de rotação principal enquanto a ferramenta realiza o avanço linear, permitindo a criação de superfícies cilíndricas, cônicas e roscadas. O fluido refrigerante nesse processo atua na zona de contato cavaco-ferramenta, controlando o calor gerado pelo cisalhamento contínuo e auxiliando no quebramento do cavaco.
“A refrigeração do processo é função primária dos fluidos de corte. O mesmo atua visando a remoção de calor da área de contato entre a ferramenta e a peça…” — repositorio.unesp.br
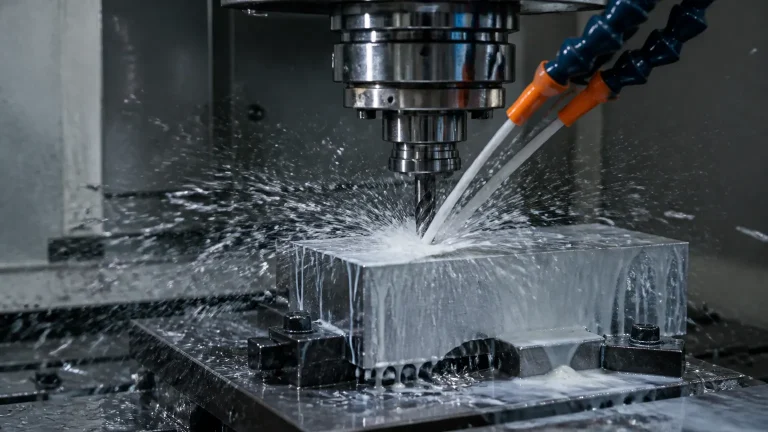
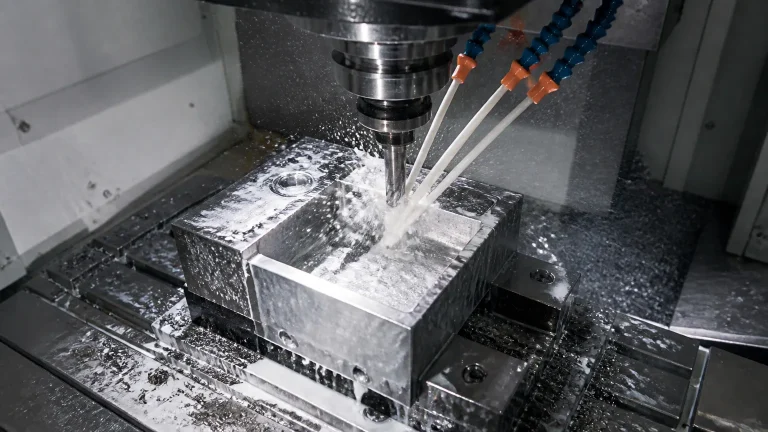
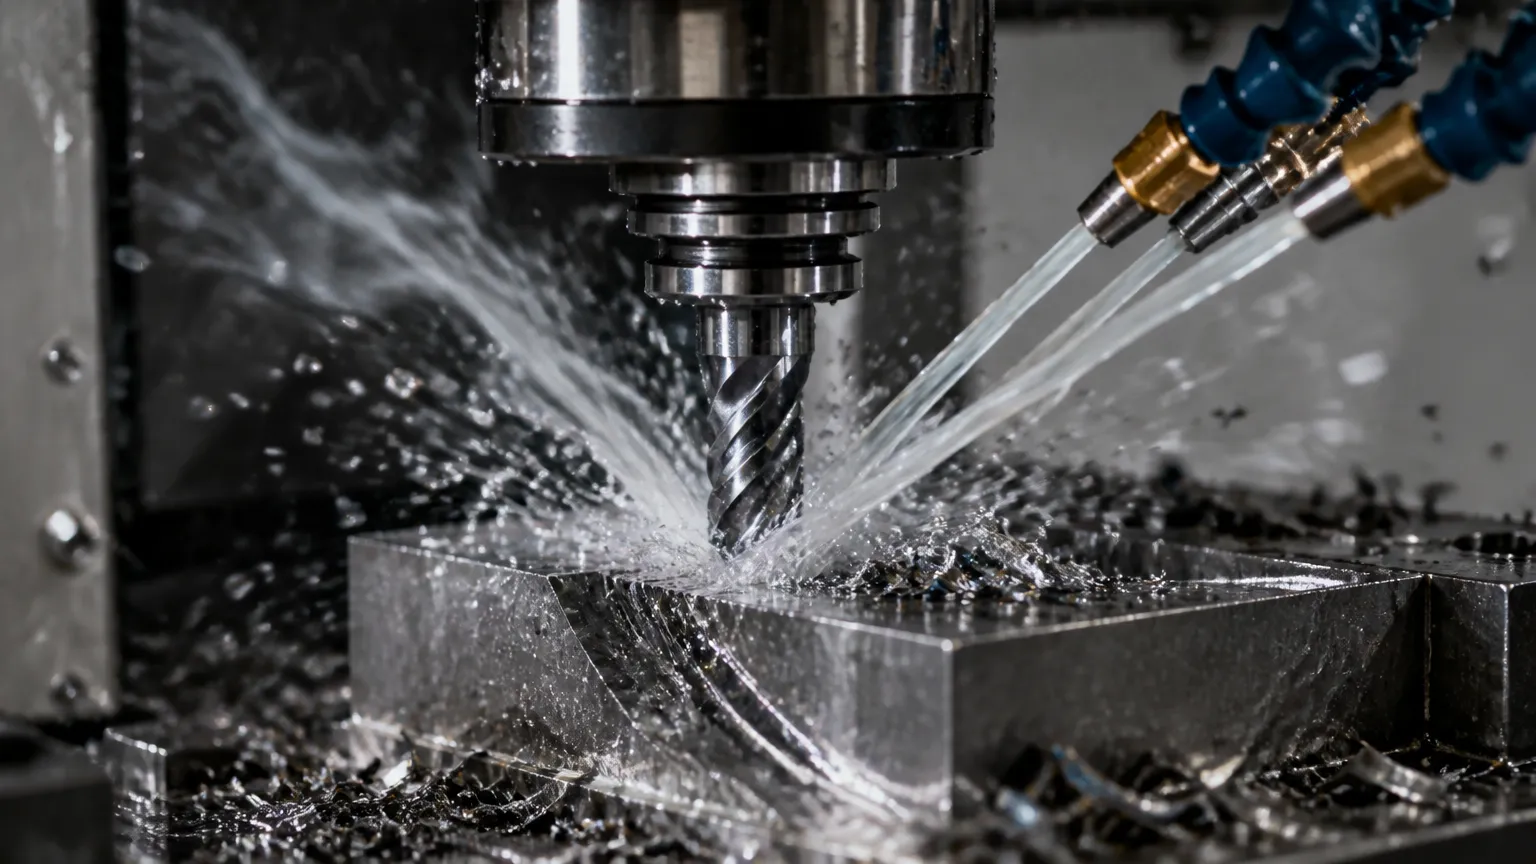
No fresamento, a ferramenta multicortante gira contra a peça fixada na mesa da máquina, possibilitando usinar rasgos, contornos complexos e superfícies planas. A aplicação correta de lubrificação reduz o choque térmico cíclico que atinge as arestas de corte das fresas durante cada entrada e saída do material.
A furação consiste na abertura ou ampliação de furos cilíndricos com brocas helicoidais ou canais retos. O papel do produto químico aqui é refrigerar a ponta da ferramenta e fornecer pressão suficiente para expulsar o cavaco acumulado no fundo do furo, prevenindo o travamento.
Outros processos tradicionais fundamentais para a indústria incluem:
- Brochamento: utiliza uma ferramenta dentada linear para abrir perfis internos ou externos em uma única passada, exigindo alto poder de extrema pressão para evitar solda a frio.
- Aplainamento: executa movimentos retilíneos alternados para nivelar superfícies de grandes dimensões ou gerar ranhuras técnicas.
- Mandrilamento: amplia e corrige a geometria de furos previamente existentes com foco em concentricidade e tolerância dimensional rigorosa.
A escolha correta entre essas operações define o tempo de ciclo, o desgaste dos insertos e o custo operacional direto em cada lote produzido.
Processos especiais: brochamento e eletroerosão
Determinadas geometrias e materiais exigem métodos específicos para a remoção de material ou conformação de perfis complexos. O brochamento e a eletroerosão atendem a essas demandas técnicas severas no chão de fábrica, aplicando conceitos físicos distintos.
O brochamento realiza o corte por meio de uma ferramenta multicortante chamada brocha, que se desloca linearmente pela peça. Cada dente sucessivo da ferramenta possui dimensões progressivas, removendo sobremetal em uma única passada para gerar perfis internos, como chavetas e estrias, ou superfícies externas. Devido às altas forças de atrito envolvidas, o fluido deve oferecer extrema pressão para proteger os gumes e evitar o engripamento do ferramental.
A eletroerosão, por sua vez, atua pela ação de descargas elétricas controladas entre um eletrodo e a peça condutora, ambos imersos em um fluido dielétrico. O processo desintegra micropartículas de metal sem contato mecânico direto, sendo ideal para cavidades profundas, matrizes de estamparia e moldes temperados.
O fluido específico desempenha funções críticas em cada um desses métodos:
- Brochamento: exige óleo de corte integral com alta carga de aditivos de extrema pressão, reduzindo o desgaste dos dentes e auxiliando na evacuação contínua de cavacos presos entre as navalhas.
- Eletroerosão por penetração: utiliza fluido dielétrico de base sintética ou mineral, responsável por concentrar a faísca elétrica, resfriar a zona térmica e expulsar os resíduos erodidos da fenda de trabalho.
- Eletroerosão a fio: emprega água desionizada para refrigeração rápida, estabilização da condutividade do meio e remoção imediata dos particulados metálicos.
“Entre as funções dos fluidos de corte na usinagem é possível destacar a remoção dos cavacos da zona de corte e a capacidade de refrigeração e lubrificação” — www2.ufjf.br
A correta especificação do meio lubrificante ou dielétrico preserva a vida útil da ferramenta e assegura a precisão dimensional em tolerâncias restritas.
Óleo solúvel versus óleo integral: o papel do fluido de corte em cada operação
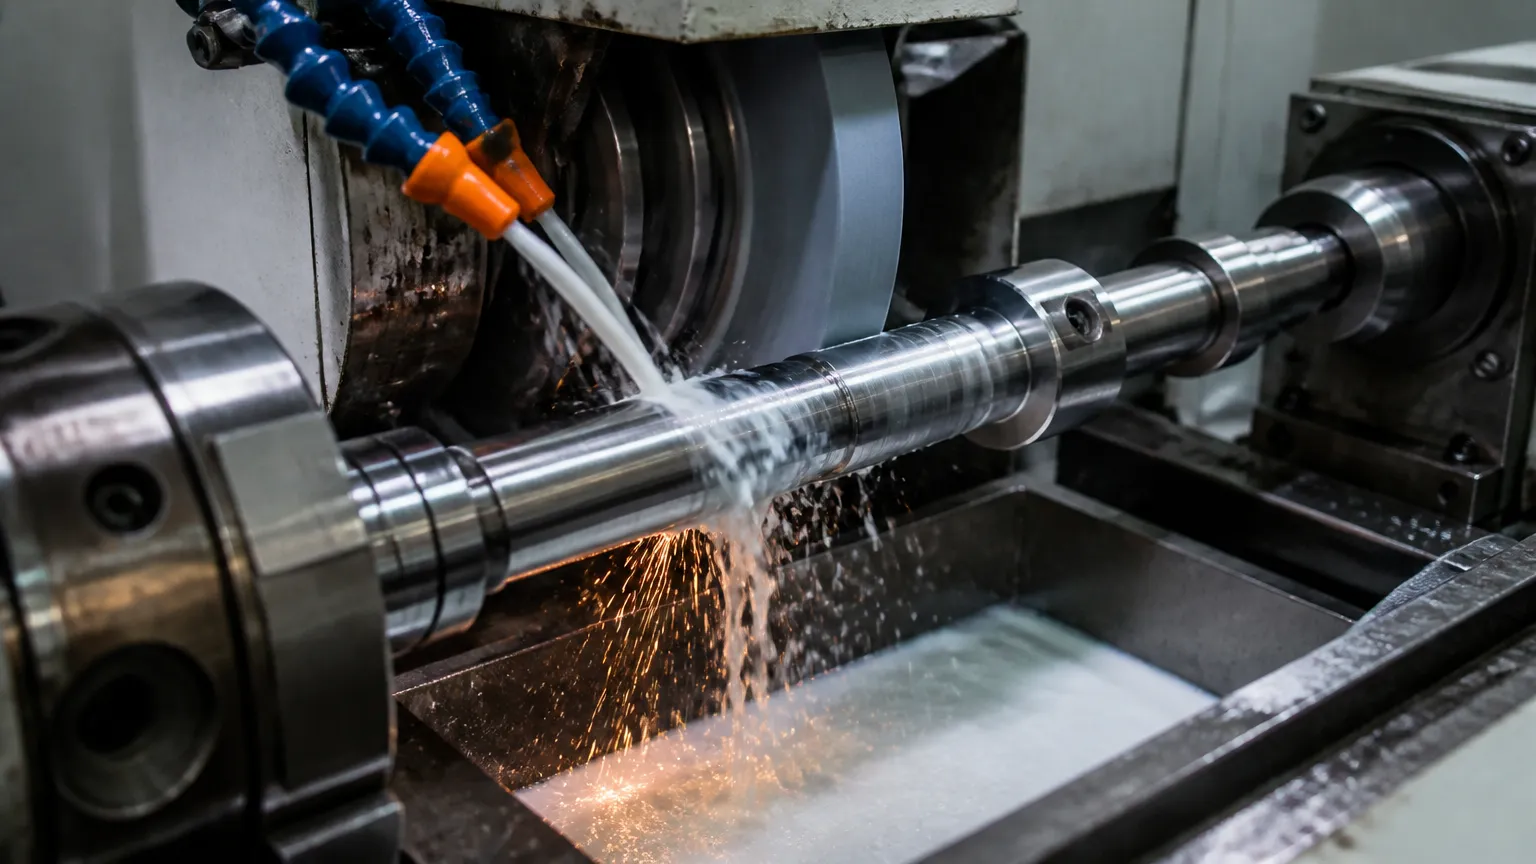
A escolha correta do produto define a estabilidade da fabricação mecânica no chão de fábrica. A dissipação térmica e a redução do atrito na interface cavaco-ferramenta impactam diretamente a produtividade, a integridade superficial e o custo total por peça produzida.
“Os fluidos de corte são substâncias aplicadas na ferramenta e na peça durante a usinagem para facilitar o processo de corte.” — PDF
| Critério de Avaliação | Fluido de Corte Solúvel (Emulsão Base Água) | Óleo de Corte Integral (Base Mineral ou Vegetal) |
|---|---|---|
| Capacidade de refrigeração versus poder de lubrificação | Alta capacidade de refrigeração térmica devido à base aquosa, com lubrificação moderada balanceada por aditivos. | Máximo poder de lubrificação sob extrema pressão, com menor capacidade de dissipação rápida do calor. |
| Eficiência na evacuação de cavaco por tipo de operação | Excelente arraste em operações de alta velocidade, como fresamento CNC e furação seriada. | Excelente capacidade de sustentação de filme oleoso em cortes lentos e severos, como no brochamento. |
| Impacto no acabamento superficial e tolerância dimensional | Controla a dilatação térmica da peça, favorecendo a precisão geométrica e dimensional. | Reduz o microssoldamento no gume, proporcionando rugosidade superficial reduzida em materiais tenazes. |
| Custo total de operação | Menor consumo inicial por diluição, exigindo rotina de controle de concentração e pH da emulsão. | Maior vida útil da ferramenta em regimes pesados, demandando sistemas de filtragem e desengraxe posterior. |
Para determinar a formulação ideal para cada máquina da sua fábrica, a equipe técnica avalia variáveis críticas da operação:
- Severidade do corte: operações de corte pesado demandam aditivação extrema pressão (EP), enquanto usinagens em alta rotação exigem alta condutividade térmica para resfriamento contínuo.
- Metalurgia do material: ligas de alta dureza ou propensas a encruamento reagem de forma distinta à lubricidade do meio fluido.
- Condições do ferramental: o desgaste de flanco e a formação de aresta postiça indicam a necessidade de ajustes na lubrificação ou na concentração da mistura de óleo solúvel.
A validação técnica por meio de testes in loco na própria máquina permite ajustar o balanço entre refrigeração e lubricidade, protegendo o ferramental e reduzindo paradas não planejadas.
Como a escolha do fluido impacta a vida útil da ferramenta e o custo total de operação
A definição correta entre um fluido solúvel e um óleo integral afeta diretamente a eficiência financeira da fábrica. O custo real de corte vai muito além do valor pago pelo litro do insumo químico. Ele envolve o desgaste de insertos, o consumo energético da máquina e o índice de retrabalho gerado por tolerâncias dimensionais imprecisas.
“As funções dos fluídos de corte são: remover o calor gerado durante a operação de corte prolongando assim a vida útil da ferramenta de corte e garantindo a qualidade da peça usinada.” — repositorio.unesp.br
Quando a emulsão trabalha na faixa recomendada, a vida útil da ferramenta pode aumentar de maneira considerável. A refrigeração adequada evita choques térmicos no gume cortante, enquanto a lubrificação diminui o atrito na interface cavaco-ferramenta, mitigando a formação de aresta postiça de corte e o desgaste de flanco prematuro.
A gestão técnica da rotina fabril deve considerar fatores cruciais para manter a estabilidade operacional:
- Monitoramento de concentração: a medição diária com refratômetro óptico auxilia a manter o teor correto de óleo na água, prevenindo oxidação precoce ou formação excessiva de espuma no tanque.
- Controle de contaminantes: o recolhimento contínuo de óleo estranho (tramp oil) preserva a vida biológica da mistura e reduz o descarte prematuro do banho.
- Análise de pH e estabilidade: o acompanhamento da alcalinidade protege a máquina contra corrosão galvânica e assegura a proteção temporária das peças usinadas.
- Validação em máquina: a realização de testes in loco em condições reais de corte permite quantificar a redução do desgaste do ferramental antes de padronizar o produto em larga escala.
A atuação de uma distribuidora com consultoria técnica no chão de fábrica facilita esse acompanhamento detalhado. O suporte consultivo na beira da máquina ajuda a diagnosticar desvios de processo, sugerir ajustes de refrigeração e orientar a equipe em treinamentos sobre boas práticas de diluição, promovendo maior previsibilidade para a sua produção.
Conclusão
A manufatura moderna exige precisão dimensional, repetibilidade e controle rigoroso sobre os custos operacionais. Desde métodos convencionais, como torneamento e fresamento, até operações de alta complexidade, como brochamento e eletroerosão, o comportamento do material e a integridade da ferramenta dependem da correta gestão das variáveis de corte.
O fluido de corte, seja uma emulsão solúvel ou um óleo integral, atua diretamente no resfriamento da zona de cisalhamento, na lubrificação da interface e na remoção contínua dos cavacos. A manutenção diária da concentração, o controle do pH e a realização de testes práticos na própria máquina auxiliam a mitigar desgastes prematuros e a evitar retrabalhos.
Compreender os fundamentos sobre o que é usinagem e aplicar o meio lubrificante correto em cada etapa permite equilibrar o custo total de produção, assegurando estabilidade operacional e qualidade técnica constante.