Óleo solúvel para usinagem com cheiro ruim: causas e como recuperar o tanque
Oleo soluvel para usinagem com cheiro ruim? Descubra as causas, aprenda a recuperar o tanque da maquina e reduza os custos da sua operacao industrial.
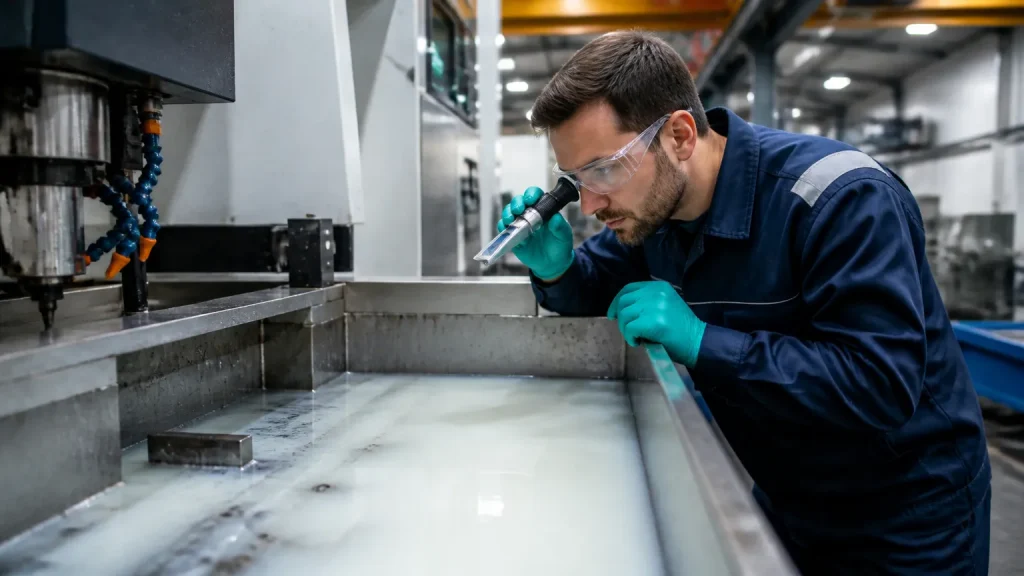
Chegar à fábrica na segunda-feira e encontrar o reservatório do torno CNC ou centro de usinagem com odor desagradável é um problema comum na rotina industrial. O uso de óleo solúvel para usinagem degradado indica desequilíbrio químico, favorecendo a proliferação biológica e acelerando o desgaste das ferramentas de corte.
O descarte imediato do fluido nem sempre é o caminho mais econômico para o processo produtivo. Na maioria dos cenários, compreender as causas da contaminação permite recuperar a emulsão diretamente na beira da máquina, reduzindo custos com paradas não programadas e destinação de efluentes.
A seguir, veja como identificar os contaminantes mais frequentes, as etapas práticas para recuperar o tanque e as rotinas preventivas que favorecem a estabilidade do fluido no chão de fábrica.
Sumário
Este artigo faz parte do tema Fluido de corte: o que é, tipos e como escolher para a sua usinagem.
Principais causas do mau cheiro no óleo solúvel para usinagem
O odor desagradável no reservatório do centro de usinagem ou torno CNC costuma surgir após períodos de máquina parada, como finais de semana. Esse fenômeno afeta o ambiente de trabalho e sinaliza a degradação da mistura, gerando corrosão e perda de vida útil do ferramental. Entender a causa raiz do problema evita descartes prematuros e reduz o custo operacional da sua fábrica.
A proliferação microbiológica ocorre quando o equilíbrio químico e físico do sistema é rompido. Na rotina industrial, os principais fatores que provocam essa alteração são:
- Ação de bactérias anaeróbias: esses microrganismos se multiplicam na ausência de oxigênio, consumindo componentes do fluido e liberando gases sulfurados com odor característico de ovo podre.
- Contaminação por óleo tramp (tramp oil): o vazamento de lubrificantes de barramento e sistemas hidráulicos forma uma película na superfície do tanque, impedindo a oxigenação do fluido e acelerando o processo anaeróbio.
- Queda acentuada no pH da emulsão: a acidez crescente favorece o ataque microbiano e rompe a estabilidade da emulsão, reduzindo a capacidade de proteção anticorrosiva nas peças usinadas.
- Falta de controle de concentração: medições irregulares com refratômetro e escala Brix geram misturas muito diluídas, que perdem a reserva alcalina necessária para conter colônias biológicas.
A perda de desempenho do fluido de corte emulsionável impacta diretamente a produtividade. Quando o operador identifica o odor forte, a mistura frequentemente já atingiu um nível crítico de contaminação, exigindo correção química imediata ou higienização completa.
A Motriz Química atua com Consultoria Química especializada e realização de testes para mapear as condições do fluido diretamente no seu chão de fábrica. Essa abordagem técnica identifica o nível de contaminação e orienta a aplicação correta de biocida industrial, preservando o banho e evitando gastos desnecessários com descarte precoce.
Passo a passo para recuperar o tanque e restabelecer a emulsão
Recuperar o reservatório de um centro de usinagem exige método técnico para evitar trocas precoces de fluido e paradas não planejadas. Quando o sistema apresenta sinais de degradação, a intervenção correta restaura o equilíbrio químico e operacional sem gerar custos desnecessários com descarte prematuro.
Antes de qualquer ação corretiva no produto em uso, a equipe de manutenção ou liderança de usinagem deve executar um procedimento estruturado na beira da máquina:
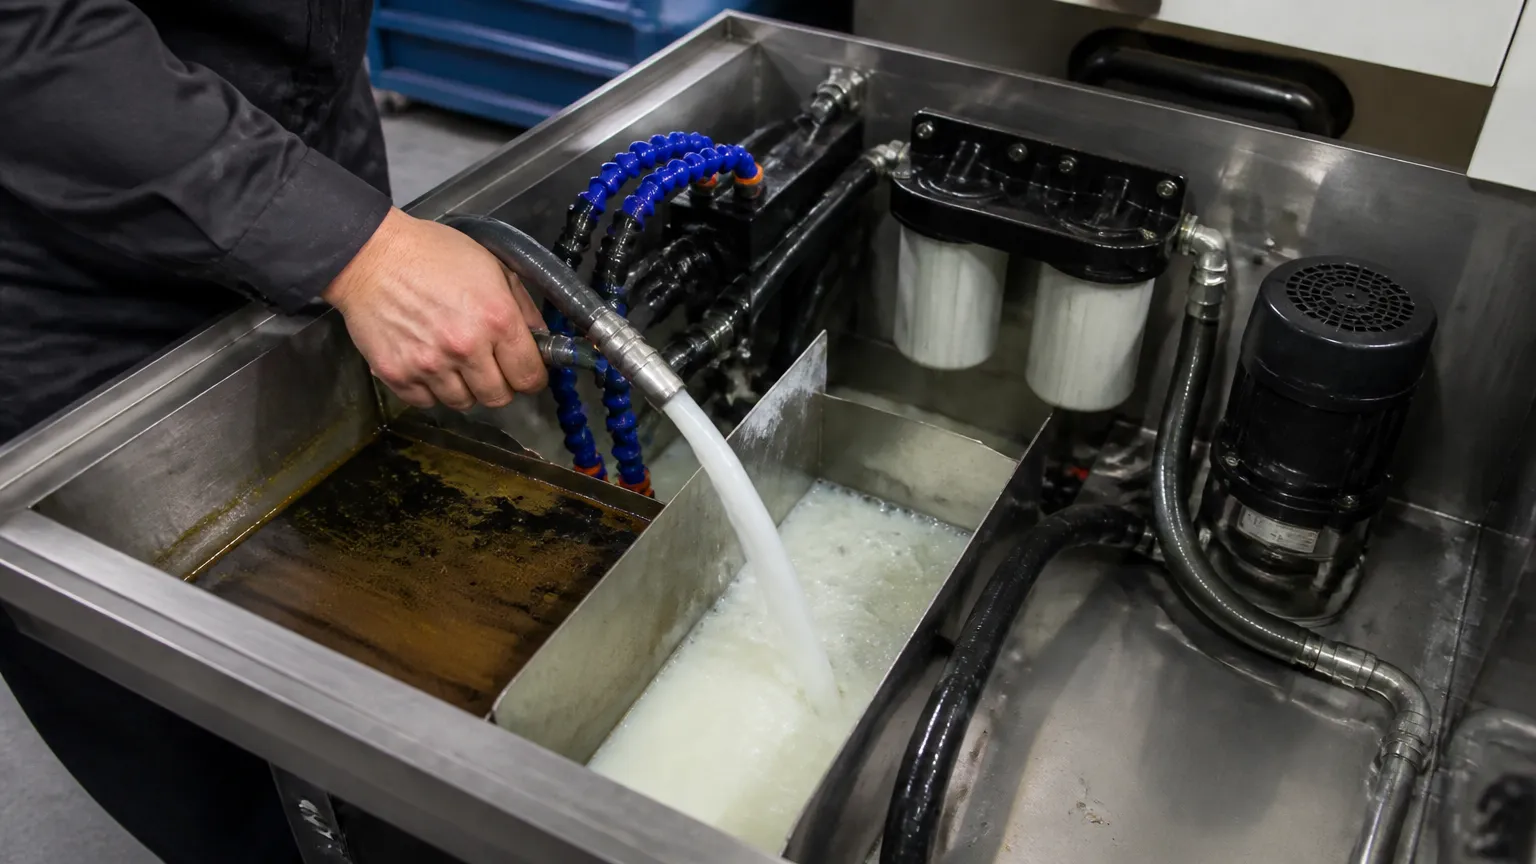
- Remoção do óleo tramp (tramp oil): utilize skimmers ou coalescedores para retirar o óleo lubrificante de barramento sobrenadante. Essa camada superficial impede a aeração natural e cria o ambiente propício para a proliferação microbiana.
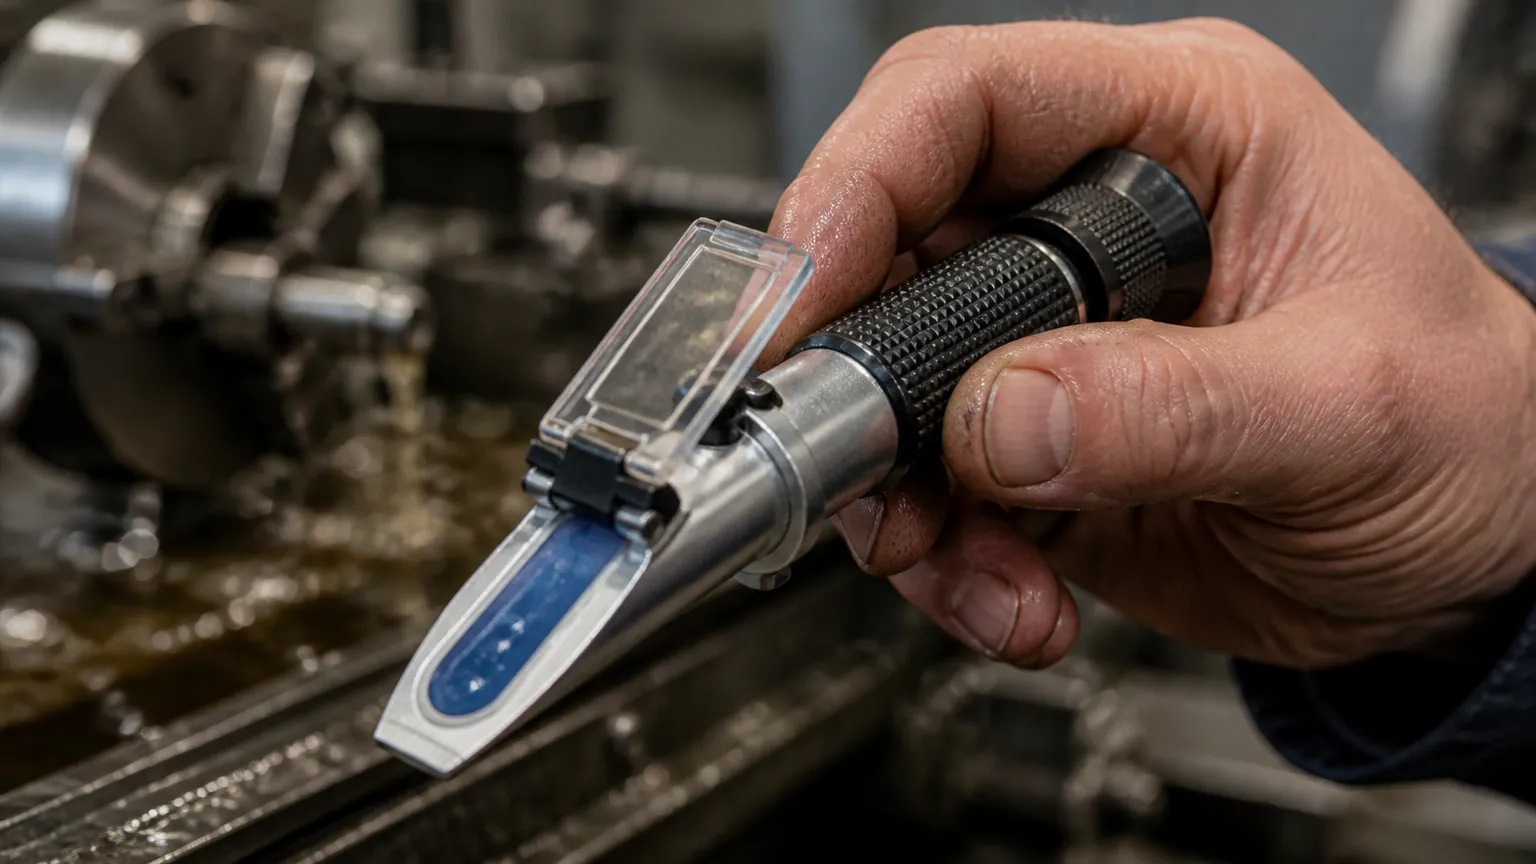
- Aferição e correção da concentração: meça a emulsão utilizando um refratômetro e escala Brix para validar se o percentual de corte está dentro do especificado para a operação da máquina. Ajuste adicionando água ou concentrado previamente emulsionado.
- Monitoramento e ajuste do pH da emulsão: verifique se o valor está na faixa operacional recomendada. Quedas bruscas no índice indicam ataque biológico em andamento e perda de proteção anticorrosiva do sistema.
- Aplicação técnica de biocida industrial: se constatada colônia de bactérias anaeróbias, adicione o aditivo corretivo conforme dosagem técnica orientada por boletim técnico, contribuindo para a circulação contínua do fluido para homogeneização.
- Melhoria da oxigenação do tanque: mantenha a circulação forçada do reservatório mesmo durante pausas de turno ou finais de semana, impedindo a estagnação do meio aquoso.
Esse controle sistemático devolve a estabilidade da emulsão e preserva ferramentas e barramentos contra corrosão precoce. Caso os parâmetros não se normalizem após o procedimento, uma avaliação laboratorial detalhada identifica se a carga atingiu o limite de vida útil ou se há contaminantes externos interferindo no processo fabril.
Quer saber como está o fluido da sua máquina?
O consultor da Motriz mede a concentração, o pH e a condição da emulsão na sua fábrica e indica o ajuste. A avaliação e o teste na sua máquina não têm custo adicional.
Recuperação do tanque versus descarte precoce: análise de custo total
Trocar a carga inteira ao primeiro sinal de mau cheiro parece a saída mais rápida na oficina. No entanto, o descarte prematuro desconsidera variáveis financeiras relevantes, como taxas de tratamento de efluentes, horas de máquina parada para higienização e consumo excessivo de concentrado. A recuperação planejada do sistema preserva o capital de giro e estende a vida útil do ferramental.
“Com a diminuição dos custos de produção, a partir da redução do consumo dos fluidos de corte e um melhor aproveitamento dos cavacos, gerados através da usinagem…” (SEGeT, 2012)
A decisão entre recuperar ou descartar o lubrificante de corte exige uma avaliação criteriosa de parâmetros físico-químicos no chão de fábrica. A tabela abaixo compara as abordagens operacionais mais comuns:
| Critério de Avaliação | Descarte e Troca Reativa | Tratamento Corretivo Pontual | Gestão Técnica Especializada (Motriz Química) |
|---|---|---|---|
| Custo total de operação e descarte | Elevado, devido à compra frequente de insumo e custos com destinação de resíduos. | Médio, mas com risco de retrabalho por falta de acompanhamento contínuo. | Otimizado, reduzindo o volume de descarte por meio de recuperação técnica. |
| Eficiência no controle biológico e estabilidade do pH | Baixa, pois a colônia residual no reservatório contamina a nova emulsão rapidamente. | Temporária, eliminando sintomas sem tratar as causas de proliferação bacteriana. | Alta, combinando sanitização, biocida industrial dosado e ajuste fino de pH. |
| Nível de suporte técnico e acompanhamento in loco | Inexistente, dependendo apenas da intuição dos operadores de usinagem. | Limitado ao envio básico de fichas técnicas do fornecedor. | Completo, integrando Análise e Testes Laboratoriais e Consultoria Química presencial. |
| Impacto no ambiente de trabalho e saúde do operador | Oscilações constantes de odor e queixas recorrentes de irritação dérmica. | Melhora momentânea, com retorno frequente de vapores e odores desagradáveis. | Ambiente estável, com rotinas preventivas e capacitação contínua da equipe fabril. |
Para definir se o reservatório pode ser recuperado sem comprometer a usinagem, a liderança industrial deve checar fatores essenciais:
- Presença e espessura de óleo tramp cobrindo a superfície e bloqueando a oxigenação natural.
- Leitura no refratômetro e escala Brix para validar se a concentração está dentro da faixa técnica.
- Nível de degradação da estabilidade da emulsão e presença de borras no fundo do tanque.
- Capacitação operacional por meio de Treinamentos e Capacitações para manutenção preventiva diária.
Como prevenir a contaminação biológica e manter o controle diário
A prevenção de odores e da degradação precoce no chão de fábrica exige rotinas claras de monitoramento. Tratar a emulsão apenas quando o odor característico de enxofre surge eleva o custo total de operação, pois a proliferação de bactérias anaeróbias compromete as propriedades de corte e acelera a corrosão em barramentos e peças usinadas.
“Neste trabalho, foi analisada a recontaminação do fluido de corte usado em fresadoras, por meio da quantificação de bactérias e fungos…” (Revista Máquinas e Metais, 2017)
Para favorecer a estabilidade da emulsão e prolongar o intervalo entre trocas completas, adote uma rotina preventiva com os seguintes passos técnicos:
- Monitoramento de concentração: meça diariamente o teor do fluido utilizando um refratômetro e escala Brix, contribuindo para a reposição correta para compensar perdas por evaporação ou arraste em cavacos.
- Controle de acidez: verifique regularmente o pH da emulsão, mantendo a faixa operacional recomendada na ficha técnica para inibir o desenvolvimento microbiano e proteger os operadores.
- Remoção mecânica de contaminantes: utilize skimmers ou coalescedores para recolher o óleo tramp (tramp oil), impedindo que o lubrificante residual forme uma barreira estanque sobre o tanque.
- Circulação contínua: promova a oxigenação do tanque mesmo durante paradas prolongadas de fim de semana, evitando a criação de microambientes anaeróbios no reservatório.
Quando os parâmetros saem da faixa padrão, a aplicação criteriosa de biocida industrial pode restabelecer o equilíbrio microbiológico. Essa dosagem deve ser sempre orientada por critérios técnicos para evitar desperdícios e riscos à saúde ocupacional. A escolha adequada do fluido de usinagem, alinhada à severidade do processo fabril, simplifica significativamente essa manutenção diária.
A equipe técnica da Motriz Química auxilia sua fábrica por meio de Consultoria Química especializada, realizando Análise e Testes Laboratoriais para mapear contaminantes e entregando Treinamentos e Capacitações para os operadores. Se a sua fábrica enfrenta problemas recorrentes com odores e trocas frequentes no reservatório, agende uma visita técnica com nossos especialistas para avaliar o processo na beira da máquina.
Conclusão
Controlar o odor nos reservatórios de usinagem exige monitoramento contínuo. Em vez de descartes reativos, a equipe de manutenção deve preservar a estabilidade da emulsão com rotinas preventivas consistentes.
A remoção do óleo estranho (tramp oil), a checagem diária do Brix e o controle de pH evitam colônias bacterianas e protegem o ferramental. Essas ações diárias aumentam a vida útil do banho e reduzem paradas de produção.
A Motriz Química apoia sua fábrica com Consultoria Química, Análise Laboratorial e Treinamentos para indicar a melhor estratégia para seu óleo solúvel para usinagem. Fale com nossos especialistas e solicite uma visita técnica para avaliar o seu processo.
Perguntas Frequentes
O que causa o cheiro de enxofre no fluido de usinagem após o fim de semana?
O odor desagradável surge devido à multiplicação intensa de bactérias anaeróbias no reservatório estagnado. Quando o centro de usinagem ou torno CNC fica desligado, a falta de circulação reduz os níveis de oxigênio dissolvido. Esses microrganismos consomem os componentes da emulsão e liberam sulfeto de hidrogênio gasoso, gerando o cheiro característico de ovo podre logo na primeira partida da semana.
Como avaliar se a emulsão contaminada pode ser recuperada ou deve ser descartada?
A liderança de usinagem deve verificar parâmetros físico-químicos fundamentais na beira da máquina: a leitura no refratômetro e escala Brix, a estabilidade de fases da mistura e o pH da emulsão. Se a emulsão mantiver a homogeneidade básica após a extração do óleo tramp e responder positivamente à dosagem correta de biocida industrial, a recuperação do banho é viável tecnicamente e financeiramente.
De que maneira a contaminação por tramp oil acelera a degradação do fluido?
O óleo lubrificante de barramento e os fluidos hidráulicos vazados flutuam no tanque, formando uma barreira física contínua na superfície. Essa camada impermeável bloqueia a oxigenação do tanque e o contato com o ar ambiente. O ambiente sem oxigênio favorece a proliferação acelerada de bactérias anaeróbias, que decompõem aditivos anticorrosivos, reduzem o pH e geram odores fortes.
Qual a importância de realizar o controle diário com refratômetro e escala Brix?
Durante a usinagem, a água da emulsão evapora continuamente devido às altas temperaturas de corte, enquanto o óleo concentrado é arrastado nos cavacos e peças usinadas. A verificação diária com refratômetro favorece a reposição na dosagem exata. Esse controle mantém a reserva alcalina necessária, previne a proliferação biológica precoce e protege as ferramentas contra o desgaste abrasivo e térmico.