Viscosidade do óleo: o que é, como é medida e o que significa ISO VG
Entenda a viscosidade do óleo, como ela é medida em cSt, o efeito da temperatura e descubra o que significa a classificação ISO VG para sua fábrica.
A escolha inadequada do lubrificante é uma das principais causas de superaquecimento, desgaste prematuro e paradas imprevistas no chão de fábrica. Compreender a viscosidade do óleo é essencial para dimensionar a película protetora correta entre as superfícies em atrito, garantindo o funcionamento suave de bombas, compressores e redutores.
Neste guia técnico, você vai entender como a fluidez cinemática é medida em laboratório, a influência direta da temperatura de trabalho por meio do Índice de Viscosidade e o significado prático da classificação ISO VG (norma ISO 3448). Veja como selecionar o fluido ideal para aumentar a confiabilidade operacional e evitar gastos desnecessários na manutenção.
Sumário
- O que é viscosidade do óleo e sua importância na lubrificação industrial
- Como a viscosidade cinemática é medida e o papel do Índice de Viscosidade
- Comportamento do fluido x temperatura na operação fabril
- Classificação ISO VG vs Classificação SAE: entenda as diferenças de aplicação
- Graus ISO VG mais comuns e como selecionar para bombas, compressores e redutores
- Conclusão
O que é viscosidade do óleo e sua importância na lubrificação industrial
No chão de fábrica, entender o comportamento dos fluidos evita paradas não planejadas e desgastes prematuros de componentes críticos. Essa propriedade física representa a resistência interna que o fluido oferece ao escoamento quando submetido a uma força externa. Em termos práticos de manutenção mecânica, essa grandeza define a espessura da película lubrificante que separa superfícies metálicas em movimento relativo, como eixos, mancais e dentes de engrenagens.
A escolha correta desse parâmetro equilibra a proteção contra o contato metal com metal e o controle do atrito hidrodinâmico. Quando o lubrificante apresenta fluidez inadequada para a carga e rotação do equipamento, o sistema fabril sofre impactos diretos no desempenho e nos custos de manutenção.
A aplicação com especificação fora do padrão recomendado pelo fabricante gera diferentes problemas operacionais:
- Abaixo do ideal: causa rompimento da película protetora, aumento do atrito limite, desgaste acelerado de dentes de engrenagens e superaquecimento localizado em bombas hidráulicas.
- Acima do ideal: eleva a resistência ao escoamento, gera perda de carga, dificulta a circulação no momento da partida a frio e aumenta o consumo de energia elétrica dos motores.
- Aumento da cavitação: produtos excessivamente densos podem restringir a sucção em sistemas de bombeamento, gerando bolhas de vapor que danificam rotores e palhetas.
Monitorar essa característica garante que as máquinas operem dentro do regime hidrodinâmico projetado. O suporte técnico em distribuição especializada auxilia equipes de manutenção na seleção do fluido adequado para cada regime de trabalho severo.
Como a viscosidade cinemática é medida e o papel do Índice de Viscosidade
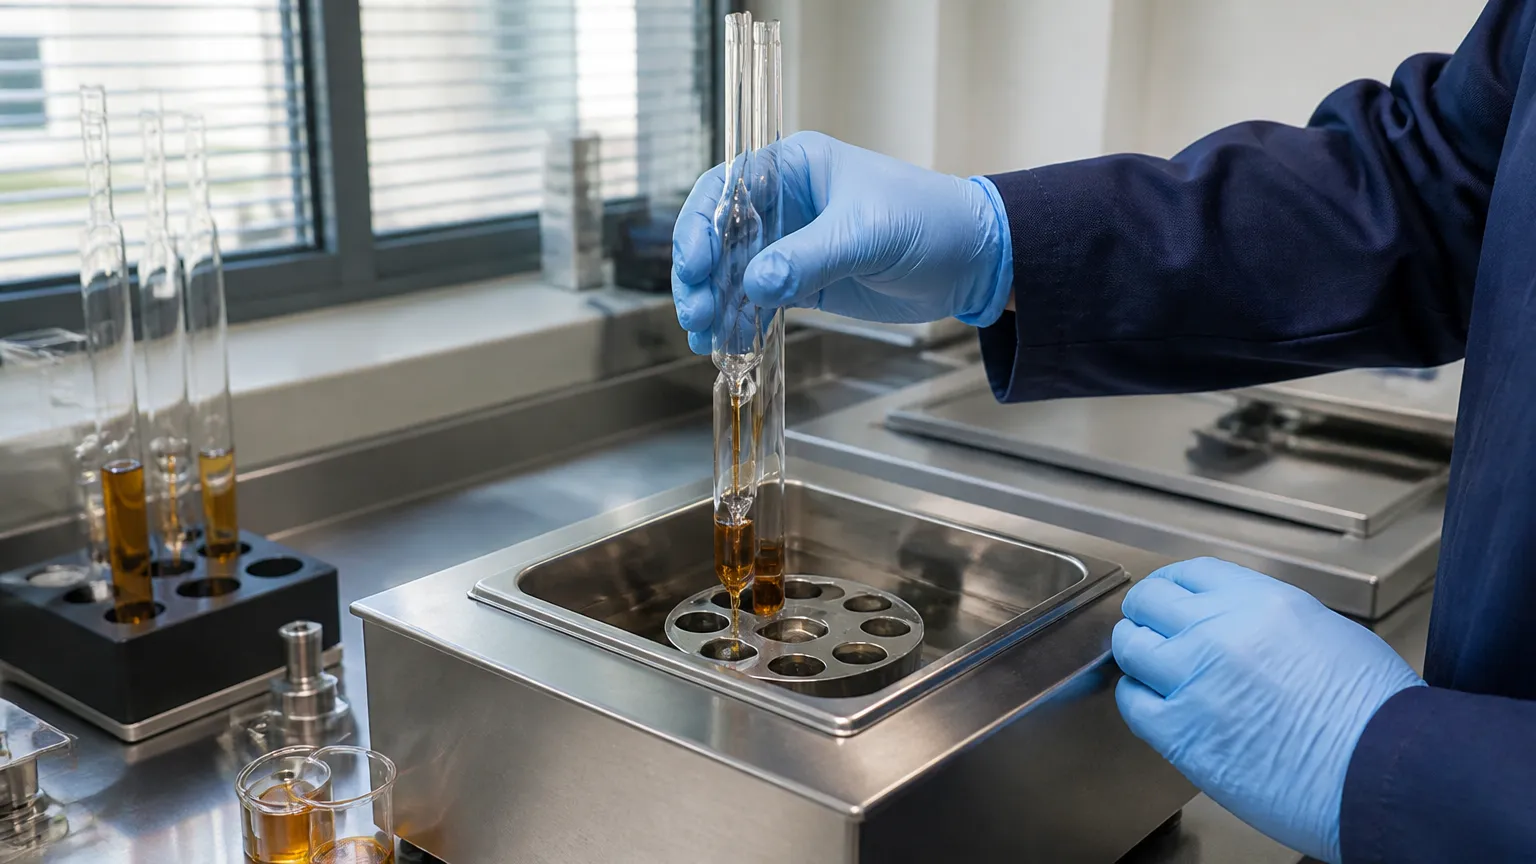
No ambiente industrial, a medição padrão utilizada para quantificar a fluidez de um lubrificante é a viscosidade cinemática. Esse ensaio avalia o tempo que determinado volume de fluido leva para escoar através de um tubo capilar calibrado sob a ação exclusiva da gravidade. A unidade oficial adotada nos laudos técnicos é o centistoke (cSt), equivalente direto a milímetros quadrados por segundo (mm²/s).
Como o comportamento do lubrificante varia com o calor, os ensaios são obrigatoriamente executados em temperaturas padronizadas de laboratório:
- Temperatura de operação a 40 °C: representa a referência base para a classificação industrial de lubrificantes líquidos em geral.
- Temperatura de operação a 100 °C: indica a resistência térmica e a capacidade de sustentação do filme protetor em regimes severos de trabalho.
- Tempo de escoamento calibrado: método físico que estabelece a relação direta entre o atrito interno do fluido e sua velocidade de passagem pelo viscosímetro.
A partir desses dois pontos de ensaio térmico, obtém-se o Índice de Viscosidade (IV). Trata-se de um número adimensional que expressa a sensibilidade do produto diante das oscilações térmicas no maquinário. Quanto mais elevado for o valor do IV, menor será a perda de consistência do filme protetor quando a máquina atinge regimes de trabalho aquecidos.
Em aplicações industriais contínuas, entender a resposta da fluidez diante da temperatura evita problemas operacionais graves. Fluidos com alto índice mantêm a espessura adequada em bombas e mancais sob alta carga térmica, ao mesmo tempo em que facilitam partidas a frio sem provocar cavitação ou sobrecarga nos acionamentos mecânicos da fábrica.
Comportamento do fluido x temperatura na operação fabril
A relação direta entre fluidez e temperatura determina a capacidade de sustentação de carga em mancais, guias e dentes de engrenagens. Conforme o calor no ponto de atrito se eleva, o produto sofre diluição térmica natural, reduzindo a espessura da camada protetora e aproximando o regime de lubrificação do contato metal-metal.
Para quantificar a estabilidade dessa propriedade diante de variações térmicas, a indústria utiliza o Índice de Viscosidade (IV). Esse valor é obtido a partir das medições cinemáticas a 40 °C e 100 °C, conforme estabelecido por métodos padronizados de laboratório. Quanto mais alto for o IV, menor será a alteração da consistência em regimes severos de trabalho.
Na rotina de manutenção e operação industrial, o monitoramento térmico inadequado gera impactos operacionais diretos:
- Queda excessiva de espessura em alta temperatura: rompe a cunha fluida hidrodinâmica, acelerando o desgaste adesivo e elevando o risco de micropicamento em redutores industriais e engrenagens.
- Espessamento na partida a frio: aumenta a resistência ao escoamento em circuitos e bombas, provocando sobrecarga no motor elétrico e risco de cavitação na sucção.
- Degradação precoce da carga: o trabalho contínuo em temperaturas elevadas acelera a oxidação do lubrificante, gerando vernizes e borras que travam carretéis de válvulas direcionais.
Portanto, a equipe de engenharia deve confrontar a temperatura real do reservatório e dos mancais com o boletim técnico do produto fornecido pelo distribuidor. Dessa maneira, evita-se a escolha equivocada do lubrificante industrial, protegendo componentes críticos contra falhas prematuras e garantindo a eficiência energética do maquinário.
Classificação ISO VG vs Classificação SAE: entenda as diferenças de aplicação
A escolha correta para o maquinário industrial exige distinguir os diferentes sistemas de padronização. Enquanto a norma ISO 3448 atende equipamentos estacionários de fábrica por meio de faixas em centistokes a 40 °C, a classificação da Society of Automotive Engineers (SAE) foca em motores e transmissões veiculares, considerando faixas de bombeabilidade a frio e comportamento a 100 °C.
Na rotina de manutenção, entender como esses sistemas operam evita falhas operacionais e custos com paradas indesejadas. Cada classificação atende a demandas mecânicas e térmicas distintas:
- Padronização ISO VG: baseada na fluidez cinemática a 40 °C com tolerância de 10%, aplicada em sistemas hidráulicos, compressores de ar e redutores industriais.
- Padronização SAE para motor: avalia o comportamento multiviscoso em partidas a frio e em alta temperatura de cárter.
- Padronização SAE para engrenagens automotivas: define parâmetros para diferenciais e caixas manuais, com numerações mais altas que não equivalem diretamente aos valores industriais.
A tabela abaixo resume as principais distinções entre as abordagens de especificação:
| Critério de Avaliação | Norma ISO VG (Industrial) | Classificação SAE (Automotiva) |
|---|---|---|
| Grau conforme temperatura e rotação | Medição padrão a 40 °C com foco em rotação constante e carga contínua. | Medição combinada a baixas temperaturas e a 100 °C para rotação variável. |
| Estabilidade térmica e índice de viscosidade (IV) | Formulado para faixas térmicas controladas em circuitos industriais fechados. | Exige elevado Índice de Viscosidade (IV) para suportar variações severas de clima. |
| Impacto no consumo energético versus proteção mecânica | Otimiza a película lubrificante e o atrito hidrodinâmico em regime estacionário. | Equilibra economia de combustível na partida com proteção sob combustão. |
| Resistência à oxidação e vida útil da carga | Projetado para longos períodos de operação sem troca em grandes reservatórios. | Dimensionado para resistir à contaminação por fuligem e subprodutos de queima. |
Identificar a especificação correta da máquina assegura que o produto atue com máxima eficiência na proteção dos componentes internos. Consequentemente, essa prática promove maior estabilidade e durabilidade aos conjuntos mecânicos em operação contínua.
Graus ISO VG mais comuns e como selecionar para bombas, compressores e redutores
A escolha correta do fluido depende da severidade da carga, da velocidade de rotação e do regime térmico do equipamento. Aplicar o grau industrial adequado garante a espessura ideal de filme fluido, evitando atrito de contato e superaquecimento desnecessário nos componentes mecânicos.
Os graus estabelecidos pela norma ISO 3448 atendem a perfis operacionais bem definidos na indústria:
- ISO VG 32 e ISO VG 46: amplamente empregados em sistemas com compressores rotativos do tipo parafuso, além de circuitos rápidos com bombas de palhetas ou pistões. Para entender o dimensionamento em sistemas de pressão, vale conferir as diferenças entre óleo hidráulico 68, 46 ou 32.
- ISO VG 68 e ISO VG 100: recomendados para circuitos hidráulicos pesados, fusos de máquinas e unidades de compressão a pistão. A seleção correta de um óleo para compressor de ar evita a formação precoce de vernizes nessas condições.
- ISO VG 150 e ISO VG 220: padrão em barramentos e guias lineares com aditivos de adesividade, além de redutores industriais de engrenagens cilíndricas ou helicoidais com rotação moderada.
- ISO VG 320 e ISO VG 460: essenciais para caixas de engrenagens do tipo coroa e rosca sem fim, mancais de deslizamento e redutores de alto torque sujeitos a cargas de choque.
Para assegurar a confiabilidade do parque fabril, a distribuição especializada de lubrificantes industriais oferece suporte técnico na consolidação de itens e no dimensionamento correto da carga. Paralelamente, o monitoramento contínuo por meio de análise e testes laboratoriais de controle de fluido em uso permite acompanhar a perda de aditivos e variações de escoamento ao longo do tempo.
Do mesmo modo, a realização de treinamentos e capacitações em lubrificação para a equipe de manutenção auxilia na redução de contaminações cruzadas e falhas prematuras. Avaliar as recomendações do manual do fabricante em conjunto com uma consultoria técnica de campo assegura o equilíbrio ideal entre proteção contra desgaste e eficiência no consumo de energia elétrica.
Conclusão
A correta especificação do lubrificante industrial representa um pilar indispensável para a integridade mecânica e a eficiência energética do parque fabril. Ao longo deste guia, vimos como a medição cinemática a 40 °C e a 100 °C em centistokes (cSt), aliada ao Índice de Viscosidade (IV), determina o comportamento da película protetora sob diferentes regimes térmicos de operação.
Também compreendemos que a norma ISO 3448 padroniza os graus ISO VG para assegurar que sistemas hidráulicos, compressores de ar, redutores e barramentos trabalhem com a folga hidrodinâmica projetada, diferindo das exigências das classificações automotivas SAE. A aplicação do grau correto previne o atrito excessivo, a cavitação e o desgaste precoce de componentes críticos.
Manter rotinas de controle preditivo, inspeções laboratoriais de lubrificante em uso e capacitação técnica da equipe de manutenção viabiliza a máxima disponibilidade dos ativos. Ao alinhar as exigências do manual do equipamento com as condições reais de carga e temperatura, a correta gestão da viscosidade do óleo assegura confiabilidade contínua e redução de custos operacionais na indústria.