Óleo solúvel na usinagem: como diluir, controlar e fazer a emulsão durar mais
Aprenda a diluir o óleo solúvel, controlar o Brix e o pH e evitar a degradação da emulsão no tanque para aumentar a vida útil do fluido na usinagem.
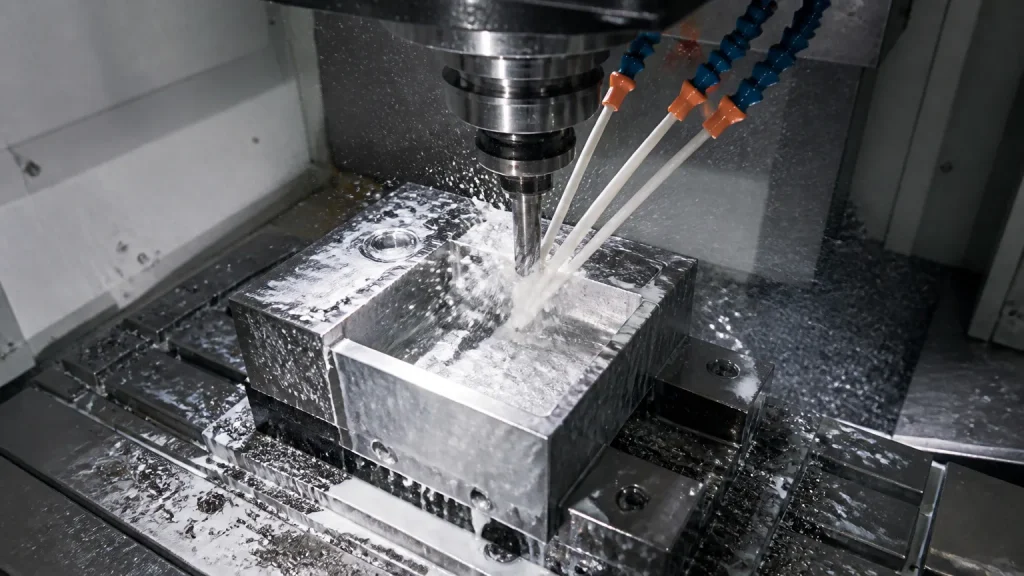
A degradação prematura da emulsão no tanque é uma das maiores dores de cabeça na usinagem. O mau cheiro, a corrosão em peças e o desgaste acelerado do ferramental geram paradas não programadas e elevam os custos de manutenção.
O uso correto do óleo solúvel depende de práticas rigorosas de preparo e controle diário no chão de fábrica. Pequenos desvios na proporção ou na qualidade da água de reposição comprometem todo o processo produtivo.
Portanto, aprender a ordem exata de mistura, os métodos de monitoramento de concentração e pH, o combate ao tramp oil e as ações práticas prolonga a vida útil do fluido em seus centros de usinagem e tornos CNC.
Sumário
- Preparo correto do óleo solúvel: ordem de mistura e diluição no reservatório
- Rotina de controle diário: medição de Brix no refratômetro e monitoramento de pH
- Principais causas de degradação da emulsão: tramp oil versus contaminação bacteriana
- Como aumentar a vida útil do fluido e reduzir paradas em centros de usinagem e tornos CNC
- Conclusão
- Perguntas Frequentes
Este artigo faz parte do tema Fluido de corte: o que é, tipos e como escolher para a sua usinagem.
Preparo correto do óleo solúvel: ordem de mistura e diluição no reservatório
A preparação inadequada da emulsão é uma das principais causas de paradas prematuras em centros de usinagem e tornos CNC. Quando a mistura inicial é feita fora dos parâmetros técnicos recomendados, o fluido perde estabilidade físico-química rapidamente, resultando em separação de fases, perda de lubrificidade e redução drástica no desempenho da máquina. Compreender a ordem correta dos componentes favorece a formação de micelas homogêneas e duradouras.
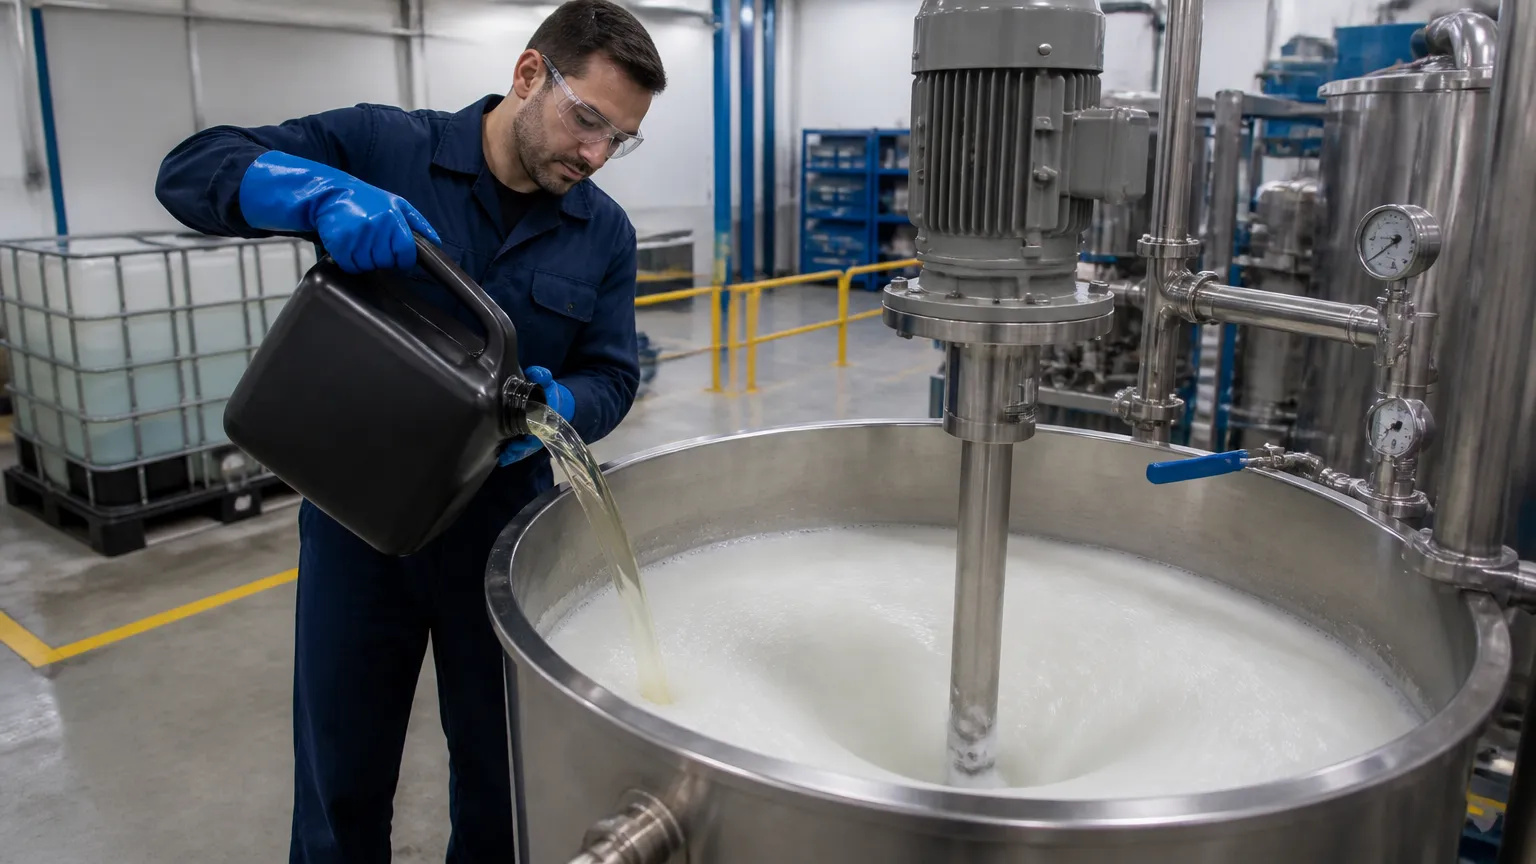
O princípio fundamental na preparação do produto consiste em sempre verter o concentrado sobre o volume total de água, sob agitação mecânica contínua, e nunca o inverso. Adicionar água diretamente sobre o fluido gera uma emulsão invertida com gotas excessivamente grandes, o que prejudica a refrigeração na zona de corte e acelera a oxidação do sistema.
Para favorecer a estabilidade da mistura e manter a relação de diluição e água de reposição equilibrada durante o abastecimento da fábrica, siga os procedimentos essenciais:
- Ordem de dosagem: adicione o fluido concentrado à água limpa de forma gradual, contribuindo para cisalhamento suficiente para dispersão completa das partículas.
- Homogeneização preliminar: utilize misturadores mecânicos do tipo Venturi ou bombas dosadoras proporcionais para evitar variações de concentração no tanque central.
- Controle da água de reposição: monitore a dureza total da água, pois teores elevados de cálcio e magnésio desestabilizam tensoativos e reduzem a proteção anticorrosiva.
- Conferência da concentração: meça o teor imediatamente após a mistura com o refratômetro e escala Brix, aplicando o fator de correção indicado no boletim técnico.
A correta diluição previne o desgaste acelerado e protege a vida útil de ferramentas de corte em operações severas. A equipe de Consultoria Química da Motriz Química auxilia na estruturação de procedimentos padronizados de abastecimento, realizando testes de compatibilidade e oferecendo treinamentos para operadores e líderes de usinagem que buscam eficiência operacional contínua.
Rotina de controle diário: medição de Brix no refratômetro e monitoramento de pH
Manter a estabilidade da emulsão no tanque de centros de usinagem e tornos CNC exige disciplina operacional. Sem o acompanhamento diário dos parâmetros físico-químicos, a mistura degrada rapidamente, comprometendo o ferramental e elevando o custo total de operação.
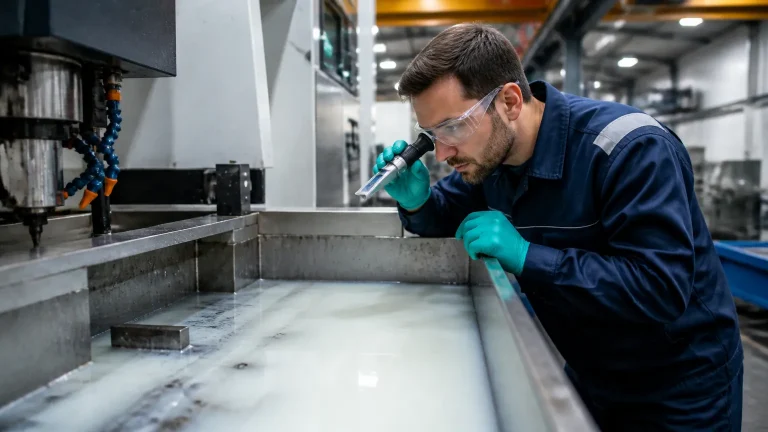
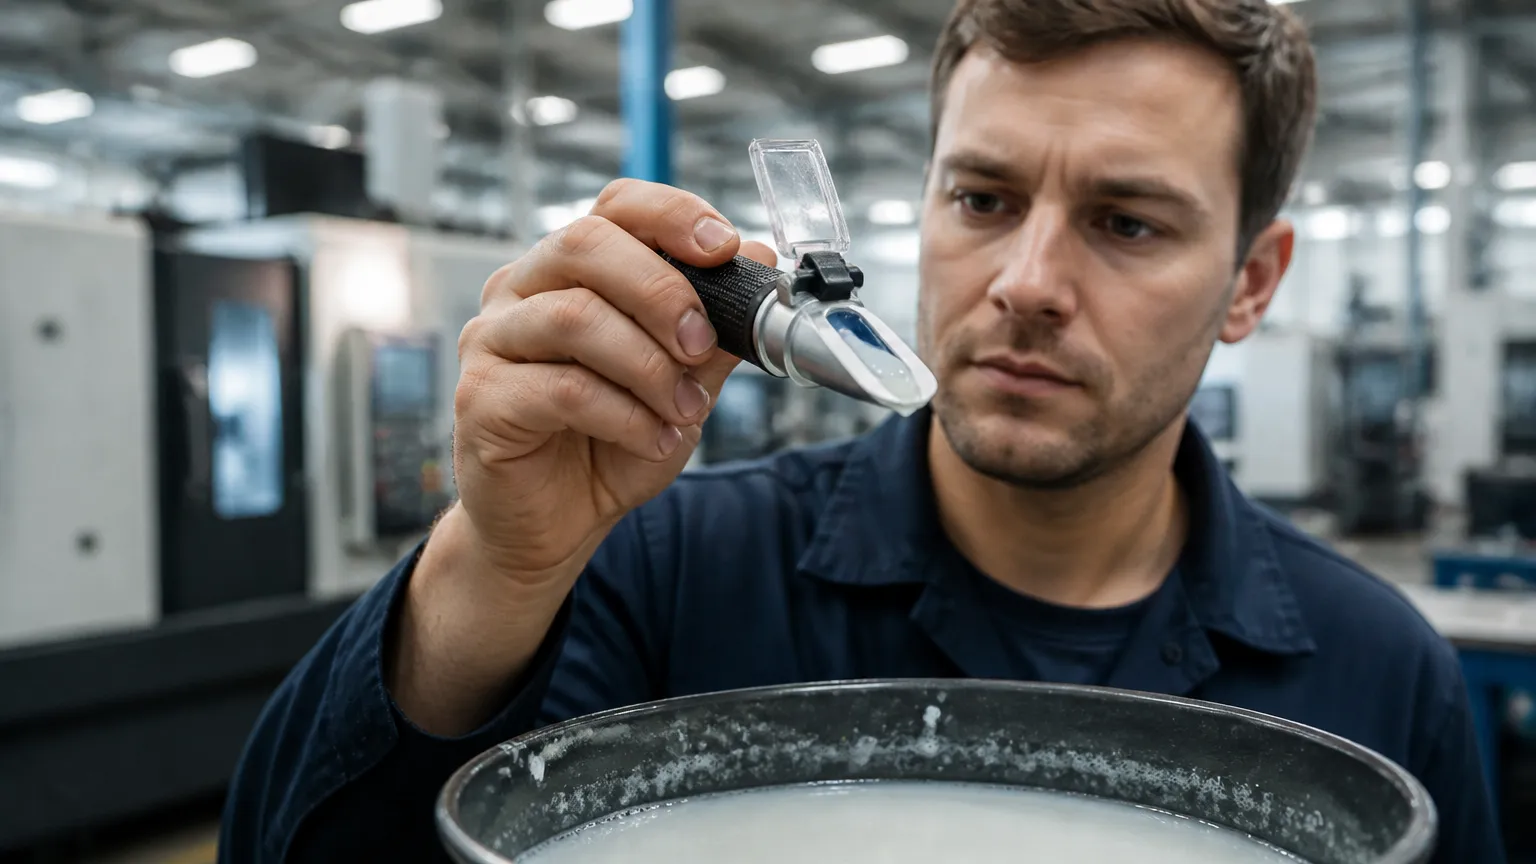
O monitoramento com refratômetro óptico ou digital permite verificar a concentração exata da mistura por meio da escala Brix. Como a água evapora durante o trabalho da máquina, a concentração tende a subir, exigindo correção precisa. O cálculo deve sempre considerar o fator de correção do produto:
- Concentração real (%): obtida pela multiplicação da leitura em graus Brix pelo fator refratométrico indicado no boletim técnico do fabricante.
- Ajuste com água de reposição: adições diretas devem utilizar uma pré-mistura mais diluída, evitando adicionar água pura ou produto puro diretamente no reservatório.
- Faixa de trabalho recomendada: a concentração ideal varia de acordo com a severidade da operação de usinagem e a metalurgia da peça usinada.
Paralelamente, o pH da emulsão funciona como um termômetro biológico do sistema. A faixa alcalina adequada, geralmente situada entre 8,5 e 9,5 conforme as especificações do boletim técnico, atua na proteção anticorrosiva de peças e barramentos, além de inibir a proliferação bacteriana e fúngica. Quedas graduais no pH sinalizam consumo de reserva alcalina por ataque microbiano ou contaminação ácida externa.
A presença excessiva de contaminantes como o tramp oil impede a oxigenação da mistura, acelerando a degradação anaeróbica e gerando odores desagradáveis no chão de fábrica. O controle rotineiro do fluido de corte viabiliza intervenções preventivas antes que ocorra a perda irreversível da carga.
A Motriz Química oferece serviços de Análise e Testes Laboratoriais e Treinamentos e Capacitações para equipes de manutenção, assegurando procedimentos padronizados de medição e conservação dos fluidos industriais.
Quer saber como está o fluido da sua máquina?
O consultor da Motriz mede a concentração, o pH e a condição da emulsão na sua fábrica e indica o ajuste. A avaliação e o teste na sua máquina não têm custo adicional.
Principais causas de degradação da emulsão: tramp oil versus contaminação bacteriana
A perda prematura de desempenho do fluido de corte no chão de fábrica costuma ter duas origens centrais: a entrada de óleos estranhos e o ataque microbiológico. Quando o lubrificante de barramento ou o hidráulico vaza para o reservatório, ocorre a contaminação por tramp oil. Esse filme sobrenadante impede a oxigenação adequada da mistura, gerando um ambiente propício para bactérias anaeróbicas, que consomem aditivos essenciais e alteram a reserva alcalina.
Os principais efeitos negativos dessa combinação na usinagem incluem:
- Queda na durabilidade das ferramentas: a perda do poder de refrigeração e lubrificidade acelera o desgaste das pastilhas e brocas nos centros de usinagem e tornos CNC.
- Odores desagradáveis e risco corrosivo: a atividade microbiológica libera subprodutos ácidos que reduzem a proteção anticorrosiva das peças usinadas e barramentos.
- Instabilidade na medição óptica: o óleo estranho emulsionado mascara as leituras de concentração via refratômetro óptico.
Para mitigar esses problemas, a gestão técnica da emulsão apresenta diferentes abordagens operacionais no setor metalmecânico:
| Eixo de Avaliação | Gestão Reativa Tradicional | Abordagem Consultiva Motriz Química |
|---|---|---|
| Estabilidade físico-química e controle microbiológico | Trocas frequentes de fluido sem identificar fontes de vazamento mecânico. | Análise e Testes Laboratoriais com foco em estabilidade e controle microbiológico preventivo. |
| Facilidade de controle diário de concentração e pH | Medições esporádicas e correções intuitivas com água pura no reservatório. | Treinamentos e Capacitações operacionais com rotinas padronizadas via refratômetro e pHmetro. |
| Custo total de operação versus custo por litro | Foco no preço do litro, gerando descarte elevado e paradas de máquina. | Consultoria Química integrada focada no custo total de operação, prolongando a vida útil da carga em uso. |
Como aumentar a vida útil do fluido e reduzir paradas em centros de usinagem e tornos CNC
Manter a emulsão estável no reservatório exige rotinas simples e rigorosas. Quando o tanque opera sem acompanhamento, a degradação biológica e a perda de propriedades lubrificantes ocorrem rapidamente, exigindo descartes prematuros e paradas não programadas no setor de usinagem.
A gestão correta da mistura envolve o monitoramento diário de grandezas físico-químicas e o controle criterioso da reposição. Em centros de usinagem e tornos CNC, a perda de volume por evaporação altera a proporção ideal de trabalho, exigindo cuidados específicos no abastecimento:
- Monitoramento de parâmetros: utilize o refratômetro para medir a concentração diariamente, além de verificar o pH para evitar ambientes propícios à proliferação de microrganismos.
- Remoção mecânica de contaminantes: instale skimmers de fita ou disco para retirar o tramp oil, impedindo a formação do filme que bloqueia a oxigenação do fluido.
- Reposição padronizada: adicione sempre pré-misturas balanceadas na concentração correta de reposição, nunca completando o nível do reservatório apenas com água pura ou concentrado direto.
- Higienização em setups: promova a limpeza mecânica e a circulação de limpadores de sistema antes de abastecer novo lote, combatendo biofilmes residuais nas tubulações.
Adotar essas práticas preserva o ferramental, reduz o custo total de operação e melhora o acabamento superficial das peças usinadas. A escolha de um bom fluido industrial deve vir acompanhada de suporte técnico para favorecer o rendimento máximo na máquina.
A equipe da Motriz Química oferece Consultoria Química para estruturar rotinas de controle, além de Análise e Testes Laboratoriais para diagnóstico de contaminantes. A capacitação técnica dos operadores reduz a percepção de risco e permite validar tecnicamente a solução no chão de fábrica.
Conclusão
A vida útil da emulsão depende do preparo correto, controle de Brix e pH e remoção contínua do tramp oil. O monitoramento contínuo melhora o acabamento superficial e preserva o ferramental de corte da sua fábrica.
Analisar o custo total em vez do preço do litro reduz desperdícios e paradas de máquina desnecessárias. A Motriz Química apoia sua indústria com Consultoria Química, Análise Laboratorial e Treinamentos especializados.
O teste in loco reduz a percepção de risco e permite validar tecnicamente a solução diretamente na sua linha de usinagem. Fale com nossos especialistas, descreva sua operação e solicite uma avaliação técnica para otimizar o uso do seu óleo solúvel.
Perguntas Frequentes
Como calcular a concentração correta da emulsão utilizando refratômetro e escala Brix?
Para obter a porcentagem volumétrica real no reservatório, aplique uma pequena amostra filtrada sobre o prisma do refratômetro óptico. Faça a leitura do valor indicado na escala e multiplique esse número pelo fator de refração específico informado no boletim técnico do produto. Esse procedimento compensa desvios ópticos e evita operar fora da faixa ideal de trabalho.
Por que o pH da emulsão sofre quedas contínuas durante a rotina de usinagem?
A redução do pH ocorre principalmente devido à proliferação bacteriana e fúngica no tanque. Microrganismos anaeróbicos consomem os aditivos da reserva alcalina e liberam subprodutos ácidos na mistura aquosa. Essa acidificação compromete a proteção anticorrosiva sobre as peças usinadas e barramentos, além de acelerar a degradação dos tensoativos emulsificantes.
Qual é o impacto da contaminação por tramp oil na vida útil do fluido de corte?
A entrada de óleos hidráulicos e de barramento forma uma camada sobrenadante contínua no reservatório da máquina. Essa película impede a troca gasosa e oxigenação da mistura, criando um ambiente anóxico propício para bactérias redutoras de sulfato, gerando mau cheiro, separação de fases e perda severa da lubricidade no corte.
Como deve ser feita a relação de diluição e água de reposição no reservatório da máquina?
A água evapora durante o processo produtivo, elevando a concentração do fluido no tanque. A reposição de nível nunca deve ser feita com água pura ou concentrado isolado. O procedimento correto consiste em preparar previamente uma emulsão com concentração mais baixa em tanque auxiliar, vertendo essa mistura homogênea diretamente no sistema da máquina.