Fluido de corte: o que é, tipos e como escolher para a sua usinagem
Entenda o que é o fluido de corte, conheça os tipos para usinagem CNC e saiba como escolher e controlar a concentração ideal na sua fábrica.
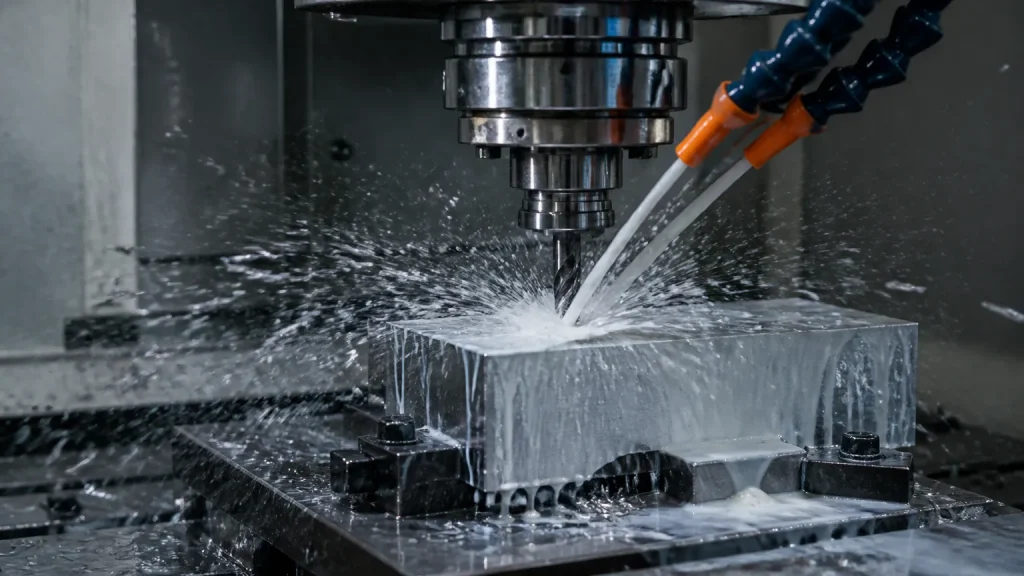
A quebra frequente de ferramentas e o acabamento irregular de peças geram paradas não programadas e elevam o refugo na linha de usinagem. O atrito severo no centro de usinagem gera calor excessivo na zona de corte, desgastando os insertos antes do tempo previsto.
A escolha correta do fluido de corte resolve essa instabilidade operacional ao equilibrar dissipação térmica e lubricidade. Quando a formulação química atende às exigências da máquina e do material trabalhado, a fábrica reduz custos com pastilhas e preserva a precisão dimensional dos componentes usinados.
Neste guia, você entenderá as diferenças práticas entre soluções sintéticas, semissintéticas e óleos integrais. Veja critérios para selecionar a melhor opção para seus tornos CNC e aprenda a controlar concentração em Brix e pH para maximizar a durabilidade do banho.
Sumário
- O que é fluido de corte e seu papel na refrigeração e lubrificação
- Tipos de fluidos de usinagem: óleo integral vs solúveis sintéticos e semissintéticos
- Critérios para escolher a formulação ideal para a sua operação CNC
- Controle de concentração em graus Brix, pH e manutenção do banho
- Conclusão
- Perguntas Frequentes
Guia de fluido de corte. Este artigo é o ponto de partida. Aprofunde cada tema:
- Óleo solúvel na usinagem: como diluir, controlar e fazer a emulsão durar mais
- Óleo solúvel para usinagem com cheiro ruim: causas e como recuperar o tanque
- Fluido de corte na usinagem: 7 sinais de que a emulsão precisa de atenção
- Óleo de corte integral ou solúvel: qual usar em cada operação de usinagem
- Óleo anticorrosivo: como proteger peças usinadas no estoque e no transporte
- Preço do fluido de corte: como calcular o custo real por peça produzida
O que é fluido de corte e seu papel na refrigeração e lubrificação
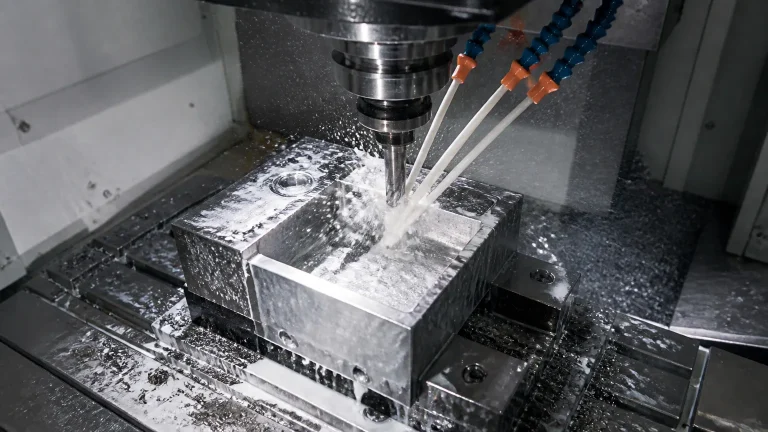
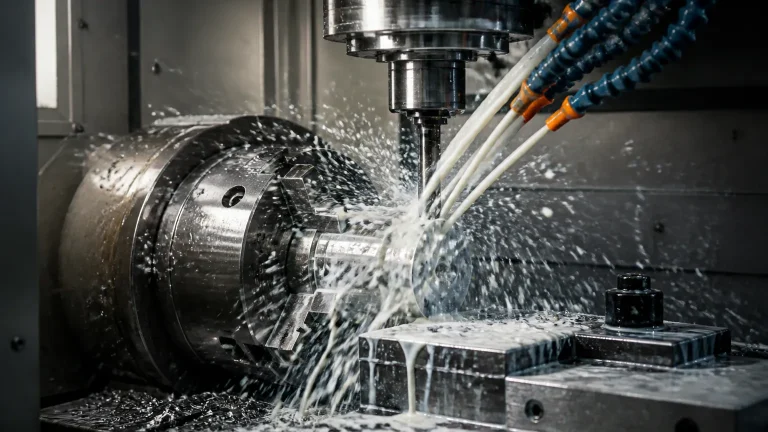
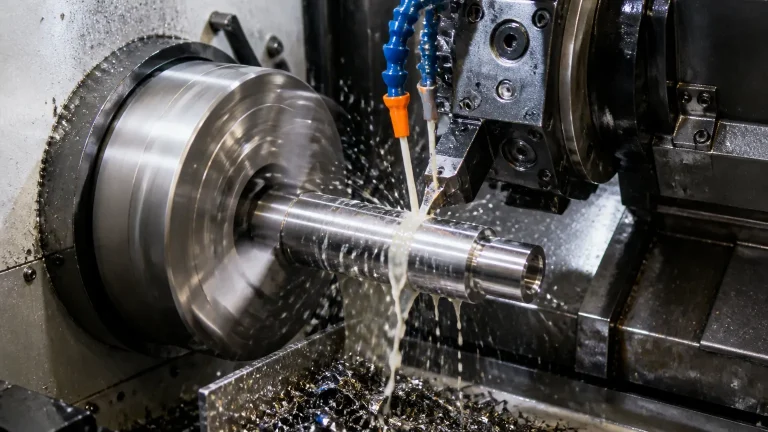
Na rotina da usinagem, o atrito severo entre o ferramental e a peça gera temperaturas elevadas no ponto de contato. Esse calor excessivo acelera o desgaste das pastilhas, provoca deformações térmicas e compromete a precisão dimensional dos componentes usinados em tornos e centros de usinagem CNC.
“O insumo lubrirefrigerante é aquele líquido e gás aplicados na ferramenta e no material que está sendo usinado, a fim de facilitar a operação do corte.” (Literatura Técnica de Usinagem), Wikipédia, a enciclopédia livre
Esse meio lubrirefrigerante atua diretamente na interface de trabalho para controlar essas variáveis críticas do processo fabril. Sua função primária combina ações físico-químicas indispensáveis para manter a estabilidade operacional da máquina:
- Refrigeração e lubrificação de corte: dissipa o calor gerado na zona de cisalhamento e reduz o coeficiente de atrito entre a ferramenta e o cavaco, prevenindo o microssoldamento.
- Evacuação contínua de cavacos: arrasta os resíduos metálicos para fora da área de contato, evitando o retrabalho do material e danos à superfície usinada.
- Proteção anticorrosiva temporária: cria uma película protetora sobre as peças usinadas, barramentos e componentes internos do equipamento durante e após a operação.
O equilíbrio entre resfriamento e lubricidade varia conforme a formulação adotada. Por conseguinte, operações com velocidades de corte elevadas demandam maior capacidade térmica para dissipar calor rapidamente. Em contrapartida, processos de conformação pesada, brochamento ou furação profunda exigem maior filme lubrificante para suportar pressões extremas.
A escolha correta desse insumo industrial impacta diretamente a vida útil da ferramenta de usinagem e a produtividade da fábrica. Quando o produto trabalha dentro dos parâmetros adequados, a operação obtém melhor acabamento superficial e rugosidade controlada nas peças finais, reduzindo índices de refugo e paradas não programadas para troca de insertos.
Para identificar a composição mais vantajosa para sua linha de produção, a Consultoria Química da Motriz Química avalia as particularidades da sua operação no chão de fábrica, auxiliando no dimensionamento técnico adequado e no catálogo de produtos para maximizar o rendimento operacional.
Tipos de fluidos de usinagem: óleo integral vs solúveis sintéticos e semissintéticos
A escolha correta entre formulações aquosas ou puras impacta diretamente a estabilidade térmica e o rendimento no corte de metais. Cada categoria química atende a exigências mecânicas específicas no centro de usinagem:
- Óleo integral: composto puro de base mineral, vegetal ou sintética, entrega lubrificação extrema em operações severas de baixa velocidade, como brochamento e rosqueamento.
- Óleo solúvel mineral: emulsão convencional com alto teor de hidrocarbonetos, equilibrando custo de aquisição e poder lubrificante para tornos mecânicos e furadeiras.
- Fluido de corte semissintético: microemulsão que combina bases minerais e aditivos sintéticos, contribuindo para boa refrigeração e maior vida útil do banho.
- Fluido de corte sintético: solução química transparente isenta de petróleo, focada em dissipação térmica superior para retificação e operações CNC de alta velocidade.
Para determinar a alternativa adequada à severidade de cada processo, veja o comparativo de desempenho e monitoramento:
| Eixo de Comparação | Óleos Integrais Tradicionais | Emulsões e Solúveis Convencionais | Abordagem Técnica Motriz Química |
|---|---|---|---|
| Capacidade de refrigeração versus poder de lubrificação | Máxima lubrificação, mas baixa taxa de troca térmica em altas rotações. | Refrigeração eficiente, com lubricidade variável conforme a concentração da emulsão. | Formulação balanceada via Desenvolvimento de Produtos Químicos para conciliar troca térmica e filme protetor. |
| Estabilidade da emulsão e controle bacteriológico | Não gera ataque biológico, reduzindo a proliferação de bactérias aquosas. | Propensa à degradação acelerada do banho caso falte aditivação corretiva regular. | Acompanhamento por Análise e Testes Laboratoriais para preservação físico-química e controle de contaminantes. |
| Impacto no desgaste da ferramenta e acabamento superficial | Evita microssoldas térmicas em baixas rotações e favorece baixa rugosidade. | Pode acelerar o desgaste abrasivo se a diluição estiver fora dos limites. | Ajustes por Consultoria Química focados em preservar o ferramental e melhorar o acabamento superficial. |
| Custo total de operação e manutenção de banho | Alto custo de reposição por arraste em cavacos e descarte mais complexo. | Descarte frequente caso o gerenciamento de flotação e pH seja negligenciado. | Treinamentos e Capacitações operacionais visando ampliar a durabilidade e reduzir o custo global do processo. |
Quer saber como está o fluido da sua máquina?
O consultor da Motriz mede a concentração, o pH e a condição da emulsão na sua fábrica e indica o ajuste. A avaliação e o teste na sua máquina não têm custo adicional.
Critérios para escolher a formulação ideal para a sua operação CNC
A decisão correta para centros de usinagem e tornos CNC depende diretamente do equilíbrio entre refrigeração e lubrificação no processo. Cada liga metálica e severidade de operação exige propriedades físico-químicas específicas para evitar o desgaste prematuro do ferramental e favorecer a tolerância dimensional das peças usinadas.
“A aplicação de lubrirefrigerantes industriais baseia-se em diversos fatores, incluindo o tipo de processo de usinagem, o material da peça, a ferramenta de corte e o custo total.” (Referência Técnica), translate.google.com
Para definir a formulação mais adequada para o seu chão de fábrica, avalie criteriosamente os seguintes parâmetros operacionais:
- Severidade da usinagem e material da peça: operações como furação profunda, rosqueamento e brochamento em aços inoxidáveis demandam alto poder de lubrificação, enquanto retificação e fresamento em alta velocidade exigem capacidade superior de dissipação térmica.
- Durabilidade dos insertos: a presença balanceada de aditivos de extrema pressão (EP) e ésteres sintéticos reduz o atrito na interface cavaco-ferramenta, mitigando a formação de aresta postiça de corte (APC) e preservando o inserto de metal duro.
- Acabamento superficial e rugosidade: a estabilidade do filme protetor entre a peça e a ferramenta favorece índices controlados de rugosidade Ra e Rz, prevenindo riscos, marcas de vibração e retrabalhos.
- Segurança operacional e compatibilidade de máquina: o produto deve apresentar baixa formação de névoa, ausência de odores irritantes, suavidade no contato dérmico e compatibilidade com elastômeros, guias e barramentos da máquina.
- Custo total de operação: a análise técnica deve considerar o rendimento do banho, taxa de reposição (top-up), facilidade de descarte e custos com refugo, em vez de focar apenas no valor inicial por litro.
Nesse sentido, a equipe de Consultoria Química da Motriz Química realiza diagnósticos técnicos diretamente na sua linha de produção. Por meio de Análise e Testes Laboratoriais, avaliamos a água de diluição, a compatibilidade metalúrgica e os parâmetros de corte, orientando a seleção da composição que entrega máxima estabilidade e eficiência para a sua fábrica.
Controle de concentração em graus Brix, pH e manutenção do banho
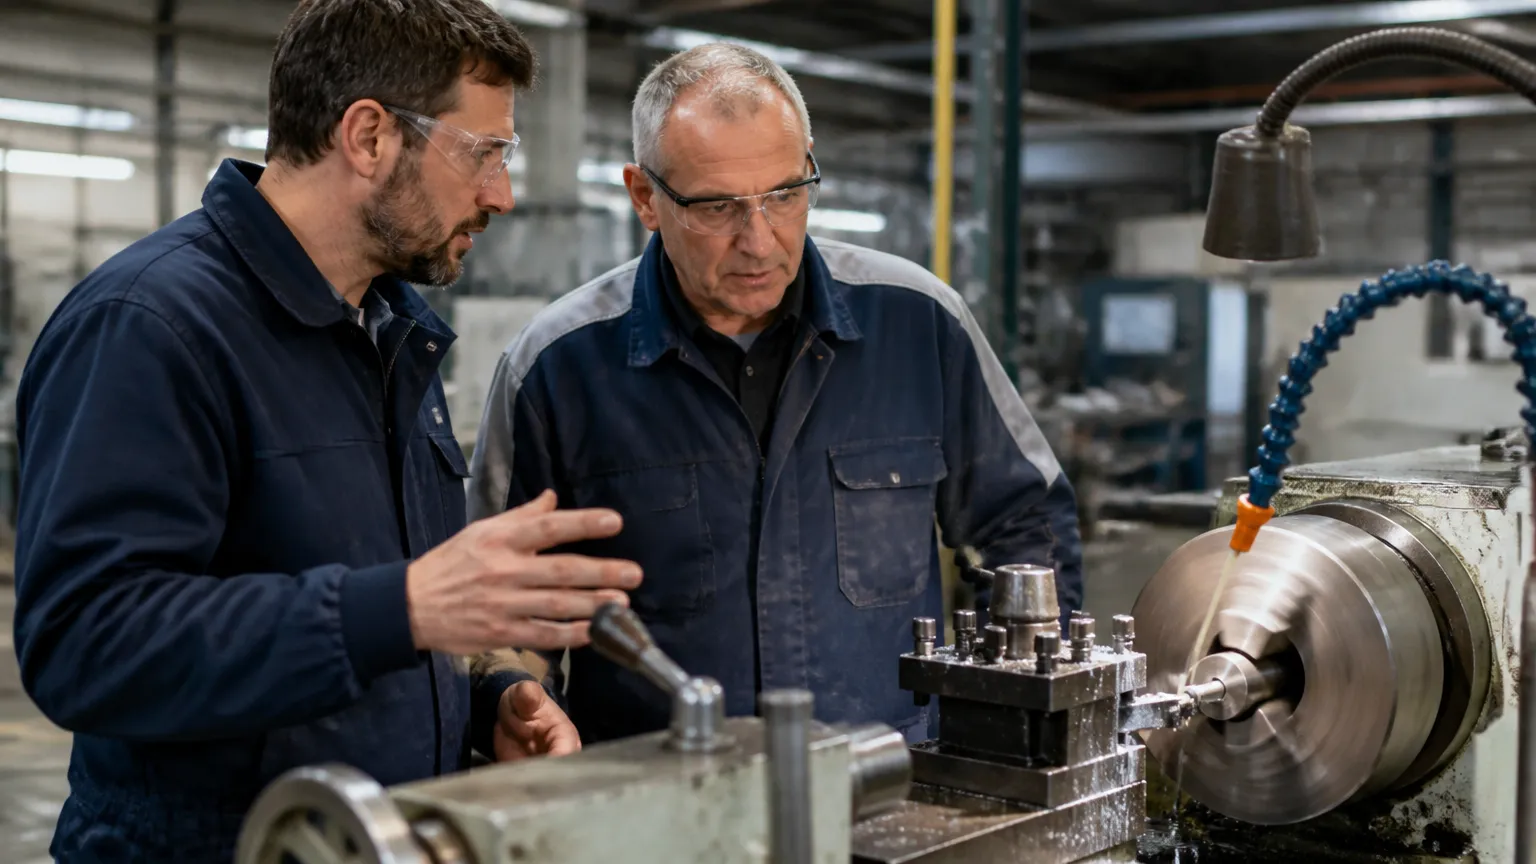
Manter a estabilidade da emulsão no reservatório exige monitoramento diário. A evaporação natural da água eleva a proporção de óleo, enquanto o arraste de cavacos retira aditivos essenciais. O desvio desses parâmetros compromete diretamente a integridade das peças usinadas no torno ou centro CNC.
A medição rotineira evita o descarte precoce e favorece a produtividade global. Três parâmetros operacionais exigem atenção rigorosa da equipe de manutenção:
- Concentração e medição em graus Brix: realizada com refratômetro óptico manual ou digital, aplicando o fator de correção específico da formulação para identificar a necessidade de reposição de água limpa ou concentrado.
- Controle de pH e biocidas: a faixa de pH mantida entre 8,5 e 9,5 inibe a proliferação de bactérias anaeróbias e fungos, prevenindo odores desagradáveis, corrosão nos barramentos e perda de lubricidade.
- Presença de óleo estranho (tramp oil): o vazamento de lubrificantes hidráulicos e de barramento forma uma camada superficial que bloqueia a oxigenação do tanque, exigindo o uso constante de skimmers de disco ou correia.
Para elevar a confiabilidade do processo na sua fábrica, a Motriz Química oferece serviços de Análise e Testes Laboratoriais, além de Treinamentos e Capacitações para equipes de produção. Esse acompanhamento técnico permite identificar desvios antes que ocorram falhas dimensionais ou paradas não programadas.
O monitoramento preventivo viabiliza o uso prolongado de cada emulsão, gerando economia no descarte e aumentando a segurança do operador. Quando a sua fábrica busca formular soluções sob medida para ligas de difícil corte, a Consultoria Química da Motriz Química atua diretamente no chão de fábrica para ajustar os parâmetros ideais de processo.
Solicite uma visita técnica e realize um teste in loco com nossos consultores para validar os ganhos na sua linha de usinagem. Essa etapa permite comprovar os resultados operacionais diretamente na rotina da sua fábrica.
Conclusão
A produtividade na usinagem exige escolher a química correta entre óleo solúvel mineral, semissintético, sintético ou integral. O controle diário de Brix, pH e tramp oil reduz o custo total, evita trocas prematuras e protege o ferramental.
A Motriz Química apoia sua fábrica com Consultoria Química, Análises Laboratoriais, Treinamentos e testes in loco na sua máquina para validar o rendimento. Essa atuação técnica conjunta potencializa o desempenho do processo produtivo.
Fale com um consultor, descreva seu processo e solicite uma visita técnica para definir o fluido de corte ideal. Nossa equipe está pronta para orientar a melhor solução para o seu maquinário.
Perguntas Frequentes
Como medir a concentração e medição em graus Brix do óleo solúvel?
A verificação deve ser realizada diariamente com um refratômetro óptico ou digital. Colete uma amostra limpa do reservatório, faça a leitura visual da escala em graus Brix e multiplique pelo fator de refração indicado no boletim técnico do produto. Esse procedimento contribui para que a dosagem de óleo e água permaneça dentro da faixa recomendada para a usinagem.
Qual a diferença operacional entre fluido de corte sintético e semissintético?
O fluido de corte sintético é uma solução aquosa isenta de derivados de petróleo, projetada para máxima refrigeração e alta velocidade de corte, sendo muito comum em retificadoras. Já o fluido de corte semissintético combina bases minerais e aditivos sintéticos em microemulsão, equilibrando refrigeração e lubricidade em centros de usinagem CNC e tornos de uso geral.
Por que o pH da emulsão de usinagem não deve ficar abaixo de 8,5?
A faixa de pH entre 8,5 e 9,5 cria um ambiente alcalino que inibe o desenvolvimento de colônias de bactérias e fungos anaeróbios no reservatório. Quando o pH cai abaixo de 8,5, o banho perde estabilidade química, passa a exalar odores fortes de degradação biológica e eleva significativamente o risco de corrosão em barramentos, guias e peças usinadas.
Quando é recomendada a aplicação de óleo integral puro em vez de solúvel?
O óleo integral é indicado para operações mecânicas de extrema severidade e baixas velocidades de corte, como brochamento, rosqueamento pesado, furação profunda e conformação. Nesses cenários, a prioridade do processo é criar uma película lubrificante de alta resistência à pressão para evitar o travamento ou quebra do ferramental, onde a refrigeração aquosa seria insuficiente.