Óleos para Metalúrgica / Fluidos de corte solúveis
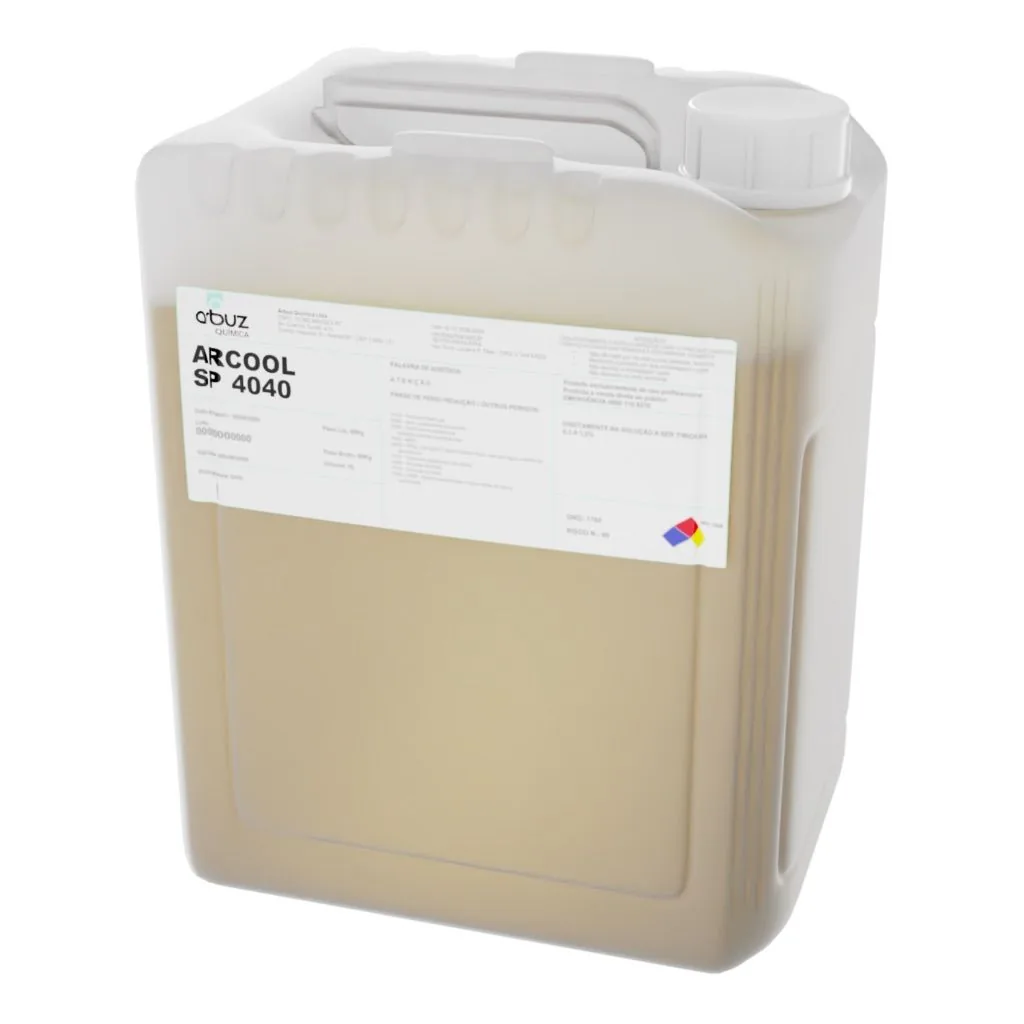
Fluido de Corte Sintético ARCOOL SP
Fluido de corte solúvel sintético com polímero para usinagem em CNC, com solução transparente, baixa formação de espuma e proteção contra oxidação.
Onde aplicar
- Torneamento
- Fresamento
- Centro de usinagem
- Refrigeração e lubrificação
- Torno CNC
Não achou a sua operação? Descreva o problema para o consultor: ele indica a versão certa para o seu processo.
- Fabricante
- Arbuz Química
- Ficha técnica
- Ver dados técnicos
- Versões
- 8 versões
- Indústria
- Metalúrgica
Sobre o produto
Quando usar ARCOOL SP
O ARCOOL SP foi formulado para usinagem e retificação em máquinas operatrizes, inclusive centros de usinagem, retíficas e tornos CNC. Por ser sintética, forma uma solução transparente, sem óleo mineral, que facilita enxergar a peça e reduz os problemas clássicos da emulsão: mau cheiro e espuma.
Problemas que resolve
- Óleo solúvel com mau cheiro
- Espuma no fluido de corte
- Ferrugem em máquina CNC
- Baixo rendimento de ferramentas de usinagem
Versões
Versões disponíveis: ARCOOL SP
As variações de viscosidade, concentração e aditivação ficam dentro do produto. A versão exata para a sua operação é definida com o consultor.
| Versão | Descrição |
|---|---|
| ARCOOL SP 4050 | Sintético de base polímero para usinagem e retificação de ferrosos, solução transparente, atende NR 15. |
| ARCOOL SP 4050 MX | Variante do SP 4050 isenta também de solvente (hidrocarboneto), para usinagem e retificação de ferrosos. |
| ARCOOL SP 4100 | Sintético de base polímero para usinagem, brunimento e retificação de ferrosos, de 3 a 12 % na usinagem. |
| ARCOOL SP 4150 | Sintético de base polímero para usinagem, brochamento, brunimento e furação profunda em ferrosos. |
| ARCOOL SP 4200 | Sintético de base polímero para usinagem, brochamento, brunimento e furação profunda em ferrosos. |
| ARCOOL SP 4030 | Consulte o consultor para a indicação desta versão. |
| ARCOOL SP 4040 | Fluido de corte sintético para operações de baixa a média severidade. Indicado para usinagem e retificação de metais ferrosos, e para as seguintes operações de usinagem: Rosquear, escarear, serrar, furar etc. |
| ARCOOL SP 4110 | Fluido de corte sintético a base de polímero para usinagem e retificação de metais ferrosos e não ferrosos. Oferece boa lubricidade e trabalha em extrema pressão, para a maioria das operações de usinagem. |
Indicações de referência. A definição da versão, da diluição e da rotina de controle é feita com o consultor, no seu processo.
Ficha técnica
Dados técnicos: ARCOOL SP
Concentração de uso
- Usinagem (depende da severidade da operação): 4 a 15% (ARCOOL SP 4050 e SP 4050 MX)
- Retífica: 4 a 6 % (ARCOOL SP 4050 e SP 4050 MX)
- Usinagem (depende da severidade da operação): 3 a 12 % (ARCOOL SP 4100)
- Retífica: 3 a 5 % (ARCOOL SP 4100)
- Usinagem (depende da severidade da operação): 3 a 10 % (ARCOOL SP 4150 e SP 4200)
- Brochamento e brunimento: 10-15% (ARCOOL SP 4150 e SP 4200)
- Furação profunda: 8-12% (ARCOOL SP 4150 e SP 4200)
Como usar
- Esgote e limpe o tanque reservatório do sistema.
- Higienize com o produto indicado no boletim: PRESERV X 49 (SP 4050), ARBAC B 70 (SP 4050 MX) ou ARBAC LD 50 (SP 4100, SP 4150 e SP 4200).
- Dilua o ARCOOL SP em água na concentração indicada para a operação.
Normas e especificações atendidas
- NR 15 (segundo o boletim, por ser isento de óleo mineral, metais pesados, cloro, enxofre e fenóis)
| Propriedade | ARCOOL SP 4050 | ARCOOL SP 4050 MX | ARCOOL SP 4100 | ARCOOL SP 4150 | ARCOOL SP 4200 |
|---|---|---|---|---|---|
| AspectoVisual | Líquido amarelo | Líquido amarelo | Líquido amarelo | Líquido amarelo | Líquido amarelo |
| Densidade (g/ml)NBR 7148 | 1,030 | 1,060 | 1,040 | 1,060 | 1,060 |
| pH (3% em água no SP 4050 e SP 4050 MX; 2% em água nos demais)NBR 7353 | 9,30 | 9,30 | 9,30 | 9,30 | 9,30 |
| Corrosão em ferro fundido (sol. 3% no SP 4050 e SP 4050 MX; 2% nos demais)DIN 51.3560/2 | Sem corrosão | Sem corrosão | Sem corrosão | Sem corrosão | Sem corrosão |
| Fator de refração | 2,50 | 2,50 | 2,00 | 1,70 | 1,70 |
Valores típicos do boletim técnico do fabricante (Arbuz Química). Não constituem especificação. A versão e a concentração para o seu processo são definidas com o consultor.
Documentação técnica
FDS/FISPQ: ARCOOL SP
Solicite a Ficha de Dados de Segurança informando a versão. Para implantação em fábrica, enviamos o pacote com as fichas de todos os itens da proposta.
Perguntas frequentes
Perguntas frequentes sobre ARCOOL SP
Dúvidas de quem está avaliando ARCOOL SP (Fluido de Corte Sintético).
* As respostas desta seção foram redigidas com apoio de inteligência artificial a partir do conteúdo técnico da Motriz e revisadas pela equipe. Elas orientam, mas não substituem a análise do seu processo: fale com um consultor antes de definir o produto. Fale com um consultor.
Por que o fluido de corte fica com mau cheiro?
O cheiro é sinal de proliferação de bactérias, quase sempre ligada a concentração abaixo da faixa, óleo de vazamento (tramp oil) acumulado e reservatório parado. Manter a concentração controlada, retirar o óleo sobrenadante e limpar o sistema na troca resolve a maior parte dos casos.
Como controlar a concentração do óleo solúvel?
Com refratômetro: a leitura em Brix multiplicada pelo fator do produto indica a concentração real. O ideal é medir diariamente, registrar por máquina e completar o reservatório sempre com solução pronta, nunca só com água.
Fluido de corte sintético causa ferrugem na máquina CNC?
Na concentração correta, a formulação tem poder anticorrosivo, e no ensaio de corrosão em ferro fundido do boletim o resultado é sem corrosão. Oxidação costuma aparecer quando a solução fica diluída demais ou quando a água de reposição tem muitos sais.
Mais produtos Motriz
Conheça também
ARCOOL SR
Fluido de Corte para Retífica
ARCOOL SS
Óleo Solúvel Semissintético
ARCOOL VG
Fluido de Corte Base Vegetal
ARCOOL MS
Óleo de Corte Solúvel MineralQual versão é a certa para o seu processo?
O consultor vai até o chão de fábrica, avalia a operação e acompanha o teste na sua máquina antes de você padronizar o produto.