Desengraxante industrial: como escolher pelo tipo de sujeira e pela etapa do processo
Aprenda como escolher o desengraxante industrial correto pelo tipo de sujeira e etapa fabril. Evite retrabalhos e reduza custos operacionais.
Peças com resíduos oleosos geram retrabalho na pintura, falhas em tratamentos térmicos e paradas desnecessárias na linha de produção. A escolha adequada do desengraxante industrial resolve esses gargalos operacionais quando alinhada à natureza química da sujidade e às características de cada etapa fabril.
Para alcançar eficiência com baixo custo total, torna-se indispensável avaliar o mecanismo de limpeza, a compatibilidade com os metais e os impactos no tratamento de efluentes. Veja como mapear contaminantes, selecionar entre bases aquosas ou solventes e ajustar seus métodos de aplicação para estabilizar o processo.
Sumário
- Identificação da sujidade: resíduos de óleos de corte, graxas minerais e contaminantes fabris
- Tipos de desengraxante industrial: base aquosa vs solventes ecológicos vs desengraxantes dielétricos
- Métodos de aplicação no processo: aspersão, imersão manual e desengraxe por ultrassom
- Critérios de seleção por custo total, compatibilidade com ligas metálicas e tratamento de efluentes
- Conclusão
- Perguntas Frequentes
Guia de limpeza industrial e pré-pintura. Este artigo é o ponto de partida. Aprofunde cada tema:
Identificação da sujidade: resíduos de óleos de corte, graxas minerais e contaminantes fabris
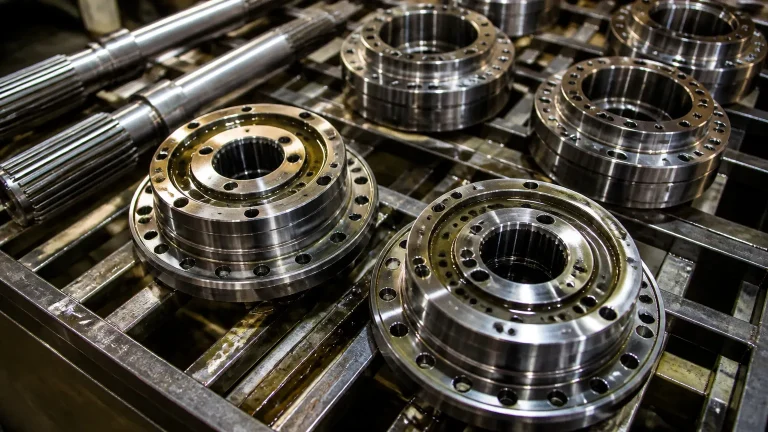
A escolha correta do agente desengraxante começa no diagnóstico preciso dos resíduos gerados na linha de produção. Em operações de usinagem, conformação ou manutenção mecânica, a presença de contaminantes afeta diretamente as etapas posteriores de pintura, tratamento térmico ou montagem final. Sem compreender a natureza química do depósito sobre a peça, o processo de limpeza perde rendimento e gera retrabalho constante no chão de fábrica.
“No contexto da usinagem, os fluidos de corte são amplamente empregados com a finalidade de reduzir o atrito entre a ferramenta e a peça…” (SciELO Preprints, 2024)
Cada classe de sujidade demanda mecanismos de remoção específicos para romper as forças de adesão superficial sem danificar a peça:
- Resíduos de óleos de corte e fluidos de usinagem: compostos integrais ou solúveis contendo aditivos de extrema pressão (EP) e cloro residual, que exigem tensoativos e emulsionamento eficiente para dispersão em meio líquido.
- Graxas minerais e sintéticas: filmes densos com espessantes de sabão de lítio, cálcio ou complexos sulfatados, cuja remoção requer solubilização por quebra de viscosidade ou saponificação.
- Particulados sólidos e carepas: fuligem, pó metálico de retífica e cavacos microscópicos retidos na camada oleosa, demandando dispersão coloidal para evitar a redeposição no substrato.
- Protetivos anticorrosivos cerosos: películas hidrofóbicas temporárias aplicadas para transporte ou estocagem, solúveis mediante ação solvente ou soluções alcalinas aquecidas.
Avaliar o tempo de contato e a ação mecânica necessários para desagregar esses contaminantes evita paradas não planejadas nas lavadoras de peças. A Consultoria Química da Motriz Química realiza o mapeamento técnico dessas sujidades diretamente na sua linha e disponibiliza opções adequadas a cada necessidade. Esse diagnóstico preliminar favorece a indicação do processo correto, equilibrando a velocidade de lavagem, o consumo de produto e o custo total da operação fabril.
Tipos de desengraxante industrial: base aquosa vs solventes ecológicos vs desengraxantes dielétricos
A definição da formulação correta depende diretamente da natureza química do contaminante e das restrições da linha de produção. Cada tecnologia de limpeza atua por mecanismos físico-químicos distintos para remover sujidades pesadas sem danificar o maquinário.
As formulações industriais modernas dividem-se em três categorias funcionais principais:
- Compostos de base aquosa: utilizam tensoativos e emulsionamento para quebrar resíduos de óleos de corte e graxas minerais, operando com eficiência em processos alcalinos, neutros ou ácidos.
- Solventes ecológicos: compostos de base vegetal ou ésteres sintéticos que dissolvem óleos por solvatação direta, apresentando baixa volatilidade e menor toxicidade operacional.
- Limpadores dielétricos: fluidos formulados com alta rigidez dielétrica, indicados para limpeza a seco em componentes eletromecânicos, motores e painéis sem conduzir corrente elétrica.
Para definir a rota ideal na fábrica, avalie o comportamento operacional de cada tecnologia:
| Eixo de Avaliação | Formulações Convencionais de Mercado | Abordagem Técnica Motriz Química |
|---|---|---|
| Base química e mecanismo | Solventes clorados agressivos ou soluções alcalinas padrão de difícil controle. | Desenvolvimento de Produtos Químicos com tensoativos específicos e solventes ecológicos sob medida. |
| Compatibilidade de substratos | Risco elevado de corrosão galvânica ou ataque a ligas de alumínio e vedações. | Análise e Testes Laboratoriais para validação de compatibilidade química com ligas metálicas e polímeros. |
| Método de aplicação | Processos manuais genéricos ou banhos estáticos sem ajuste mecânico. | Consultoria Química para mapeamento de processos em imersão, aspersão ou ultrassom. |
| Tratamento e descarte | Cargas elevadas de efluentes brutos gerando alto passivo de destinação. | Formulações biodegradáveis integradas ao tratamento de efluentes e descarte fabril simplificado. |
| Custo total de operação | Trocas frequentes de banho e retrabalho por falta de monitoramento. | Treinamentos e Capacitações operacionais com foco em rendimento, vida útil do banho e controle de processo. |
Dessa forma, a definição correta entre um sistema aquoso, solvente vegetal ou formulação dielétrica favorece estabilidade operacional, reduz paradas de máquina e preserva a integridade das peças usinadas.
Problema de limpeza ou de aderência na pintura?
O consultor avalia a sujeira, a etapa do processo e o pré-tratamento da sua linha e indica o desengraxante certo, com teste na sua peça.
Métodos de aplicação no processo: aspersão, imersão manual e desengraxe por ultrassom
A escolha do método de limpeza define o rendimento da solução e a estabilidade da linha de produção. Uma formulação química eficiente exige condições operacionais adequadas para agir sobre a camada de contaminantes. Fatores como temperatura de aplicação e desengraxe por ultrassom alteram a dinâmica do processo, acelerando a quebra de óleos pesados sem danificar o ferramental ou a peça usinada.
O resultado prático depende do equilíbrio entre energia térmica, ação química e esforço físico. As principais modalidades de aplicação no chão de fábrica incluem:
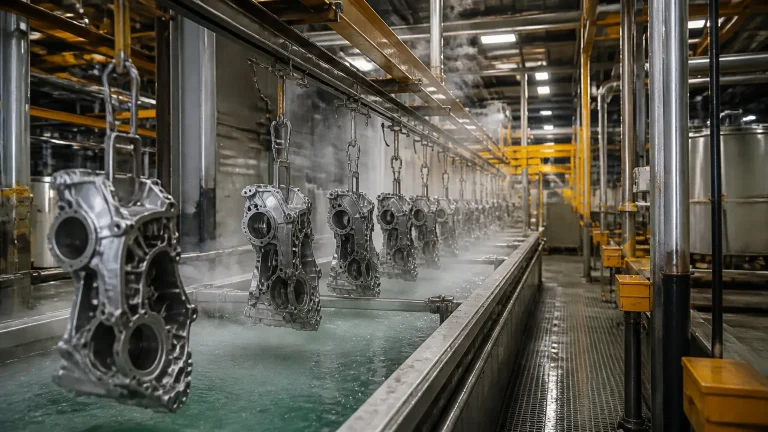
- Aspersão (spray sob pressão): combina o impacto mecânico do jato com a ação de tensoativos e emulsionamento. É indicada para linhas contínuas com peças de geometria aberta, lavadoras de túnel ou cabines de lavagem de blocos e carcaças.
- Imersão simples ou com agitação mecânica: método tradicional em que o tempo de contato dissolve resíduos de óleos de corte e graxas minerais. A agitação constante do banho evita a redeposição de partículas na superfície dos componentes.
- Desengraxe por ultrassom: utiliza ondas sonoras de alta frequência que provocam cavitação microscópica no líquido. Esse fenômeno gera microimplosões capazes de remover sujeiras incrustadas em furações cegas, roscas finas e canais internos complexos.
- Limpeza manual por esfregaço: indicada para manutenção corretiva, matrizes de estamparia pesadas ou equipamentos que não podem ser submersos, utilizando panos técnicos ou pincéis de cerdas resistentes.
Por conseguinte, adequar o composto químico ao método correto evita problemas comuns, como o excesso de espuma em lavadoras por aspersão ou o ataque químico acelerado em tanques aquecidos. Quando a operação trabalha fora dos parâmetros recomendados pelo boletim técnico, o consumo de produto aumenta e o descarte fabril torna-se mais frequente, elevando o custo global da planta.
Critérios de seleção por custo total, compatibilidade com ligas metálicas e tratamento de efluentes
A seleção do produto de limpeza vai muito além do valor nominal por litro. Para favorecer a rentabilidade da fábrica, a análise precisa considerar o custo total de operação, que contempla consumo real, vida útil do banho, taxa de refugo e paradas para manutenção. Formulações inadequadas podem provocar corrosão em peças usinadas ou gerar custos excessivos na estação de tratamento interno.
A compatibilidade química com ligas metálicas é o primeiro filtro técnico indispensável na linha de produção. Metais amarelos como latão e cobre, assim como o alumínio e zamac, sofrem ataque severo sob pH fortemente alcalino sem inibidores específicos. Em contrapartida, aços carbono e ferros fundidos demandam formulações que confiram proteção anticorrosiva temporária logo após a etapa de lavagem.
Para estruturar a tomada de decisão sem comprometer o fluxo fabril, avalie os seguintes parâmetros operacionais:
- Substrato e integridade dimensional: verifique se o agente químico preserva a rugosidade superficial e evita manchamentos em ligas não ferrosas sensíveis.
- Custo global de processo: calcule os gastos somados com reposição de produto, energia para aquecimento do banho e tempo de ciclo de lavagem.
- Tratamento de efluentes e descarte fabril: priorize composições que facilitem a quebra de emulsão na ETE, reduzindo a Demanda Química de Oxigênio (DQO) e o volume de lodo gerado.
- Segurança ocupacional: analise a Ficha de Dados de Segurança (FDS) para verificar limites de exposição dos operadores e taxas de emissão de compostos voláteis.
“Esse método convencional de tratamento de efluentes industriais contendo metais em solução aquosa consiste na elevação do pH do meio até valores acima de 9,0” (Engenharia Sanitária e Ambiental, 2008)
A equipe da Motriz Química oferece Consultoria Química e Análise e Testes Laboratoriais para validar a compatibilidade de banhos na sua linha. Também disponibilizamos Desenvolvimento de Produtos Químicos sob medida e Treinamentos e Capacitações para otimizar o uso dos químicos. Solicite uma avaliação técnica na sua fábrica para mapear seus processos e reduzir o custo operacional global.
Leia também: Antirrespingo de solda: base água ou solvente e o cuidado com a pintura depois.
Conclusão
Definir o processo com base técnica reduz refugos e equilibra tempo de ciclo com descarte correto. O foco está no custo total de operação, não no preço do litro. A Motriz Química apoia sua fábrica com Consultoria Química, Desenvolvimento de Produtos Químicos e validações laboratoriais. Fale com nossos consultores e encontre a solução adequada para a sua linha fabril.
Perguntas Frequentes
Como saber se a operação exige formulação aquosa ou solvente ecológico?
A escolha depende da natureza do contaminante, do maquinário e da etapa de processo. Formulações de base aquosa funcionam com excelência em lavadoras automáticas por aspersão ou ultrassom, removendo resíduos de fluidos de corte e pós metálicos por ação de tensoativos e emulsionamento. Já os solventes ecológicos são indicados para limpeza manual, desengraxe a frio de graxas minerais pesadas e peças que não toleram contato com umidade.
Qual é o risco de aplicar produtos alcalinos em peças de alumínio e metais amarelos?
Ligas de alumínio, cobre, latão e zamac são altamente sensíveis a variações extremas de pH. Formulações excessivamente alcalinas sem inibidores de corrosão causam manchas superficiais, perda de tolerância dimensional e porosidade nas peças usinadas. Análise e testes laboratoriais auxiliam na escolha de químicos com pH tamponado ou inibidores de corrosão específicos para preservar a integridade do substrato metálico.
De que maneira o método de lavagem influencia a escolha da formulação desengraxante?
A dinâmica mecânica do sistema determina a formulação química ideal. A lavagem por aspersão sob alta pressão requer agentes com tensoativos de baixíssima espumação para não comprometer as bombas e bicos injetores. Por outro lado, tanques de imersão e cubas de desengraxe por ultrassom demandam formulações focadas em alto poder de penetração, quebra de viscosidade e rápida dispersão dos resíduos oleosos acumulados.