Fosfatização: por que o desengraxe antes do banho define a aderência da tinta
A fosfatização depende de um bom desengraxe para favorecer a aderência da tinta. Entenda como evitar falhas no pré-tratamento de metais e reduzir retrabalhos.
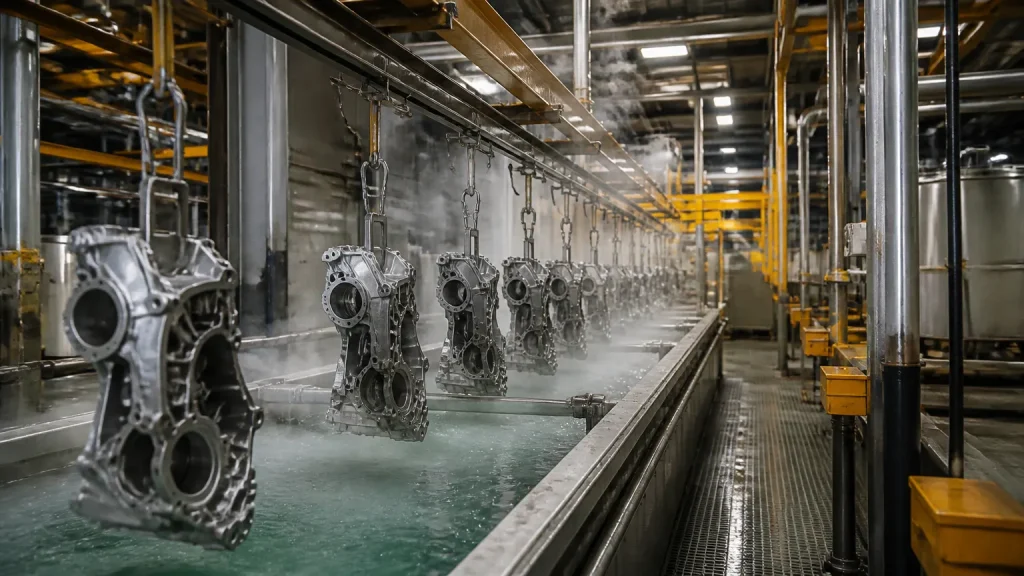
A etapa de fosfatização é determinante para favorecer a proteção anticorrosiva e a ancoragem da pintura industrial no metal base. Contudo, falhas comuns de acabamento, como desplacamento prematuro e formação de bolhas na estufa, costumam ter origem no início da linha produtiva.
Quando o desengraxe prévio é ineficiente, resíduos de óleos de estampagem, fluidos de corte e fuligem criam uma barreira sobre a peça. Isso impede a reação química necessária para formar uma camada de conversão uniforme e resistente.
Entenda a importância do controle rigoroso da limpeza química, conheça os ensaios normatizados de aderência e veja como otimizar seus banhos para evitar refugo e retrabalho na fábrica.
Sumário
- O papel do desengraxe químico industrial na preparação para a fosfatização
- Tipos de desengraxe vs métodos de aplicação no pré-tratamento de metais
- Como a contaminação residual compromete a camada de conversão e a aderência da tinta
- Controle de parâmetros operacionais e testes para evitar retrabalho na pintura
- Conclusão
- Perguntas Frequentes
Este artigo faz parte do tema Desengraxante industrial: como escolher pelo tipo de sujeira e pela etapa do processo.
O papel do desengraxe químico industrial na preparação para a fosfatização
A preparação de superfícies metálicas no chão de fábrica exige atenção redobrada à limpeza inicial. Quando peças chegam da conformação ou usinagem, a presença de resíduos oleosos impede o contato direto dos reagentes com o metal base. O desengraxe químico industrial atua como a primeira barreira de proteção do processo, removendo impurezas que comprometeriam as etapas seguintes.
“A análise conclui que a preparação de superfície é a etapa mais crucial do processo de pintura, sendo que investimentos adequados nesta fase…” (Revista FT, 2025)
Sem essa limpeza inicial rigorosa, a formação uniforme de cristais fica inviabilizada. A reação química depende de uma superfície receptiva para converter o substrato metálico de forma homogênea. Por consequência, a presença de sujidades gera falhas localizadas, resultando em descontinuidades que afetam diretamente o acabamento final e elevam o refugo na linha de produção.
Os principais objetivos dessa etapa preparatória incluem:
- Remover óleos protetivos, fluidos de corte e lubrificantes de estampagem remanescentes.
- Reduzir a tensão superficial inadequada da peça, permitindo que as soluções aquosas cubram integralmente o material.
- Remover particulados sólidos e contaminantes gerados no processo mecânico.
- Favorecer a uniformidade microestrutural necessária para o tratamento de superfície.
A eficiência dessa etapa afeta diretamente o custo operacional e a estabilidade da linha. Resíduos que passam pelo desengraxante contaminam os estágios de enxágue e acidificação, reduzindo a vida útil dos banhos. Para manter a estabilidade do processo, a Motriz Química oferece produtos e consultoria para otimização de banhos industriais, auxiliando sua fábrica a ajustar parâmetros operacionais, dosagem e temperatura para evitar desperdícios e retrabalhos na pintura.
Tipos de desengraxe vs métodos de aplicação no pré-tratamento de metais
A escolha do método de limpeza condiciona diretamente a formação da película protetora no metal base. Quando a etapa de desengraxe químico industrial falha em alterar a tensão superficial e molhabilidade da peça, o processo posterior de conversão cristalina perde rendimento, gerando falhas de ancoragem e retrabalho na linha de pintura.
“O tratamento de superfície tradicional é um sistema composto por etapas com funções definidas de desengraxante e lavagem…” (Universidade de São Paulo, 2012)
Os métodos convencionais variam conforme o sistema operacional da fábrica:
- Desengraxe por imersão a quente: indicado para peças com geometrias complexas, atuando por tempo de contato e temperatura controlada.
- Desengraxe por aspersão (spray): utiliza ação mecânica do jato aliada à química, sendo ideal para linhas contínuas de alta produtividade.
- Processos combinados com ultrassom: removem sujidades incrustadas em microporosidades por meio de cavitação acelerada.
A tabela abaixo compara as rotinas genéricas com a abordagem técnica integrada da Motriz Química:
| Eixo de Avaliação | Método Alcalino Tradicional | Método Solvente Genérico | Abordagem Técnica Motriz Química |
|---|---|---|---|
| Eficiência na remoção de contaminantes e óleos de estampagem | Média; exige altas temperaturas e tempos longos. | Alta dissolução inicial, mas satura com rapidez. | Desenvolvimento de produtos químicos e formulações desengraxantes sob medida. |
| Compatibilidade química com o metal base | Risco de ataque severo a ligas de alumínio e zamac. | Compatível, porém inflamável e volátil. | Formulações tamponadas ajustadas para aço, zinco ou ligas mistas. |
| Estabilidade e vida útil do banho químico | Baixa; sofre rápida saturação por arraste de sujidade. | Instável; perdas elevadas por evaporação. | Análise e testes laboratoriais de eficiência para controle do banho. |
| Consumo de químicos e geração de efluentes | Alto descarte e necessidade constante de reposição. | Gera resíduos perigosos de descarte oneroso. | Consultoria química para otimização de banhos industriais e menor reposição. |
| Custo total do processo vs taxa de retrabalho | Custo de compra baixo, mas elevado retrabalho na pintura. | Custo operacional alto com passivo ambiental. | Menor custo total pela estabilização da ancoragem e menor retrabalho. |
Problema de limpeza ou de aderência na pintura?
O consultor avalia a sujeira, a etapa do processo e o pré-tratamento da sua linha e indica o desengraxante certo, com teste na sua peça.
Como a contaminação residual compromete a camada de conversão e a aderência da tinta
A presença de impurezas na superfície metálica impede a reação química necessária para formar cristais uniformes. Quando resíduos de óleo protetivo, fluido de corte ou partículas sólidas permanecem na peça, o banho de fosfatização de ferro ou fosfatização de zinco não atinge a base de forma homogênea. Dessa forma, surgem falhas de nucleação que enfraquecem a proteção do substrato.
Essa barreira física prejudica diretamente o recobrimento protetor, resultando em descontinuidades microestruturais. Sem o contato pleno do reagente com o metal, a reação ocorre de maneira irregular, gerando áreas desprotegidas que favorecem a corrosão sob a película de acabamento.
“Irregularidades no revestimento podem ser causadas por contaminação durante o desengraxe alcalino, por arraste de sujidades saponificadas…” (UFRGS, 2009)
Entre os principais problemas causados pela contaminação oleosa na linha produtiva, destacam-se:
- Desplacamento precoce do filme: a falta de ancoragem mecânica faz a película de revestimento soltar em blocos durante o uso da peça.
- Bolhas e crateras no acabamento: a gaseificação de óleos residuais durante a cura em estufa gera defeitos visíveis e porosidade.
- Perda de resistência à névoa salina: a umidade penetra pelas falhas cristalinas, acelerando a oxidação sob a pintura industrial.
- Reprovação em ensaios mecânicos: peças contaminadas falham rotineiramente em testes padronizados de flexão e impacto.
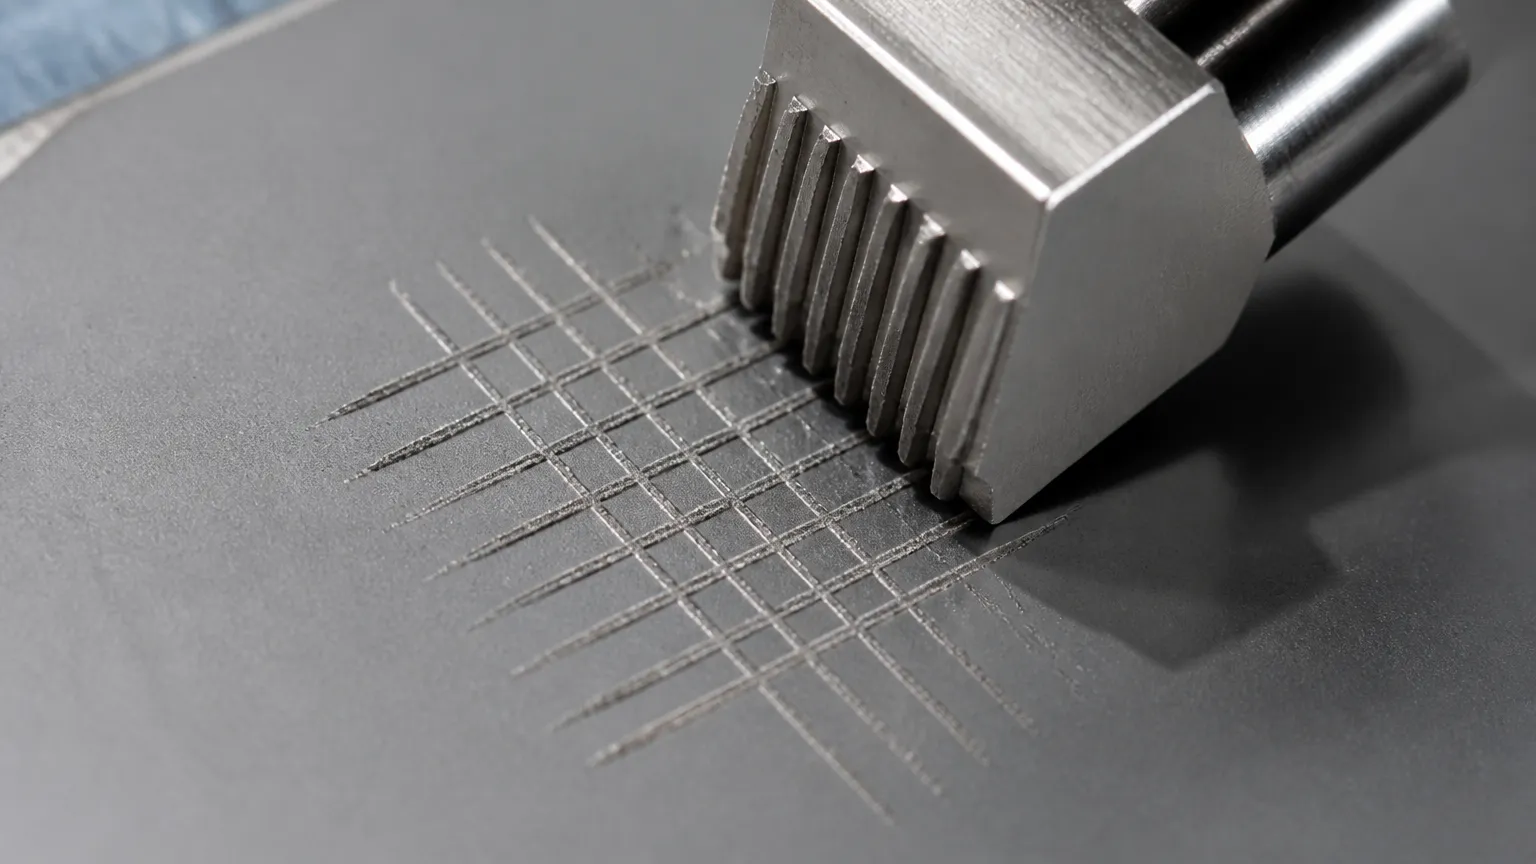
Para comprovar o impacto da limpeza no desempenho final, o controle de qualidade utiliza métodos normalizados de avaliação. O teste de aderência da tinta por corte em grade, segundo a norma técnica ABNT NBR 11003, revela se o revestimento obteve a fixação exigida pelo projeto. Quando o desengraxamento falha, os cortes em retículo apresentam destacamentos severos nas bordas ou no centro dos quadrados, reprovando o lote de produção.
Manter o substrato limpo favorece que a conversão química atue com máxima eficiência, criando a rugosidade microscópica indispensável para a fixação do acabamento orgânico. O controle rigoroso do pré-tratamento reduz o refugo fabril, evita paradas operacionais e contribui para que os requisitos de durabilidade sejam atendidos de forma consistente.
Controle de parâmetros operacionais e testes para evitar retrabalho na pintura
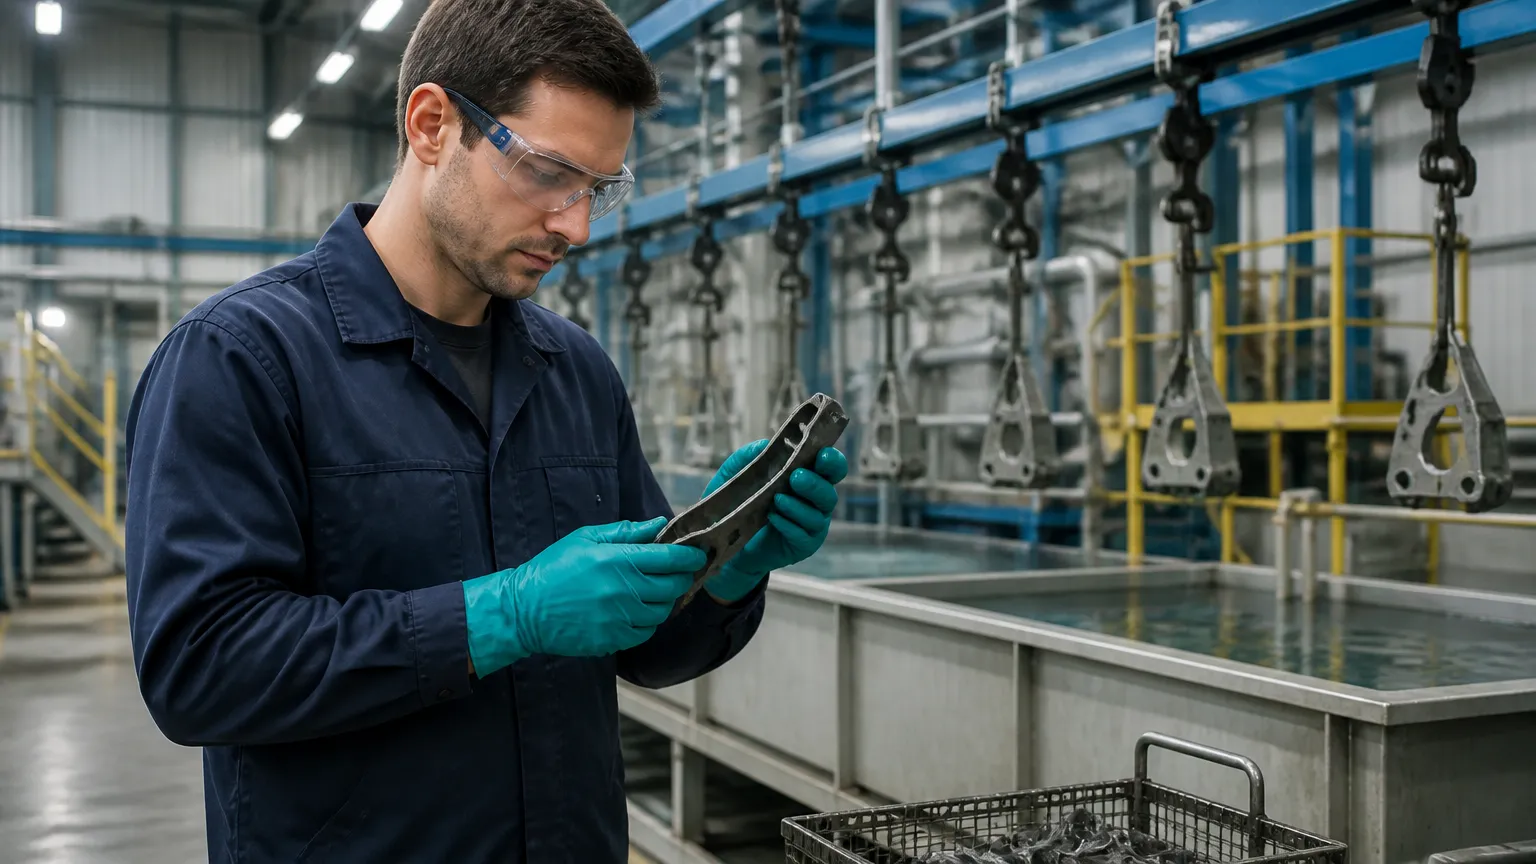
A previsibilidade no pré-tratamento de superfícies exige monitoramento constante de variáveis críticas. Desvios sutis na concentração dos tensoativos, na alcalinidade livre ou na temperatura do estágio inicial comprometem diretamente a formação dos cristais de proteção. Sem essa estabilidade operacional, a linha acumula peças com desplacamento de tinta e focos prematuros de corrosão.
“A qualidade do recobrimento é função do controle rígido das características físico-químicas dos banhos que compõem cada estágio, pressões e temperaturas…” (UNIVERSIDADE DE SÃO PAULO, 2011), UNIVERSIDADE DE SÃO PAULO
Para favorecer que o substrato metálico atinja as propriedades mecânicas e químicas exigidas pelos padrões industriais, a equipe técnica deve aplicar ensaios laboratoriais e métodos padronizados de controle:
- Teste de quebra de filme de água: avalia a molhabilidade e a ausência de óleos residuais imediatamente após o enxágue industrial.
- Teste de aderência por corte em grade (ABNT NBR 11003): verifica a ancoragem da película de tinta sobre o substrato tratado, classificando o nível de destacamento após a secagem.
- Teste de névoa salina: submete os corpos de prova a uma atmosfera corrosiva acelerada para mensurar a resistência do sistema completo contra a oxidação.
- Titulação periódica dos banhos: determina os pontos de acidez e alcalinidade para reposição precisa de reagentes químicos.
Quando a taxa de retrabalho na pintura começa a oscilar, recorrer a um diagnóstico especializado evita trocas prematuras de soluções e reduz o descarte desnecessário de efluentes. A Motriz Química disponibiliza serviços de consultoria técnica para otimização de banhos industriais, além de análises e testes laboratoriais de eficiência de processo e controle de banho. Esse suporte permite mapear a causa raiz de falhas de ancoragem diretamente na sua fábrica.
Caso a sua linha necessite de ajustes em formulações desengraxantes ou adequação de parâmetros de processo, solicite uma visita técnica com nossos especialistas para validar os controles in loco. Essa avaliação prática ajuda a identificar gargalos e a padronizar os resultados operacionais.
Leia também: Antirrespingo de solda: base água ou solvente e o cuidado com a pintura depois.
Conclusão
Favorecer a máxima ancoragem e durabilidade da pintura industrial exige um olhar atento para o início do processo. O desengraxe químico não é apenas uma limpeza preliminar, mas o alicerce que viabiliza a formação microcristalina adequada sobre o metal base. A presença de óleos residuais e fuligem compromete a molhabilidade, reduz a vida útil dos tanques operacionais e eleva os custos com refugo e retrabalho fabril.
O monitoramento sistemático de temperatura, tempo de contato e concentração, aliado a ensaios como o corte em grade e a névoa salina, favorece previsibilidade e conformidade com as normas técnicas. A estabilidade operacional depende da escolha correta das formulações e do controle químico contínuo dos estágios de pré-tratamento.
A Motriz Química atua com consultoria para otimização de banhos industriais, desenvolvimento de soluções químicas e análises laboratoriais para mapear e corrigir desvios na sua linha. Se a sua fábrica busca estabilizar a eficiência da fosfatização e reduzir perdas operacionais, solicite uma visita técnica com nossos consultores para avaliar seu processo in loco.
Perguntas Frequentes
Qual é a diferença entre o processo de fosfatização de zinco e o de ferro no pré-tratamento?
A fosfatização de ferro forma uma camada amorfa mais leve, indicada para ambientes internos e com menor exigência mecânica. Já a fosfatização de zinco gera uma estrutura microcristalina densa e pesada, oferecendo maior ancoragem mecânica e resistência superior contra a corrosão em testes de névoa salina para aplicações severas.
Como saber se a etapa de desengraxe químico industrial limpou a peça adequadamente?
O método prático mais comum na linha é o teste de quebra de filme de água logo após o enxágue. Se a lâmina de água se mantiver contínua sobre a chapa por pelo menos 30 segundos, a superfície apresenta boa molhabilidade. Caso a água se rompa em gotas, ainda há contaminação oleosa residual.
Por que resíduos oleosos causam o desplacamento da tinta após a estufa de cura?
Resíduos de óleos de estampagem e fluidos de corte impedem o reagente de tocar o metal, criando falhas na nucleação dos cristais. Durante o aquecimento na estufa, esses óleos volatilizam sob o filme de acabamento, criando bolsas de ar e porosidades que rompem a aderência mecânica da película polimérica.
Com que frequência os banhos químicos de pré-tratamento devem ser analisados?
A frequência depende do volume de produção e da taxa de arraste, mas recomenda-se titular alcalinidade livre, acidez total e concentração pelo menos uma vez por turno de trabalho. O monitoramento contínuo evita variações bruscas de processo e reduz paradas não programadas por refugo na pintura.